 지우지 자동화
자석 삽입의 난제를 해결하는 전문 장비 원스톱 솔루션 — 지우주 모터 자동 조립 라인
832지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기多数不是磁钢本身。转子磁钢脱落的现场,第一反应通常是怀疑磁钢材质,实际更常见的是槽内没清干净、胶量给偏、插装时刮伤槽口,以及固化没走完就流转这四件事。
胶接靠的是界面,不是胶本身。磁钢槽里残留的油污、脱模剂与粉尘,会让胶只在局部粘住,拉脱力看着够、实际是点接触。间隙偏大时胶层太厚,固化收缩后在槽底留下空腔;转子温升以后胶层变软,离心力把磁钢往外推,脱落往往就发生在这一层。所以顺序是先查槽,再查胶。

插装动作本身也会埋隐患。磁钢靠导向块推进槽内,导向块磨损或与槽不平行,磁钢会被迫斜着进去,把槽口挤出一道毛刺;相邻磁钢同性相斥,隔磁没做好的夹具会让刚插好的磁钢被后一块顶歪。夹持面有硬屑还会划伤磁钢镀层,划伤处就是脱落的起点。

胶量与固化制度是第二道关口。胶量偏少,磁钢与槽壁之间留缝;胶量偏多,多余的胶被挤到转子外圆与气隙侧,清理不及时就带进下道。点胶位置也有讲究:点在槽底能托住磁钢,点在侧壁则全靠粘接面吃力。固化没走完就流转,胶还没定型,后面一震动就松。还有一处容易漏:磁钢与槽的配合公差,间隙过大全靠胶填,间隙过小又把胶全挤出去,两种都留不住胶。
现场怎么判。先看外观与手感:磁钢是否齐平、有无翘边、槽口有没有溢胶;再抽检拉脱力,把数值记到批次上;争议件剖切看胶层是否连续。若脱落集中在某一批,先查那批的胶与槽内清洁,而不是整批换磁钢。

插磁钢不是孤立工位。来料清洗、点胶、插装、固化、外圆清理前后相接,任何一段省掉,问题都会在整机测试时才暴露。极性装反的预防可参考永磁电机转子磁钢极性装反如何预防;贴磁片歪斜这类问题见绞盘电机转子贴磁怎样杜绝磁片歪斜。无刷电机的整线配置对照브러시리스 모터 자동화 조립 라인 솔루션。久巨自动化把槽内清洁、胶量与插装动作绑在同一段流程里,让磁钢固定在工位内就闭环,转子装配的节奏才不会被打断。
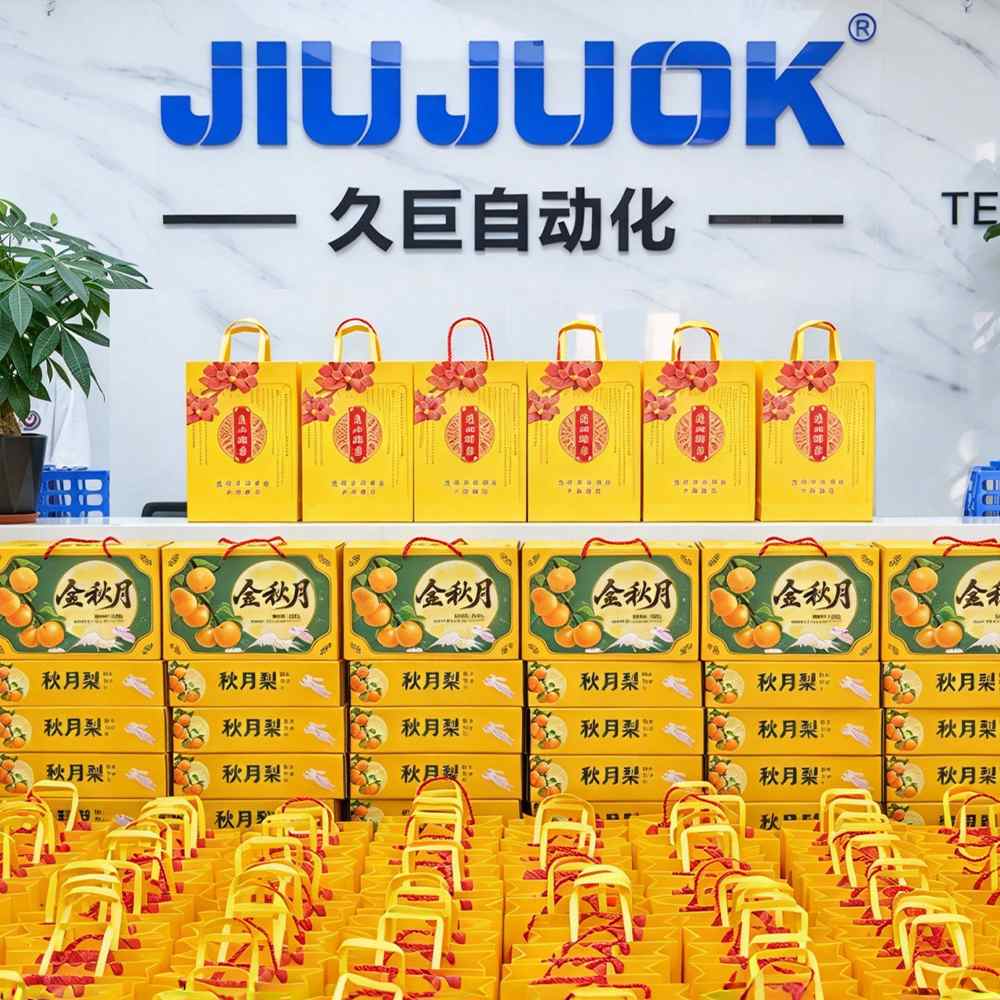
又是一年月圆时至,秋风送桂香,阖家庆团圆。在浓浓的中秋氛围中,久巨始终坚守智造初心,企业每一份成长与收获,都离不开全体同事的勤恳付出与同心并肩。
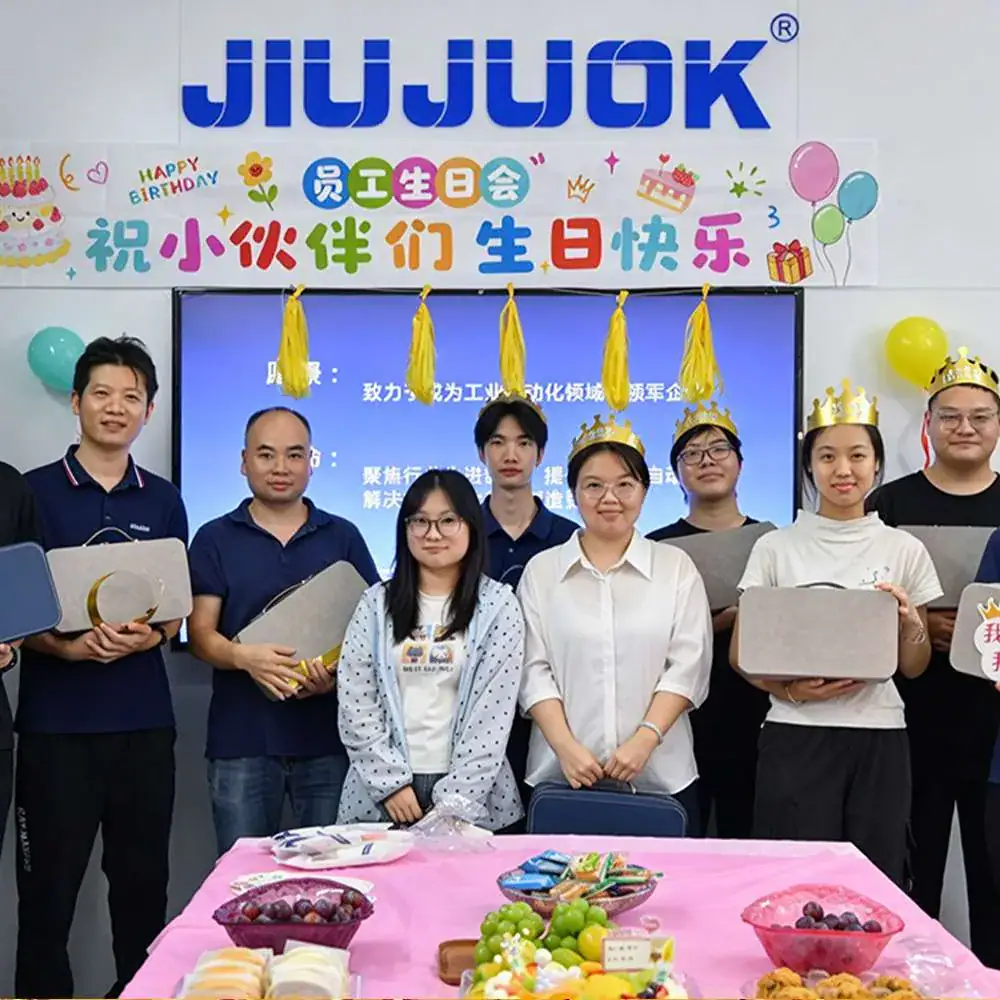
时光缓缓流淌,岁月镌刻成长。为感谢全体伙伴一路并肩同行,传递公司人文关怀,久巨 7‑9 月员工集体生日会温情如约而至。
金秋送爽,月满中秋。为增进会员企业交流,凝聚行业发展合力,深圳市音响行业协会中秋会员联谊会于 9 月 18 日在会员单位深圳盛佳丽电子圆满举办。
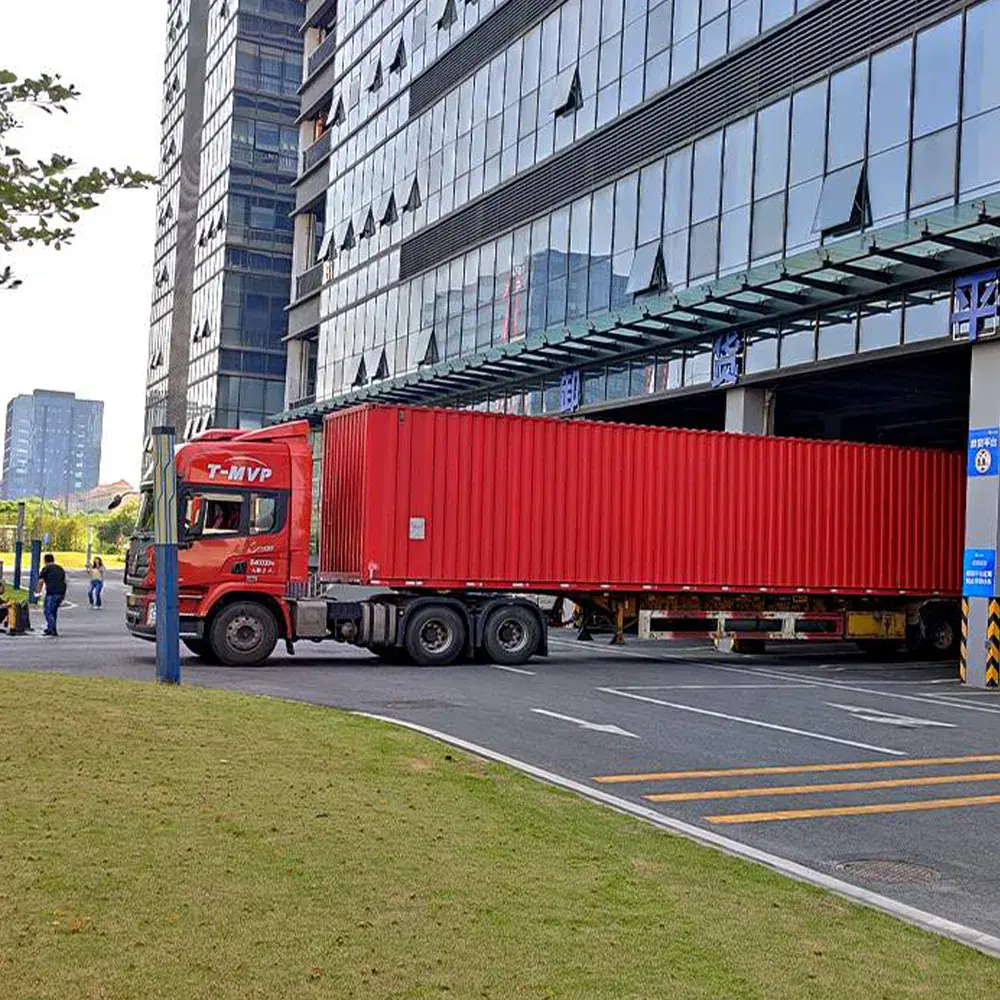
공장 외부의 출하 현장은 분주하게 돌아가고 있다. 여러 차례의 전장 조정, 양산 시뮬레이션 검증 및 출고 품질 검사를 거쳐, 지우주 직류 모터 자동화 조립 라인 한 세트가 모든 출고 공정을 마치고 기한 내에 적재되어 곧 고객의 생산 기지로 향해, 고객 프로젝트의 계획된 생산 착수를 지원할 예정이다.

지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기
三相异步电机的气隙卡在定子压装:机座止口与铁芯外圆同轴度先定基准,铁芯叠压与烘烤变形再吃掉一段余量,四条基准串联后散差落在最小气隙一侧。
전체 텍스트 보기
지우주 자동화에서 설계한 자석 삽입기는 내장형 영구자석 로터(IPM) 및 표면 실장형 자석 조립에 사용되며, 극 간격의 정밀성과 높은 생산 효율을 보장합니다.
전체 텍스트 보기
지우주 자동화는 저고도 경제 및 드론 동력 수요에 대응하여 드론 모터 자동화 생산 라인을 출시함으로써, 추력 대 중량비와 일관성을 향상시키고, 드론 OEM 업체의 양산 및 원가 절감을 지원합니다.
전체 텍스트 보기 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese