टर्न-टू-टर्न विंडस्टैंड वोल्टेज आवश्यकता को पूरा न कर पाना वाइंडिंग के बाद एक सामान्य दोष है; इनेमलित तार, तनाव और मोल्ड की जांच से मूल कारण को शीघ्रता से पता लगाया जा सकता है।
प्रश्न: टर्न-टू-टर्न विज़ास्ट वोल्टेज परीक्षण में असामान्य तरंग रूप आमतौर पर क्या इंगित करता है?
यदि वेवफ़ॉर्म में महत्वपूर्ण क्षीणता या दोलन दिखाई देता है, तो यह वाइंडिंग के भीतर इंटर-टर्न शॉर्ट सर्किट या इन्सुलेशन में कमजोर स्थान का संकेत देता है। इसके तीन सामान्य मूल कारण हैं: स्वयं एनामेल्ड वायर में पिनहोल या वार्निश नोड्यूल्स; अत्यधिक वाइंडिंग तनाव के कारण वार्निश कोटिंग पर खरोंचें; या मोल्ड के तेज किनारों द्वारा वायर इन्सुलेशन को खरोंचना। हमारी एक उत्पादन लाइन पर, 0.18 मिमी व्यास वाली तार वाले उत्पादों के एक बैच की दोष दर अचानक 3.51% तक बढ़ गई; जांच में अंततः पता चला कि तनाव पुली पर घिसाव के कारण तनाव में उतार-चढ़ाव ±151% से अधिक हो गया था।
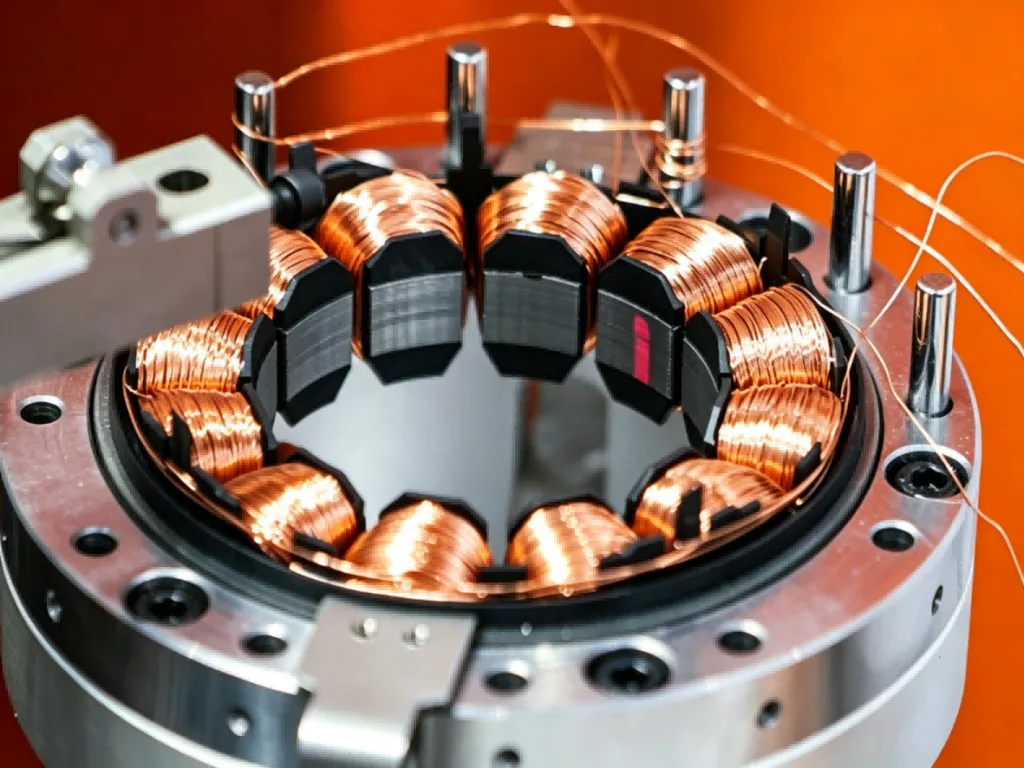
सटीक वाइंडिंग
प्रश्न: दोष-खोज जांच करते समय पहले केबल की जांच करनी चाहिए या उपकरण की?
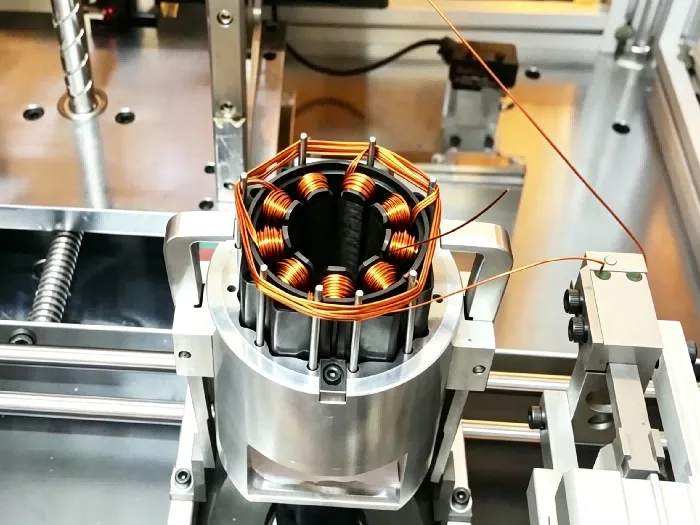
सबसे पहले, आने वाली तार का निरीक्षण करें। प्रयोगशाला में उसी इनेमल तार की रील पर पिनहोल परीक्षण और इनेमल कोटिंग निरंतरता परीक्षण करें; यदि प्रति 5 मीटर में तीन से अधिक पिनहोल हैं, तो सामग्री बदलने को प्राथमिकता दें। एक बार तार को स्वीकृत कर लेने के बाद, उपकरण का निरीक्षण करें: जाँचें कि क्या तनावक सेटिंग इनेमलित तार की तोड़ने की क्षमता के 30% से अधिक है; जाँचें कि तार-आपूर्ति रोलर्स और मार्गदर्शक पिनों पर कोई बर् नहीं हैं; और सुनिश्चित करें कि तार-विस्तारण फीड तंत्र सुचारू रूप से संचालित होता है। मोल्ड्स के संबंध में, यह अनुशंसा की जाती है कि खांचों पर चेम्फर कम से कम R0.3 हो।
घुमाने वाला उपकरण
प्रश्न: झूटे सकारात्मक परिणामों के जोखिम को कम करने के लिए परीक्षण पैरामीटर कैसे निर्धारित किए जाने चाहिए?
पल्स वोल्टेज को मोटर के रेटेड वोल्टेज के 2–3 गुना पर सेट किया जाना चाहिए, जिसमें राइजिंग एज को 1 μs के भीतर नियंत्रित किया जाए; इससे वेवफॉर्म मामूली शॉर्ट सर्किट के प्रति अधिक संवेदनशील हो जाता है। साथ ही, पहले स्वीकृत यूनिट की वेवफॉर्म को संदर्भ के रूप में लेकर एक मानक वेवफॉर्म टेम्पलेट स्थापित किया जाना चाहिए, जिसके आधार पर प्रत्येक बाद की यूनिट की स्वचालित रूप से समानता की तुलना की जा सके। हम सामान्यतः समानता सीमा 85% पर निर्धारित करते हैं; 80% से नीचे के रीडिंग्स को तुरंत NG (अस्वीकृत) के रूप में वर्गीकृत किया जाता है, जबकि 80% और 85% के बीच के रीडिंग्स को सामान्य विंडिंग्स में मामूली भिन्नताओं को दोष के रूप में गलत वर्गीकृत होने से बचाने के लिए मैनुअल समीक्षा के अधीन रखा जाता है।
जीयूजू ऑटोमेशन सीएनसी मोटर वाइंडिंग मशीनें और स्टेटर वाइंडिंग उत्पादन लाइनें प्रदान करता है, जो ब्रशलेस, सर्वो, सीरीज़-वाउंड और ट्रांसफॉर्मर कॉइल्स के लिए उपयुक्त हैं, और पूर्ण स्लॉट भराई तथा टर्न के बीच एकरूपता सुनिश्चित करती हैं।
जीयूजू ऑटोमेशन सीएनसी मोटर वाइंडिंग मशीनें और स्टेटर वाइंडिंग उत्पादन लाइनें प्रदान करता है, जो ब्रशलेस, सर्वो, सीरीज़-वाउंड और ट्रांसफॉर्मर कॉइल्स के लिए उपयुक्त हैं, और पूर्ण स्लॉट भराई तथा टर्न के बीच एकरूपता सुनिश्चित करती हैं।
जीयूजू ऑटोमेशन सीएनसी मोटर वाइंडिंग मशीनें और स्टेटर वाइंडिंग उत्पादन लाइनें प्रदान करता है, जो ब्रशलेस, सर्वो, सीरीज़-वाउंड और ट्रांसफॉर्मर कॉइल्स के लिए उपयुक्त हैं, और पूर्ण स्लॉट भराई तथा टर्न के बीच एकरूपता सुनिश्चित करती हैं।
 जीयूजीयू ऑटोमेशन




 Spanish
 French
 German