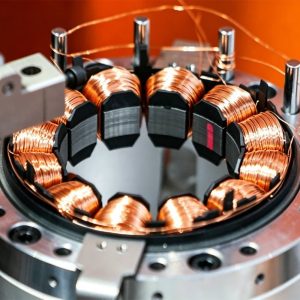
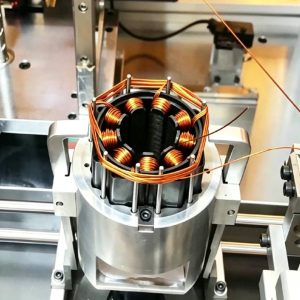
В процессе намотки часто возникают проблемы с точностью, такие как смещение ряда проводов, отклонение в количестве витков и неравномерная плотность намотки, что негативно сказывается на качестве готовой продукции. Контроль за четырьмя ключевыми моментами позволяет эффективно повысить точность обработки. Во-первых, необходимо откалибровать соосность вращения главного вала, чтобы избежать смещения намотки, вызванного колебаниями при вращении; во-вторых, следует точно отрегулировать расстояние между механизмами укладки проволоки и скорость их перемещения, чтобы обеспечить равномерное распределение проволоки в соответствии с её характеристиками; в-третьих, необходимо контролировать натяжение входящей проволоки, поскольку нестабильное натяжение может привести к неравномерной натяжке проволоки и деформации изделия; в-четвертых, необходимо регулярно проверять передаточные узлы, такие как шестерни и направляющие, и своевременно устранять зазоры, образовавшиеся в результате износа. Соблюдение этих четырёх операционных требований и сокращение погрешностей обработки позволят стабилизировать точность намотки и повысить долю годной продукции.
 Jiuju Automation



 Spanish
 French
 German
 Hindi