حلول خط التجميع الآلي لمحرك الفرشاة
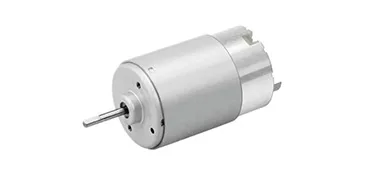
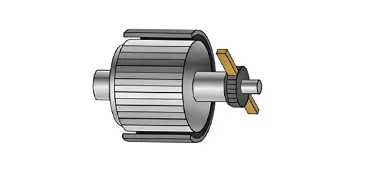
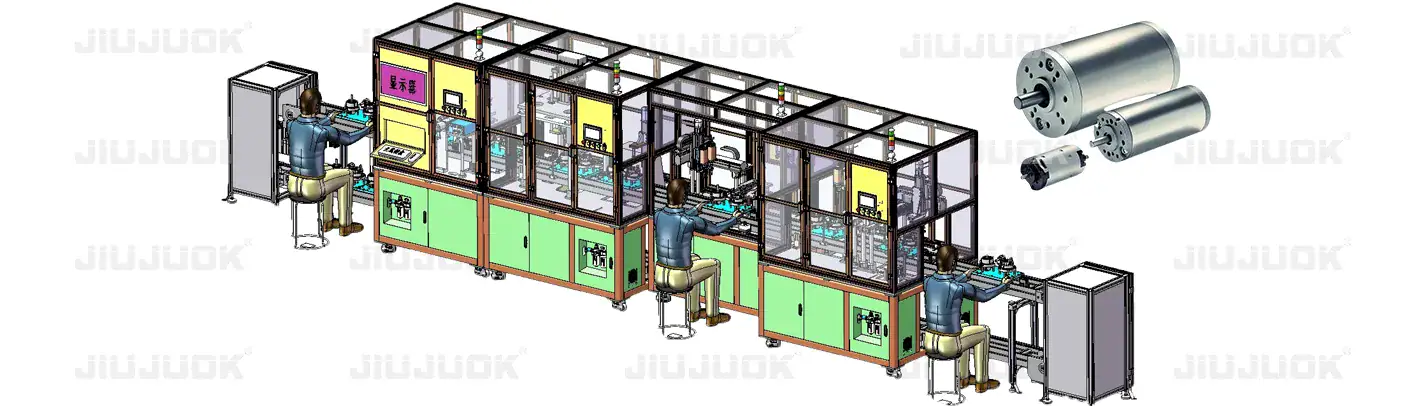
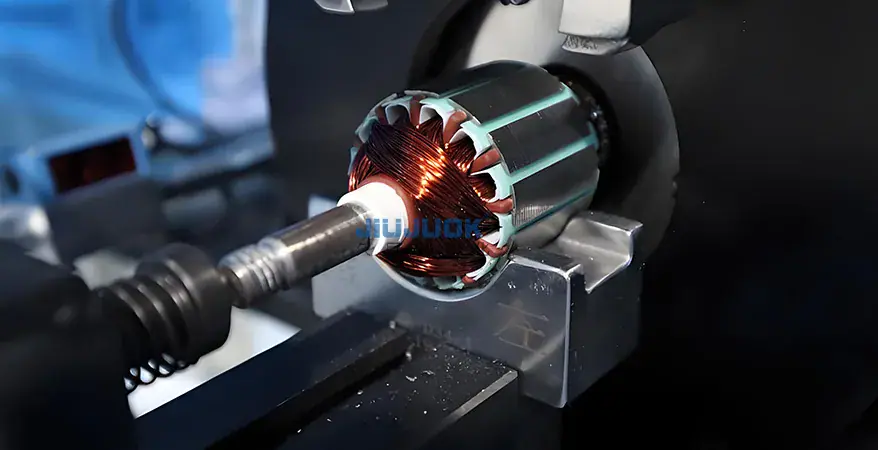
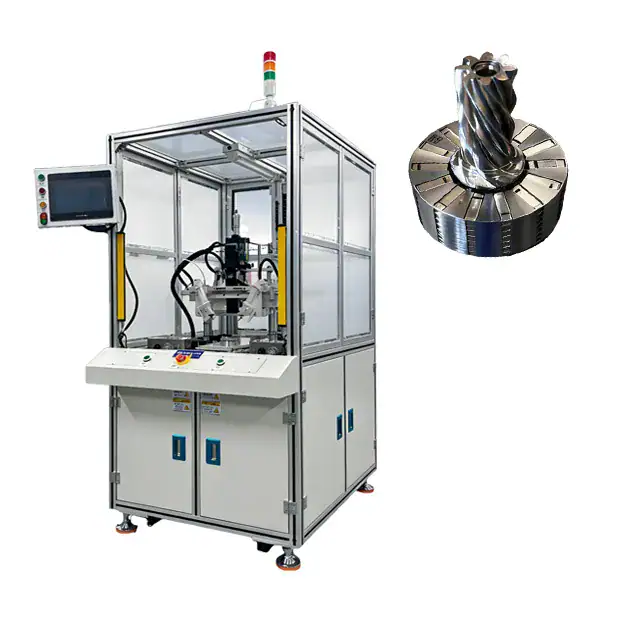
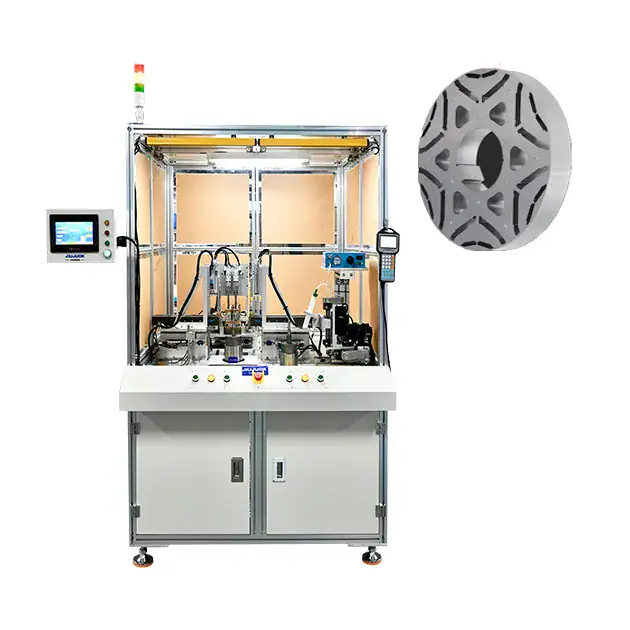
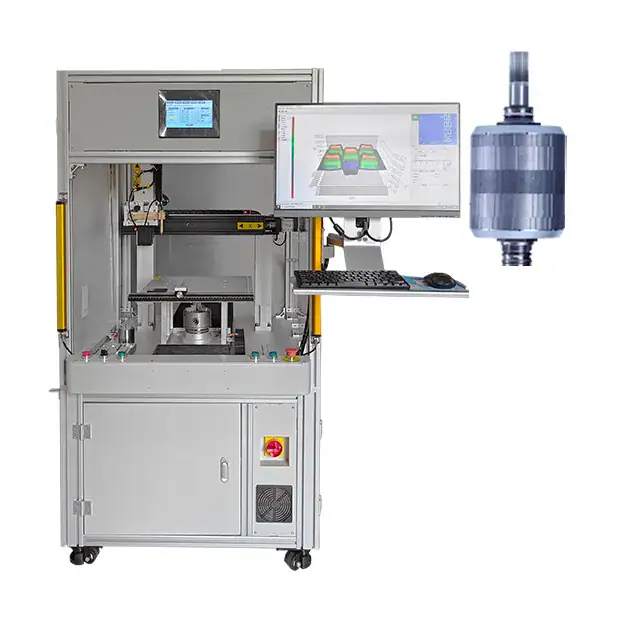
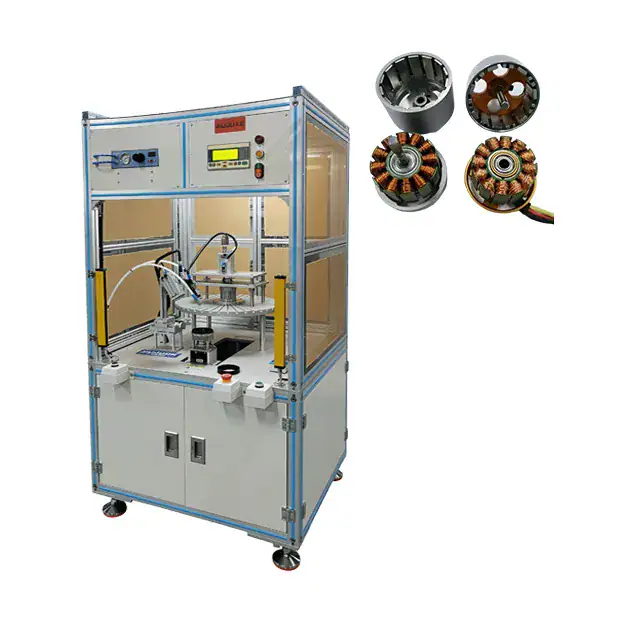
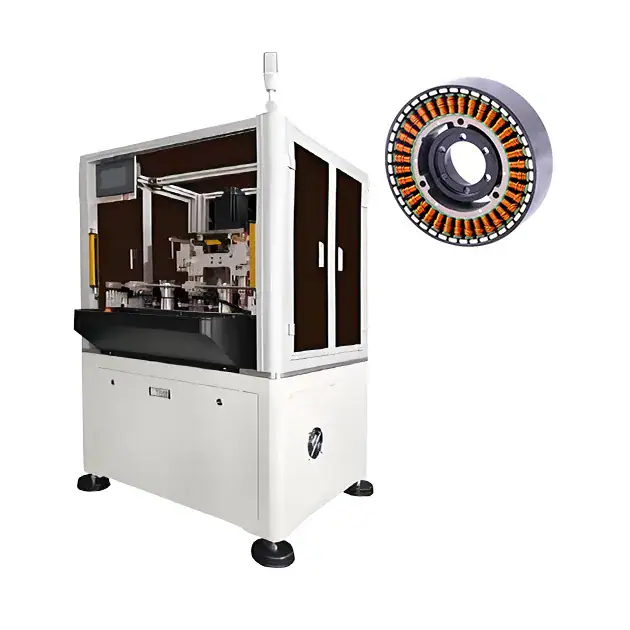
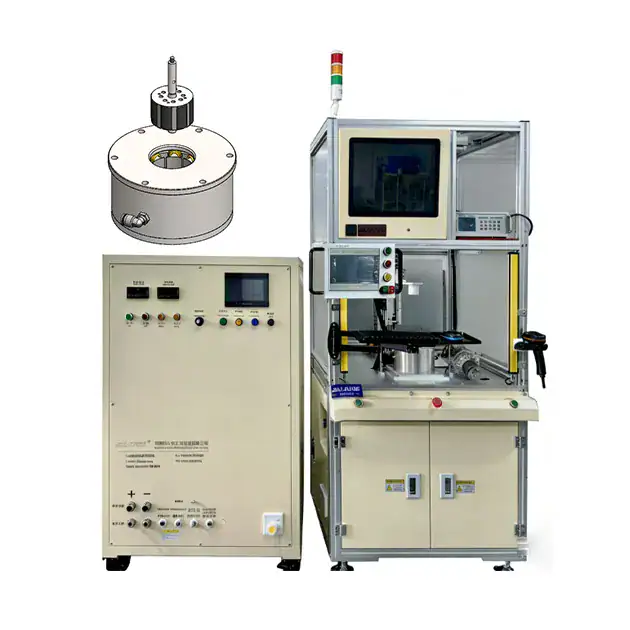
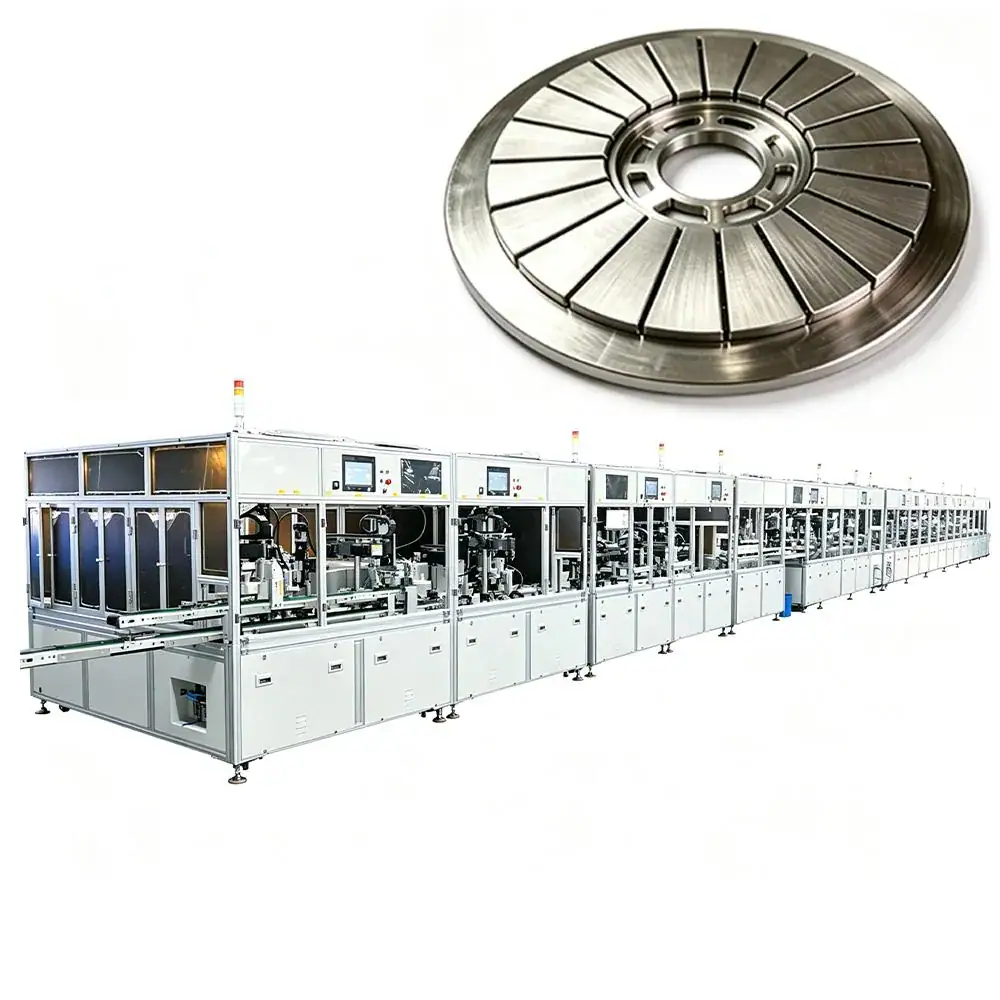
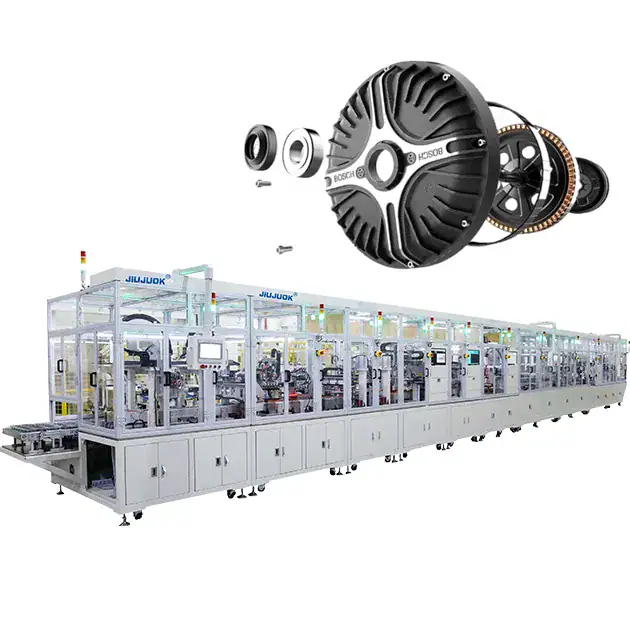
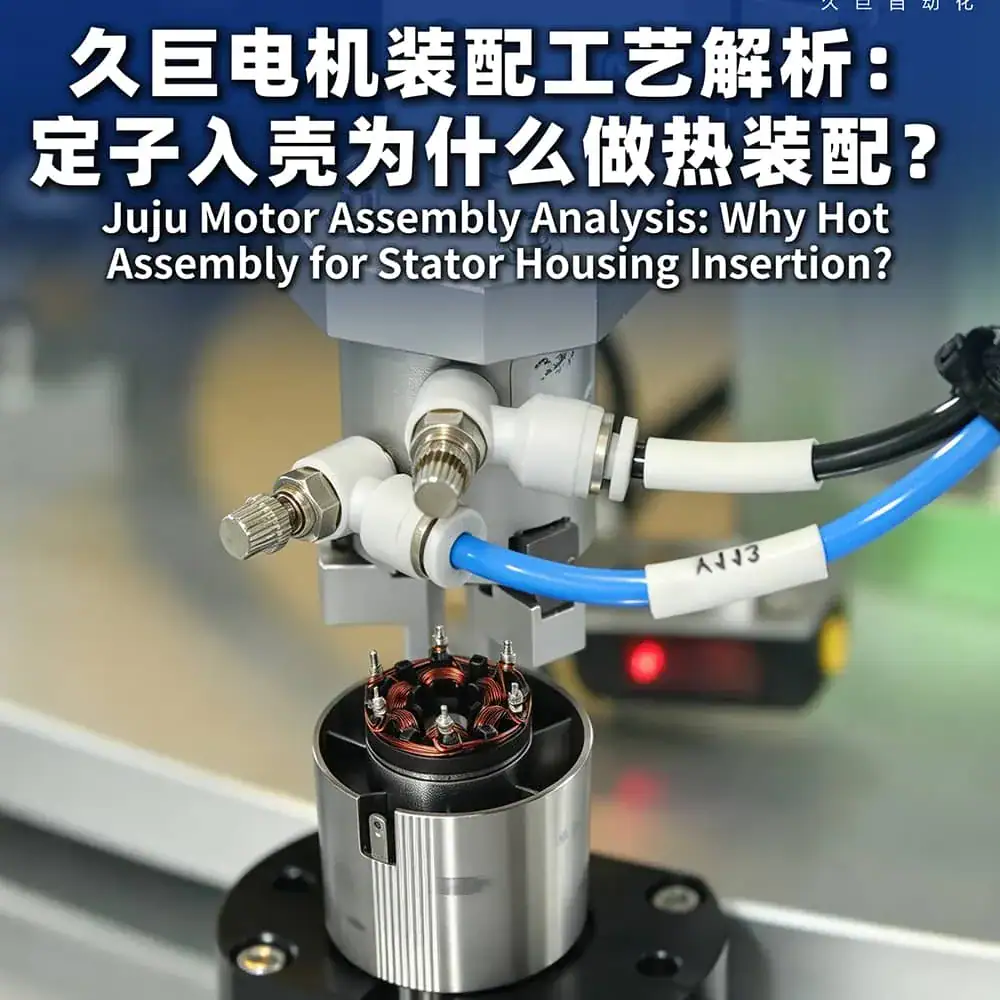
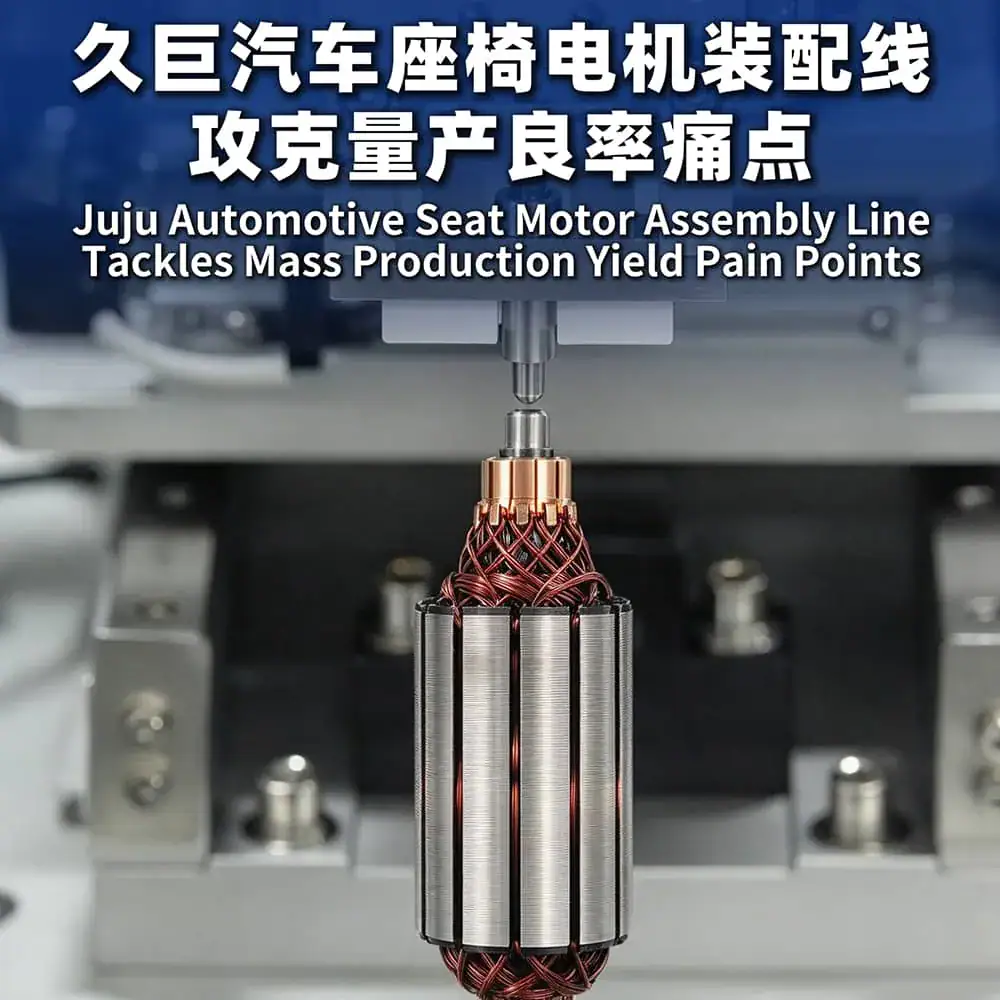
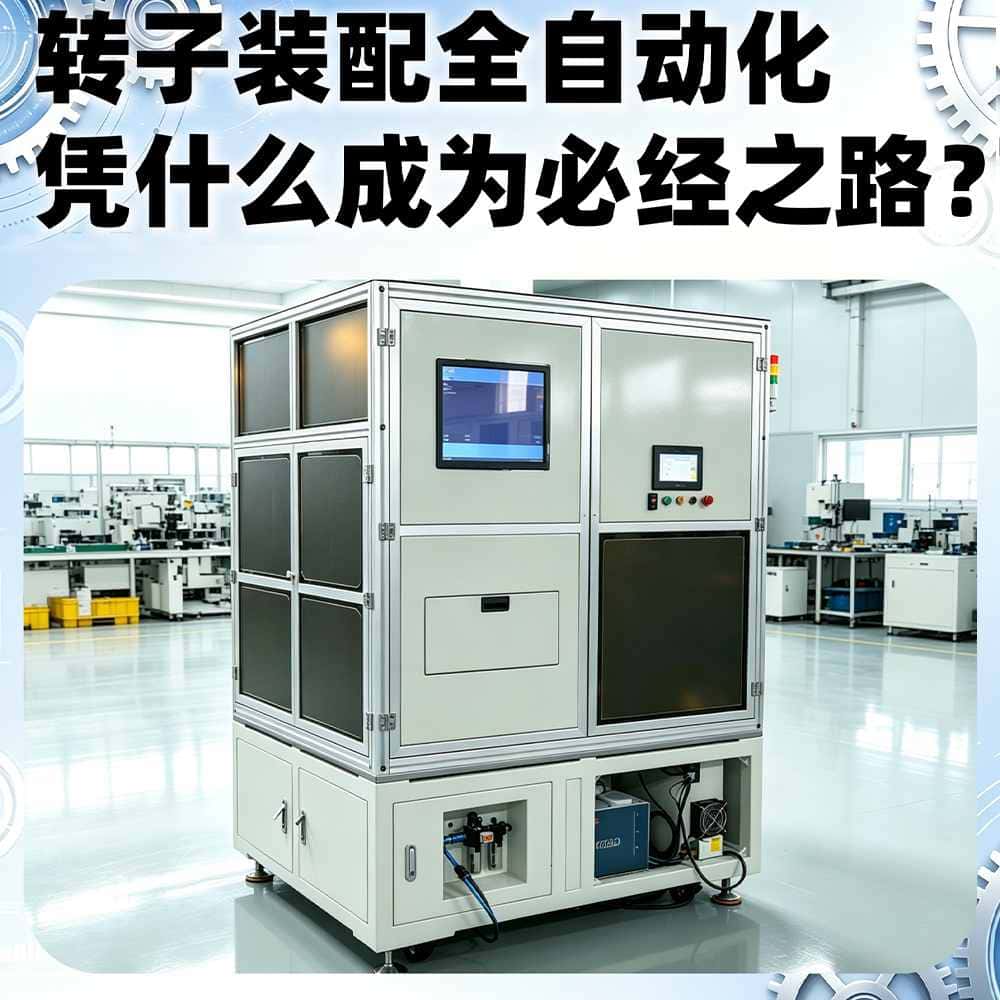
يغطي حل خط التجميع الآلي لمحرك الفرشاة العملية الكاملة لمعالجة الدوار وتركيب مكبس المبدل وتجميع الفرشاة وخط اللحام والتجميع النهائي واختبار الأداء. بالنسبة للخصائص الهيكلية لمحركات الفرشاة، فإنه يدمج تقنية تجميع المحاذاة بالليزر لضمان دقة واتساق زاوية التلامس للفرش والمبدلات، ويتوافق مع تركيب مكبس المؤازرة، واللحام الأوتوماتيكي، والفحص عبر الإنترنت وغيرها من العمليات، ويحقق العملية الكاملة لإدارة البيانات والتحكم في NG من خلال نظام PLC+MES. يحقق نظام PLC+MES عملية التحكم في بيانات العملية بالكامل والفرز التلقائي لمنتجات NG. يمكن أن يصل الخط الكامل لهذا البرنامج إلى معدل محصول يبلغ 90% أو أكثر، ويتم تحسين كفاءة التجميع بمقدار 30% مقارنة بالخط اليدوي، ويمكن فقط 2-3 من موظفي التشغيل والصيانة استبدال العمال اليدويين التقليديين الذين يبلغ عددهم 20 أو أكثر من العمال اليدويين، مما يقلل بشكل فعال من معدل العيوب في المنتجات؛ يدعم التصميم المعياري التغيير السريع للنوع في غضون 15 دقيقة، وهو متوافق مع الإنتاج المختلط لمحركات الفرشاة في مجالات متعددة، مما يحل مشكلة تذبذب الجودة في التجميع اليدوي التقليدي.
مراحل التخصيصCustomization Process
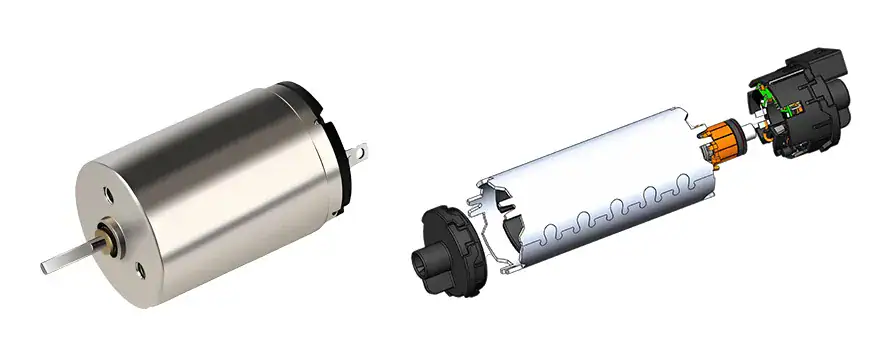
يُصمم الخط وفق بنية المبدّل والفرش والغطاء للمحرك ذي الفرش؛ وتُعاد تصميم عمليات الكبس واللحام والمحاذاة بالليزر واختبار الأداء بالكامل. سبع مراحل، لكل منها مخرجات واضحة ونقاط اعتماد مع العميل.
- 1
مراجعة المتطلبات
وتصميم المفهوم
7–15 يومًا
العرض الفني
- 2
التثبيت الفني
والعقد
3–7 أيام
الاتفاق الفني
- 3
التصميم
والتصنيع
30–60 يومًا
المخططات · البرامج
- 4
FAT
القبول في المصنع
3–5 أيام
محضر القبول
- 5
التركيب في الموقع
و SAT
5–10 أيام
تقرير SAT
- 6
التحقق من الإنتاج الكمي
3–10 أيام
تقرير التحقق
- 7
القبول النهائي
والتسليم
2–3 أيام
الأدلة · قطع الغيار
المدة الإجمالية عادة 45–120 يومًا تقويميًا، ويستحوذ التصنيع والتشغيل التجريبي في المصنع على النصيب الأكبر. بعد تثبيت التصميم، يؤدي تغيير معاملات العملية الرئيسية (الأبعاد، زمن الدورة، عدد المحطات) إلى تعديلات متسلسلة في الميكانيكا والكهرباء والتخطيط، وقد تطول المدة أكثر من 30% — ويتطلب التثبيت الفني تأكيدًا كتابيًا من العميل.
 أتمتة Jiuju



 Spanish
 French
 German
 Hindi