 أتمتة Jiuju

ثقافة جيوجو: إدخال المغناطيس في دوّار المحرك ذي التدفق المحوري — الأسئلة الشائعة والحلول
357轴向磁通电机转子插磁量产常遇极性错装、粘接失效、顶面不平、带磁吸附四类问题;以视觉极性检测、定量点胶压合、高度校平、防磁分料等工艺对策保障一致性与良率。
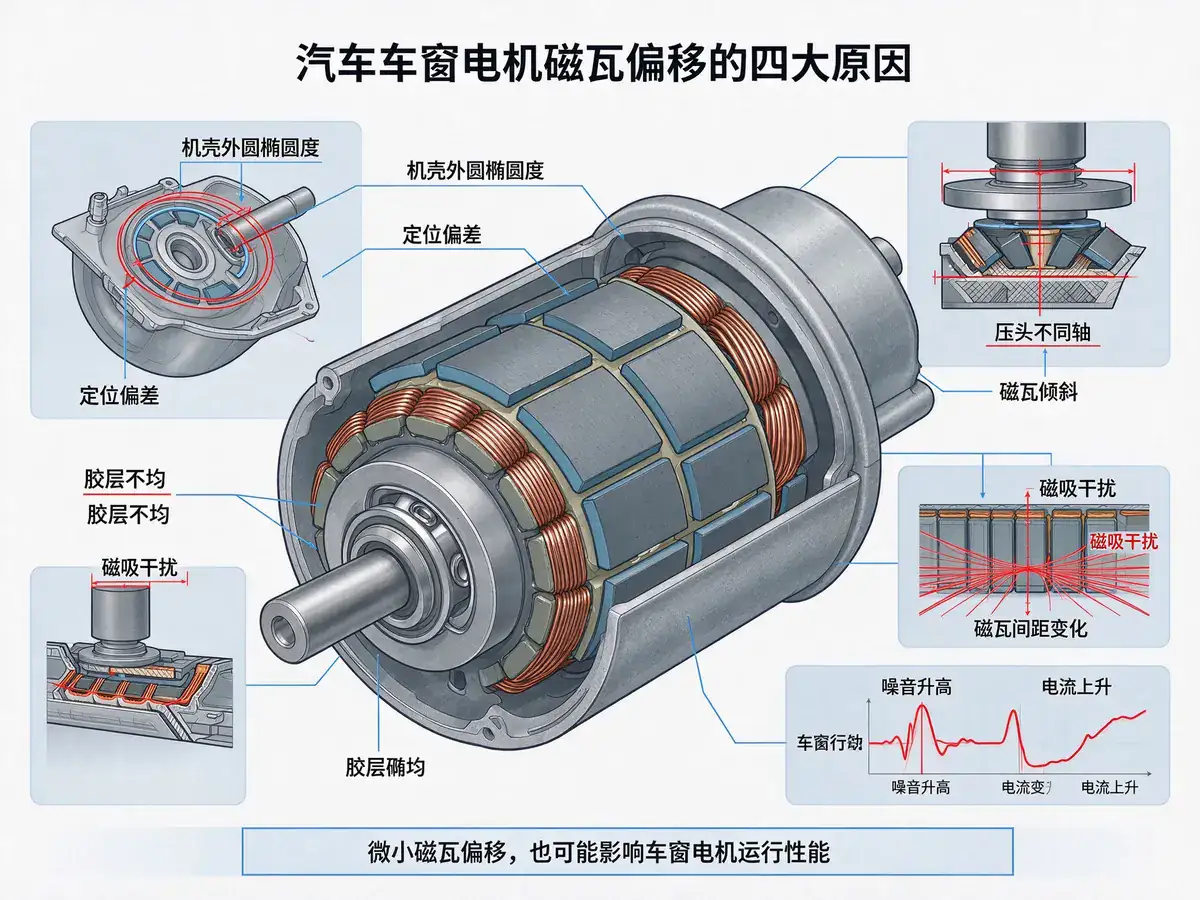
عرض النص الكامل车窗电机的磁瓦偏移是最隐蔽的缺陷之一:偏移量不大时电机照样能转,只是噪音偏高、升降变慢、电流上升,等到整车厂反馈“玻璃升降发卡”,问题已经批量流出。偏移来源有四:机壳定位不准,若以外圆定位而外圆本身有椭圆度,磁瓦就沿长轴方向偏移;压入姿态失控,压头与磁瓦不同轴,磁瓦倾斜进入形成“一端紧、一端松”;胶层不均,胶多则磁瓦被浮起,胶少则粘接不牢;磁吸干扰,已充磁磁瓦会互相吸引,间距随装配过程变化。
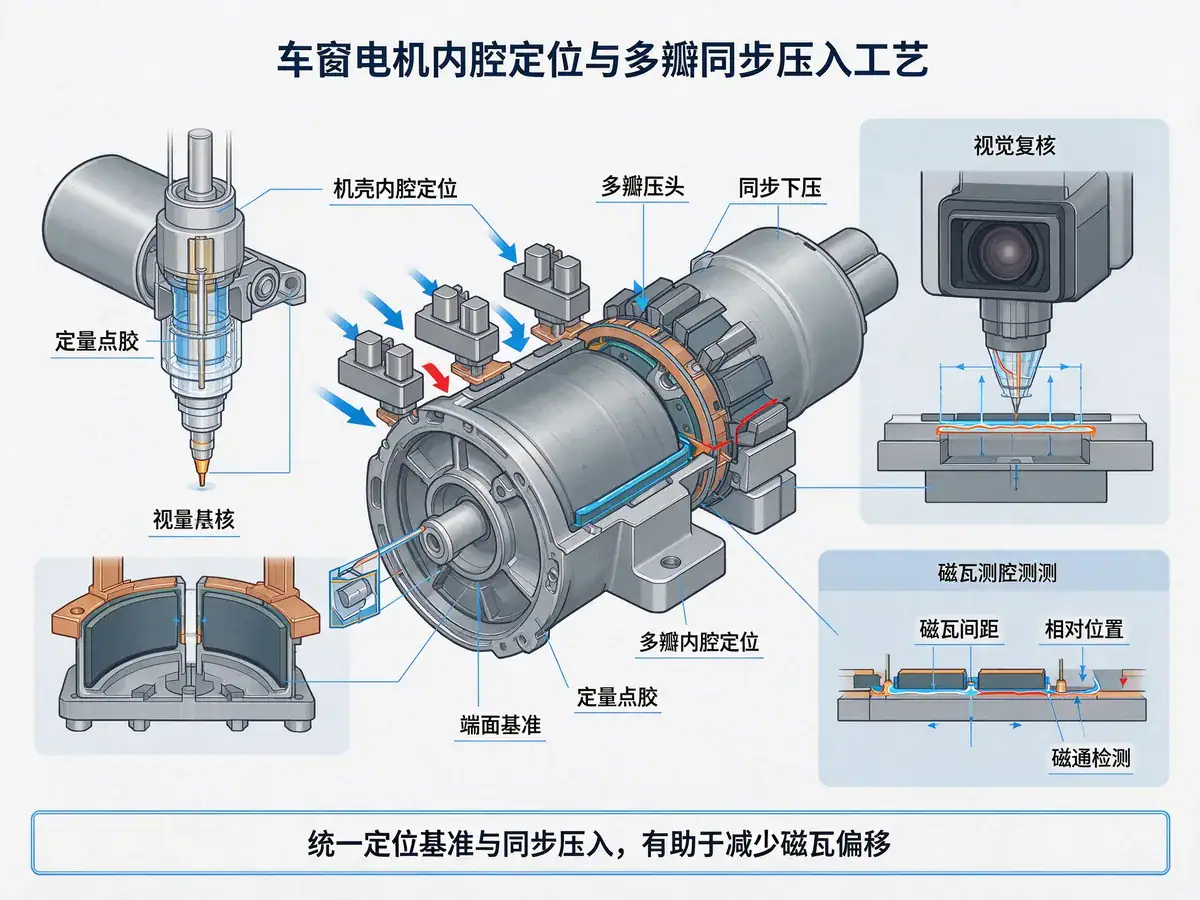
久巨的改善是四个动作。改内腔定位,工装以机壳内腔与端面定位,把外圆公差从定位链中剔除,内腔有阶梯的用台阶面作轴向基准。同步压入替代单点压入,多瓣式压头沿圆周同步下压,磁瓦受力均匀,不再出现单侧先到位。定量点胶加视觉复核,胶量与胶点位置同时监控,胶形不合格的机壳不进贴磁。贴后测位移,测量磁瓦间距与相对位置,超差判NG,必要时加磁通分布检测,间接判断位置偏差。
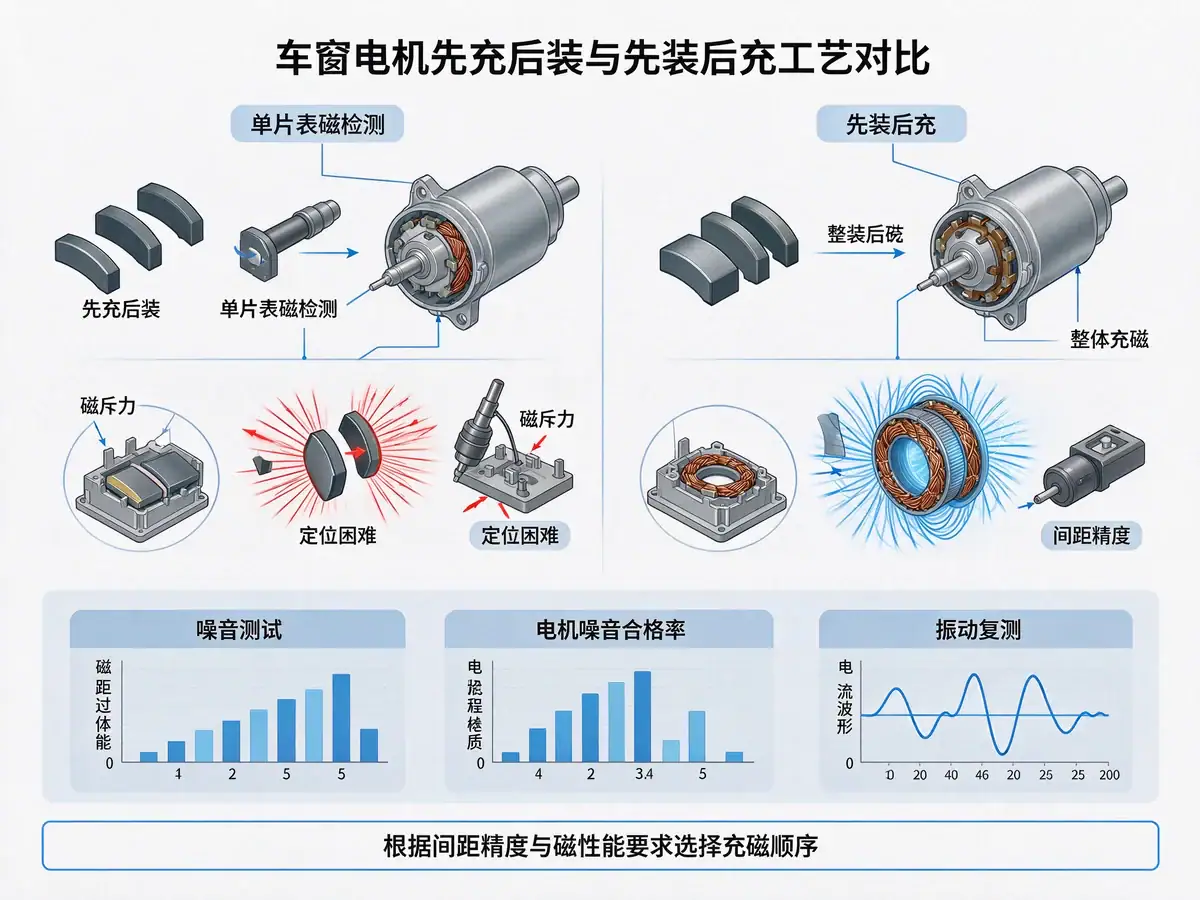
充磁顺序需要提前定:先充后装,好处是可逐片检测表磁,坏处是磁瓦互相排斥、定位难;先装后充,装配过程无磁干扰、操作容易,但需要整机充磁线圈,且充磁后不能再调位置。要求间距精度高,选后者;要求磁性能一致,选前者,靠工装与同步压入抵抗磁斥力。改善效果看三组数据:磁瓦间距的工序能力指数、噪音测试通过率、电流波形平稳度——第三项最能反映磁路是否对称,往往比噪音更早暴露问题。另外要把偏移量与振动试验结合看,有些偏移静态测量很小,振动后进一步扩大,属于潜在偏移,工装必须留足约束。
轴向磁通电机转子插磁量产常遇极性错装、粘接失效、顶面不平、带磁吸附四类问题;以视觉极性检测、定量点胶压合、高度校平、防磁分料等工艺对策保障一致性与良率。
عرض النص الكامل
تقدم شركة Jiuju Automation خطوط إنتاج آلية تعمل بمحركات سيرفو، مما يتيح المحاذاة الدقيقة بين الدوار والجزء الثابت، وتكامل أجهزة التشفير، واختبار نهاية الخط (EOL)، وتستخدم على نطاق واسع في مجالات الأتمتة الصناعية والروبوتات.
عرض النص الكامل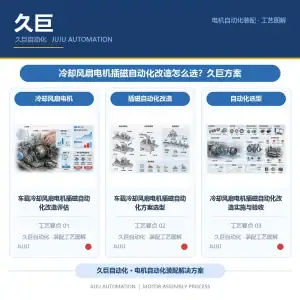
冷却风扇电机多是成熟产品,产线跑了多年,插磁仍靠人工或半自动。改造的难点不在能不能自动化,而在改哪一段、改到什么程度、多久收回投资,选型前先算节拍、人力、质量三笔账。
عرض النص الكامل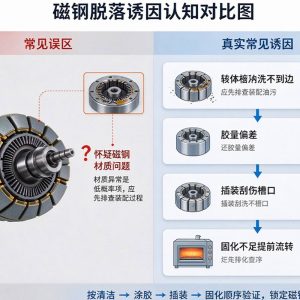
转子磁钢脱落多因槽内清洁、胶量与固化、插装导向失当,先查这四处再换磁钢。
عرض النص الكامل 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt