 أتمتة Jiuju



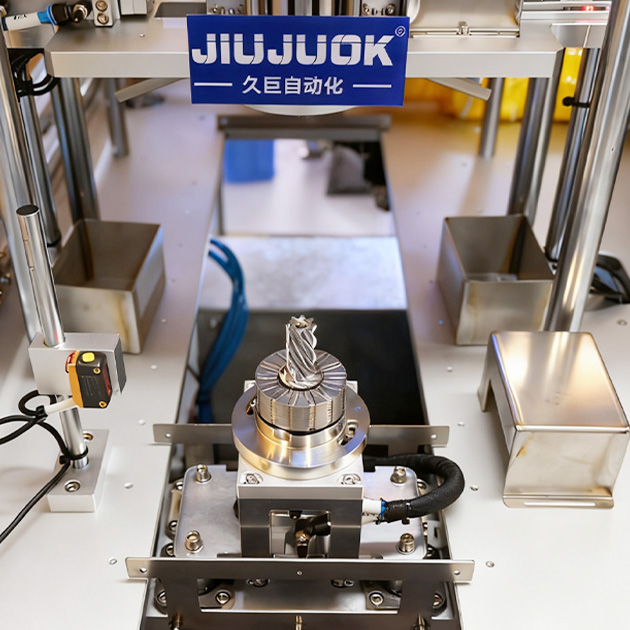
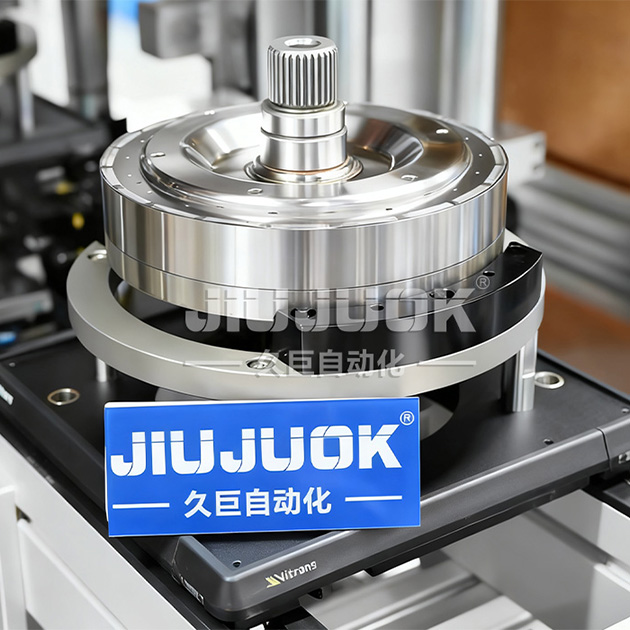
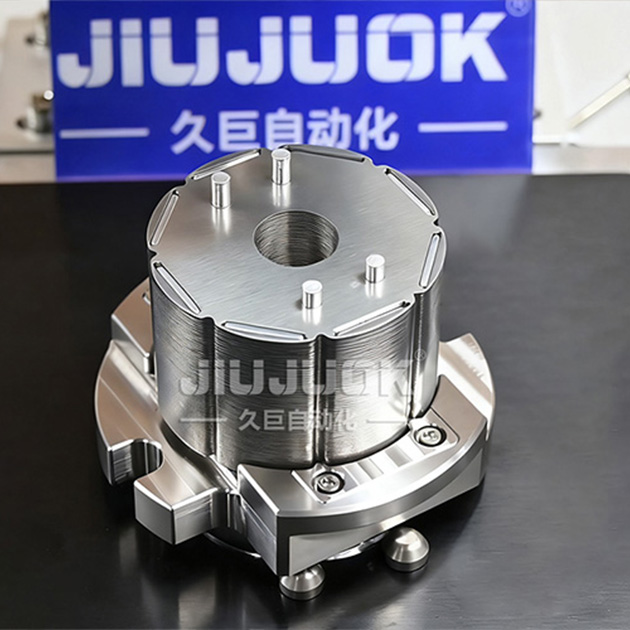
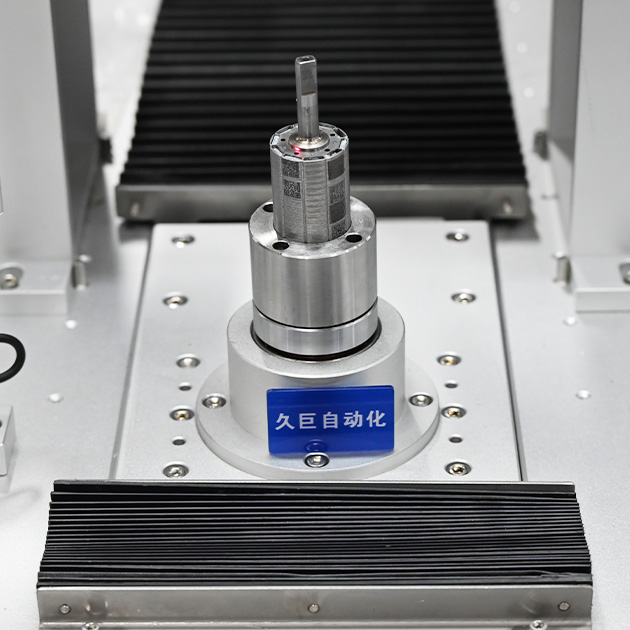
المعلمات التفصيلية لماكينة التوزيع والإدخال المغناطيسي الأوتوماتيكية الدوارة الداخلية
- اسم المنتج:ماكينة صرف وإدخال المغناطيس الدوار الداخلي الأوتوماتيكية للتوزيع والإدخال الأوتوماتيكي
- العمليات:التحميل اليدوي-التوزيع الأوتوماتيكي-التغذية الأوتوماتيكية-وحدة إدخال المغناطيس في الماكينة-إرجاع أوتوماتيكي-التفريغ اليدوي
- دقة الاستغناء عن الدقة:95%
- وقت التغيير:قابل للتصميم
- نبضات المعدات:>800 قطعة/ح
- المشغل:1 شخص
- طريقة التفريغ:تفريغ تلقائي متعدد المسارات
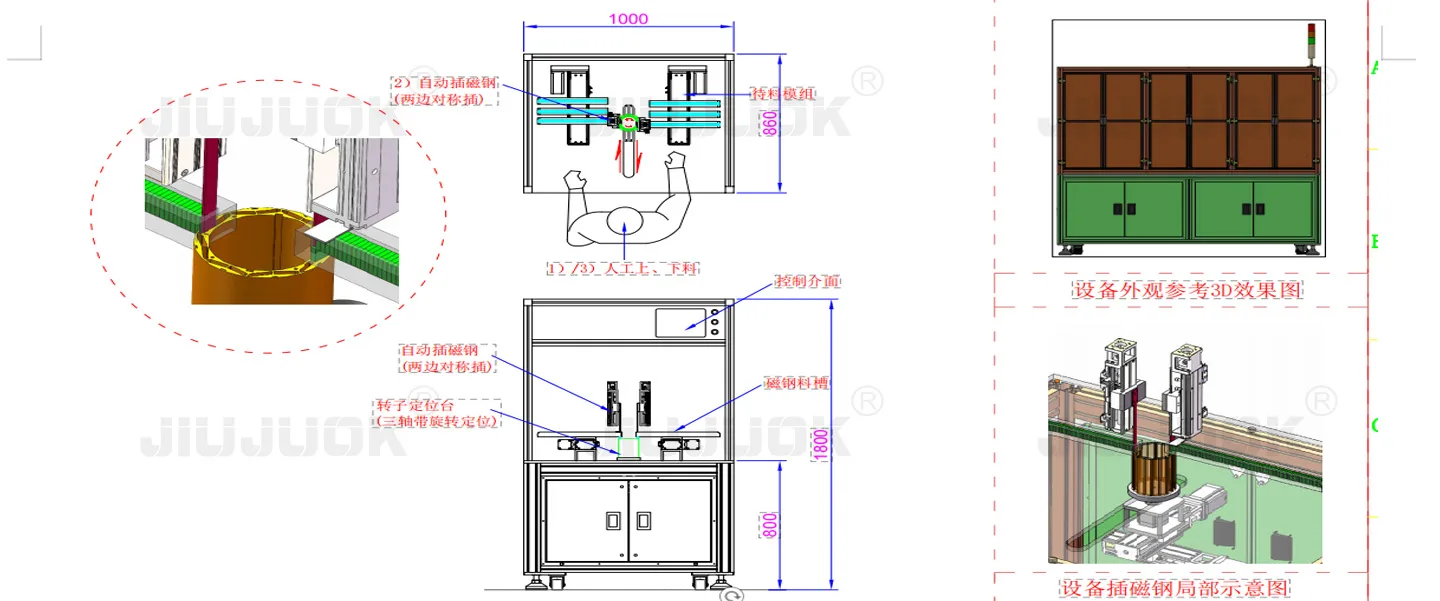
产品概述:
对产品进行自动点胶插磁钢الاستغناء والإدخال الأوتوماتيكي للمغناطيس للمنتجات. تكون العملية على النحو التالي: التحميل اليدوي ← الاستغناء الأوتوماتيكي ← التغذية الأوتوماتيكية ← الإدخال الفولاذي المغناطيسي بواسطة الوحدة الميكانيكية ← الإرجاع الأوتوماتيكي ← التفريغ اليدوي. في تصميم تصميم أجهزة السلامة، وهيئة الأفراد في المعدات، والمعدات في حالة الإغلاق، لحماية سلامة الأفراد. تمنع آلية مكافحة الغطس في محطة التحميل زيادة معدل NG بسبب تحميل المواد. قبل إدخال المغناطيس، يضمن تصميم آلية ضغط المغناطيس في مكانه كذلك تثبيت المغناطيس في مكانه.
عرض البرنامج:
自动点胶贴磁钢压钢套一体机方案介绍: 1,AB胶水比例1:1,胶水粘度10000mPa.s,搭配双液顶针式点胶枪进行点胶,按照需要可以进行上下方向进行点胶。 2,人工上料转子,把转子放到点胶工位点胶,旋转上下点胶。 3,点胶完成后人工搬运到压钢套工位,然后产品自动位移到贴磁钢工位进行对向贴磁钢,贴完一对面磁钢,旋转一定 的角度贴另一对面磁钢,有多层分段斜级的通过程序控制一定的旋转角度来实现,有相斥情况的可以通过程序来设置 合理的间隙和高度,后面通过压钢套来对齐位置。 4,产品贴完磁钢自动位移到压钢套工位进行压钢套,钢套需要人工一个一个装到治具上,压完一个钢套,人工装下一 个钢套到治具上,假如产品需要装两层钢套的,需要人工翻转一下产品再压一个钢套,钢套压装完成后两端对齐。5,压完钢套,然后人工下料。
الأسئلة المتكررة
أسئلة متكررة حول الاختيار والتقنية والتسليم. لمزيد من التفاصيل، تواصل معنا مباشرة.
Q1. هل تُدخل هذه الماكينة مغناطيسات دوّار داخلي متعدد الطبقات بميل مقسّم؟
نعم. بعد لصق زوج من المغناطيسات يدور الدوّار بزاوية ثابتة وفق البرنامج ثم يُلصق الزوج التالي؛ وتُضبط الزاوية بين الطبقات في البنية متعددة الطبقات بالميل المقسّم عبر البرنامج دون تغيير ميكانيكي. والشرط أن يكون عدد الطبقات والزوايا في رسم الدوّار قابلاً للبرمجة بوضوح.
المزيد من أسئلة معدات المحركاتQ2. كيف يُمنع عدم وصول المغناطيس إلى القاع أو دخوله مائلاً؟
قبل الإدخال توجد آلية إحكام بزيادة الضغط تتأكد أولاً من وصول المغناطيس إلى سطح المرجع ثم يتم الكبس. وفي محطة التغذية آلية منع خطأ، فالقطعة الموضوعة في اتجاه خاطئ لا تنتقل إلى المرحلة التالية. وهذان إجراءان مباشران ضد عيوب الإدخال.
المزيد من أسئلة معدات المحركاتQ3. كيف يُوزَّع العمل بين الماكينة والعامل، وكيف تُضمن السلامة؟
يغذّي العامل القطع ويسحبها، وتتولى الماكينة وضع اللاصق والتغذية وإدخال المغناطيس والرجوع. وتصميمياً تبقى الماكينة متوقفة عند دخول أي شخص إلى داخلها، تجنباً لحركة خاطئة تسبب إصابة.
المزيد من أسئلة معدات المحركاتQ4. كيف تُختار مسدّسة اللاصق ونوعه؟
العملية مصممة للاصق AB ثنائي المكوّن بنسبة 1:1، وتناسب لاصقاً بلزوجة نحو 10000 mPa·s، ويُوزَّع بمسدّسة إبرية ثنائية المكوّن، مع إمكانية الوضع للأعلى أو للأسفل حسب الحاجة. وعند تغيير اللاصق يُعاد معايرة الصمام ومعاملات الجرعة.
المزيد من أسئلة معدات المحركاتQ5. هل يكفي شخص واحد، وما الذي يجب الانتباه إليه عند التغذية؟
يكفي شخص واحد. بعد التغذية اليدوية تنفّذ الماكينة وضع اللاصق والتغذية وإدخال المغناطيس والرجوع؛ وفي محطة التغذية آلية منع خطأ، فالقطعة ذات الاتجاه الخاطئ لا تتقدم. والعامل الجديد يحتاج أساساً إلى إتقان اتجاه التثبيت، دون إعادة تعلّم العملية كلها.
المزيد من أسئلة معدات المحركاتمعدات أتمتة المحركات الموصى بها
التوصية
للأسف، لم يتم العثور على أي معلومات لك
رسالة عبر الإنترنت
رسالة عبر الإنترنت
 Español
 Français
 Deutsch (Sie)
 हिन्दी