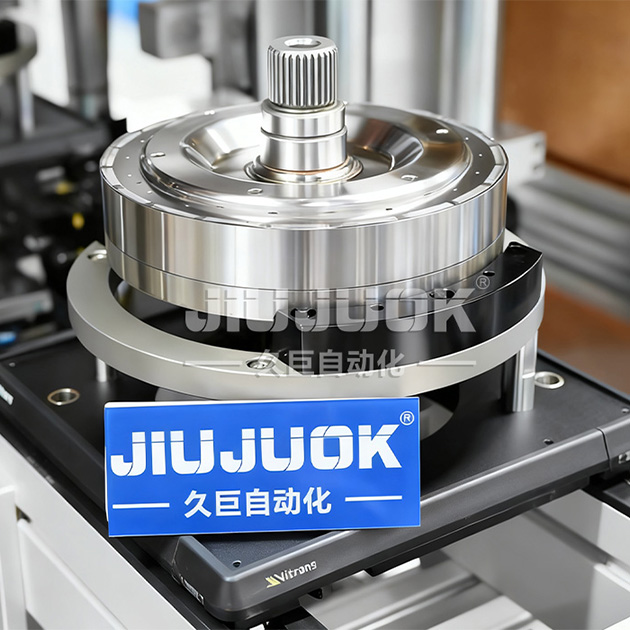
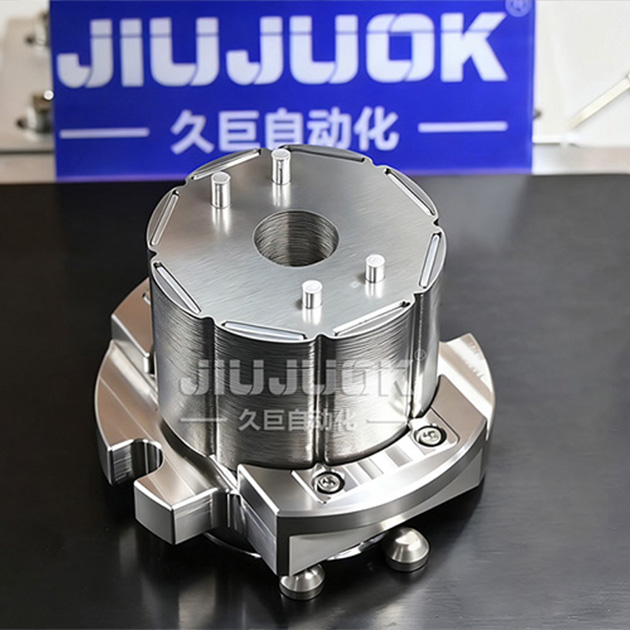
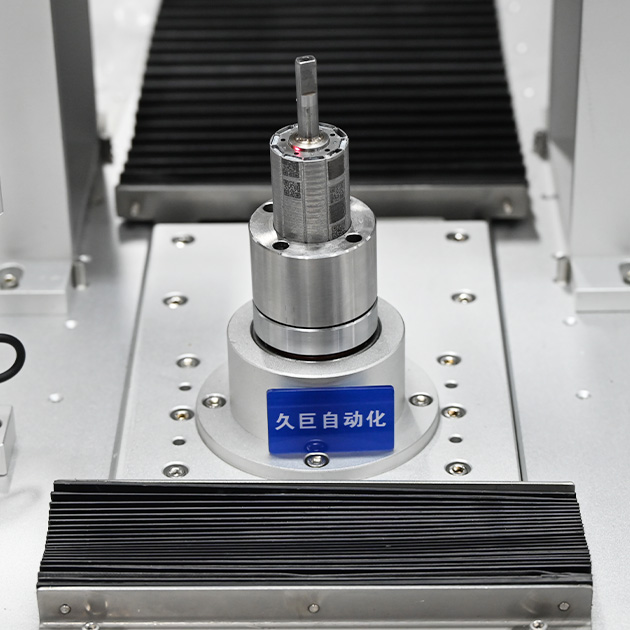
产品概述:
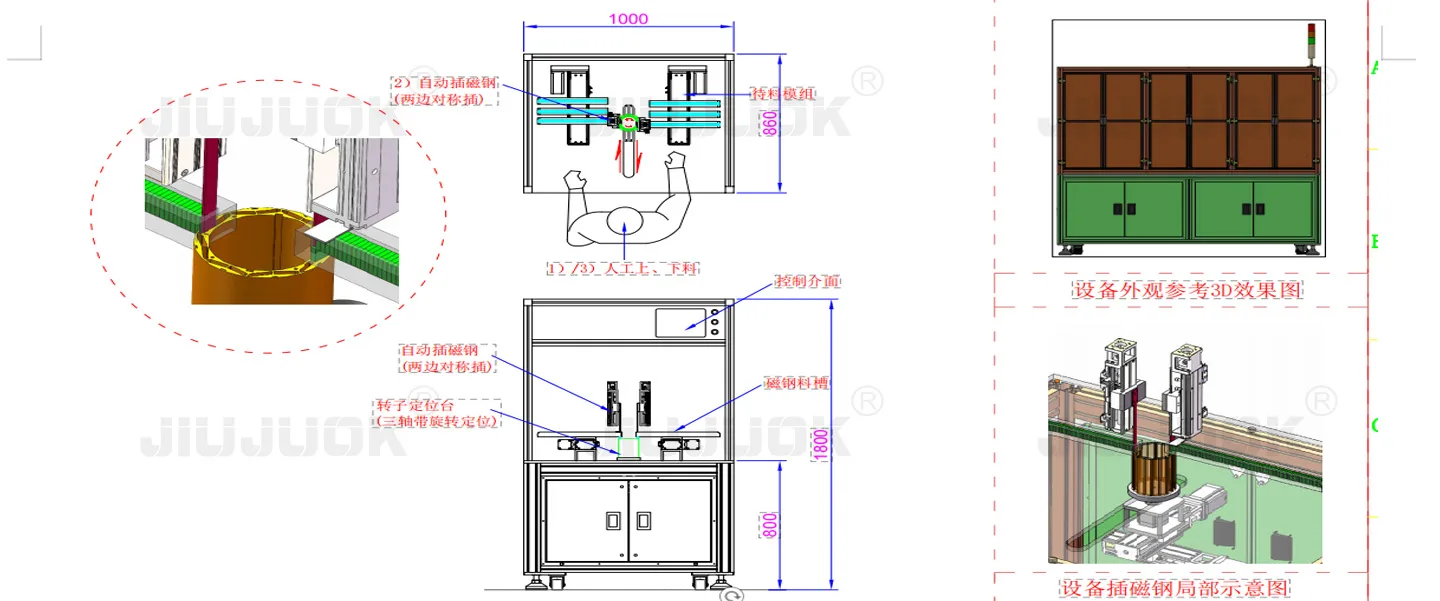
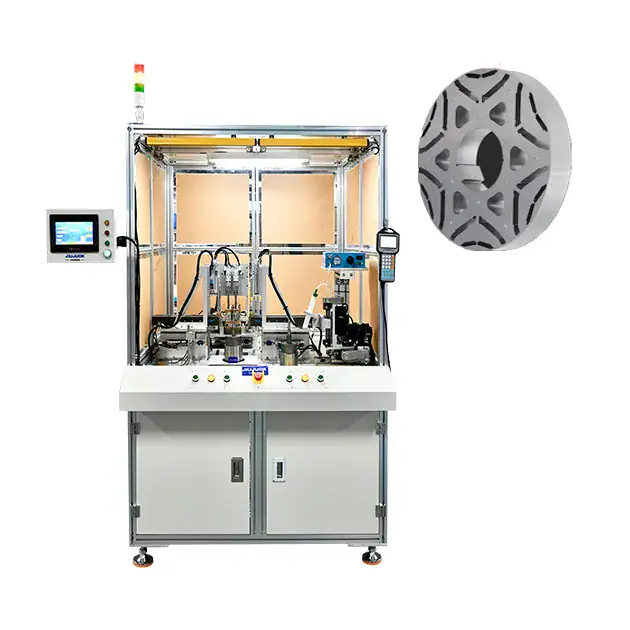
对产品进行自动点胶插磁钢工序。工艺如下:人工上料→自动点胶→自动送料→机械模组插磁钢 →自动退回→人工下料。在设计中设计安全装置,人员身体在设备内部,设备处于停机状态,保 护人员安全。 上料工位防呆机构,避免上料物料导致 NG 率上升。在磁钢下插前,设计磁钢到 位增压机构,进一步保证磁钢的安装到位。
方案介绍:
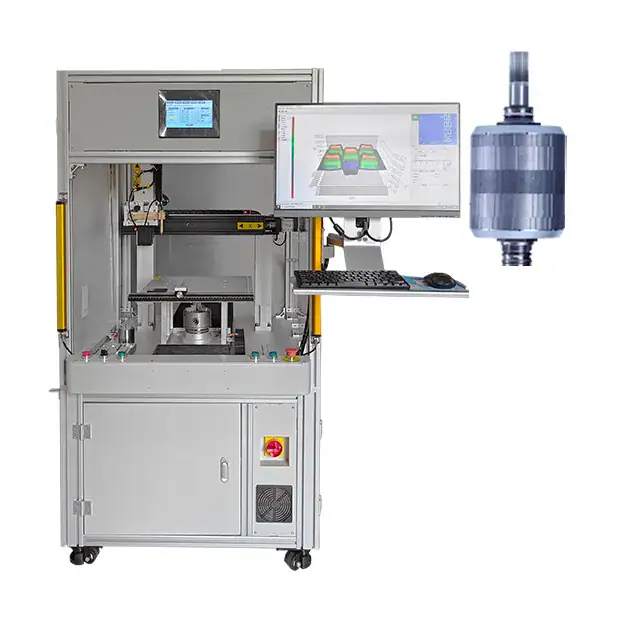
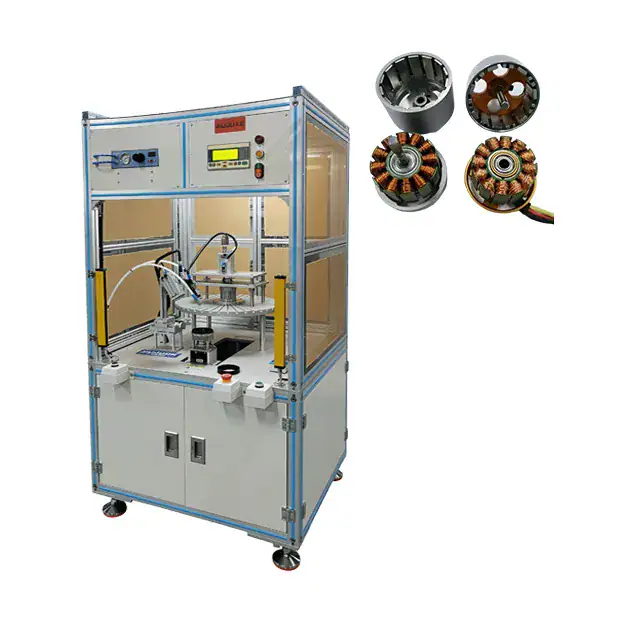
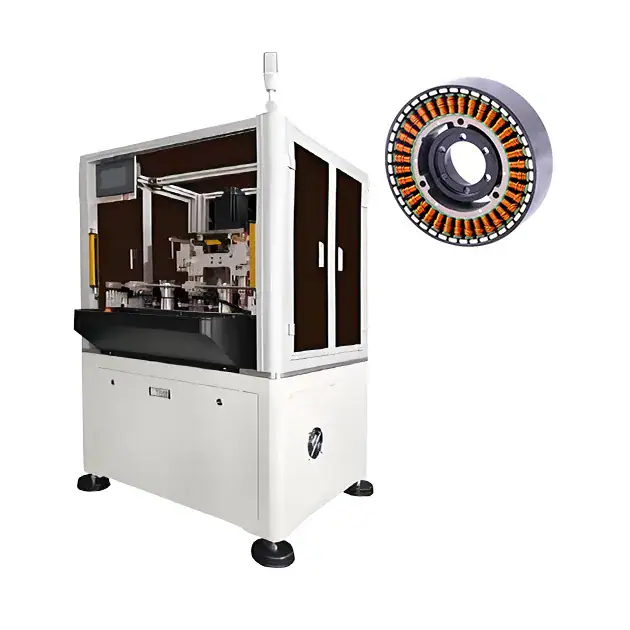
自动点胶贴磁钢压钢套一体机方案介绍: 1,AB胶水比例1:1,胶水粘度10000mPa.s,搭配双液顶针式点胶枪进行点胶,按照需要可以进行上下方向进行点胶。 2,人工上料转子,把转子放到点胶工位点胶,旋转上下点胶。 3,点胶完成后人工搬运到压钢套工位,然后产品自动位移到贴磁钢工位进行对向贴磁钢,贴完一对面磁钢,旋转一定 的角度贴另一对面磁钢,有多层分段斜级的通过程序控制一定的旋转角度来实现,有相斥情况的可以通过程序来设置 合理的间隙和高度,后面通过压钢套来对齐位置。 4,产品贴完磁钢自动位移到压钢套工位进行压钢套,钢套需要人工一个一个装到治具上,压完一个钢套,人工装下一 个钢套到治具上,假如产品需要装两层钢套的,需要人工翻转一下产品再压一个钢套,钢套压装完成后两端对齐。5,压完钢套,然后人工下料。
电机自动化设备推荐
Recommendation
选型、工艺、交付相关的高频问题,想了解更多可以直接联系我们。
可以。贴完一对面磁钢后按程序旋转固定角度再贴下一对,多层分段斜级的层间角度由程序控制,不需要更换机械结构。前提是你的转子图纸里层数与角度是明确可编程的。
查看更多电机设备问答工艺按双组分 AB 胶设计,配比 1:1,适配粘度约 10000 mPa·s 的胶水,用双液顶针式点胶枪出胶,可以按需要向上或向下点胶。换胶种时点胶阀和出胶参数要重新标定。
查看更多电机设备问答1 人即可。人工上料后设备自动完成点胶、送料、插磁钢与退回;上料工位有防呆机构,方向放错进入不了下一道工序,所以新人上手主要是熟悉装夹方向,不需要重新学整套工艺。
查看更多电机设备问答Online Message
 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese
 久巨自动化