 Jiuju Automation



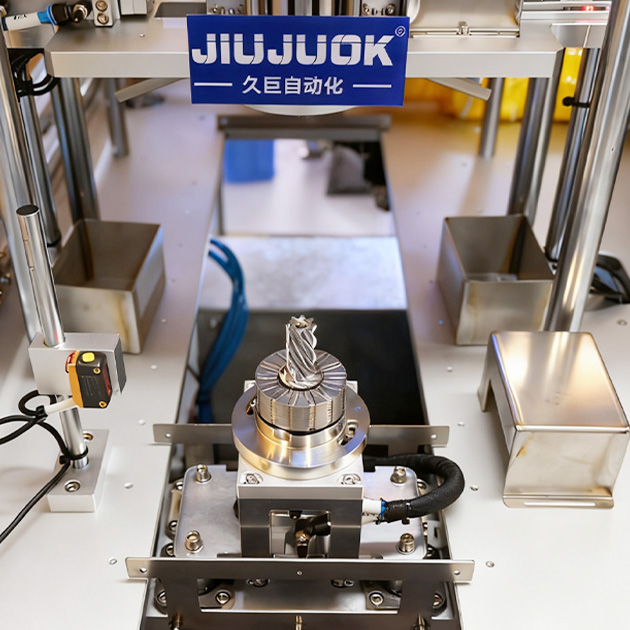
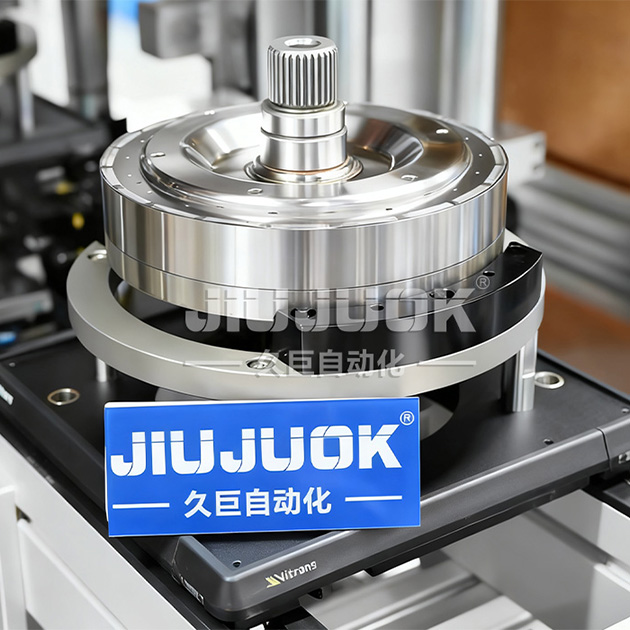
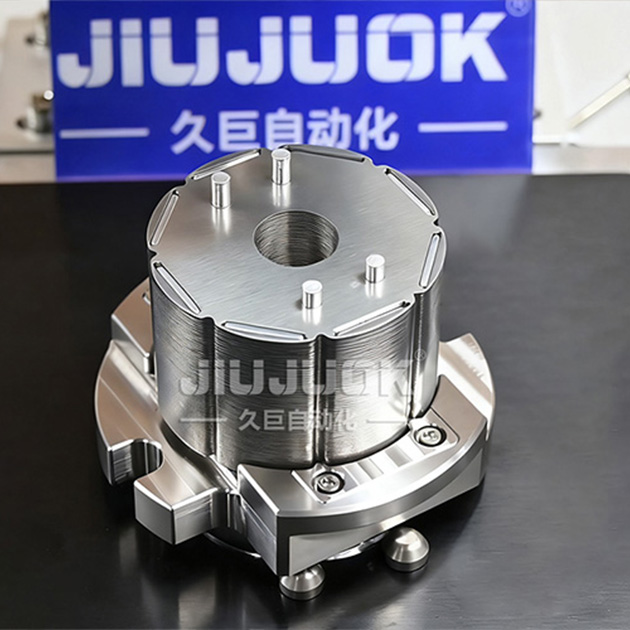
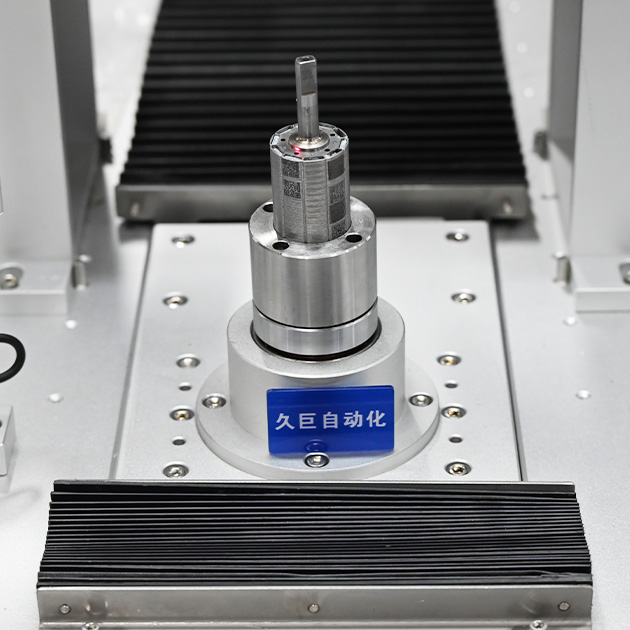
Giới thiệu chi tiết các thông số kỹ thuật của máy dán keo và lắp nam châm tự động với rotor bên trong
- Tên sản phẩm:Máy dán keo và lắp nam châm tự động với rô-to bên trong
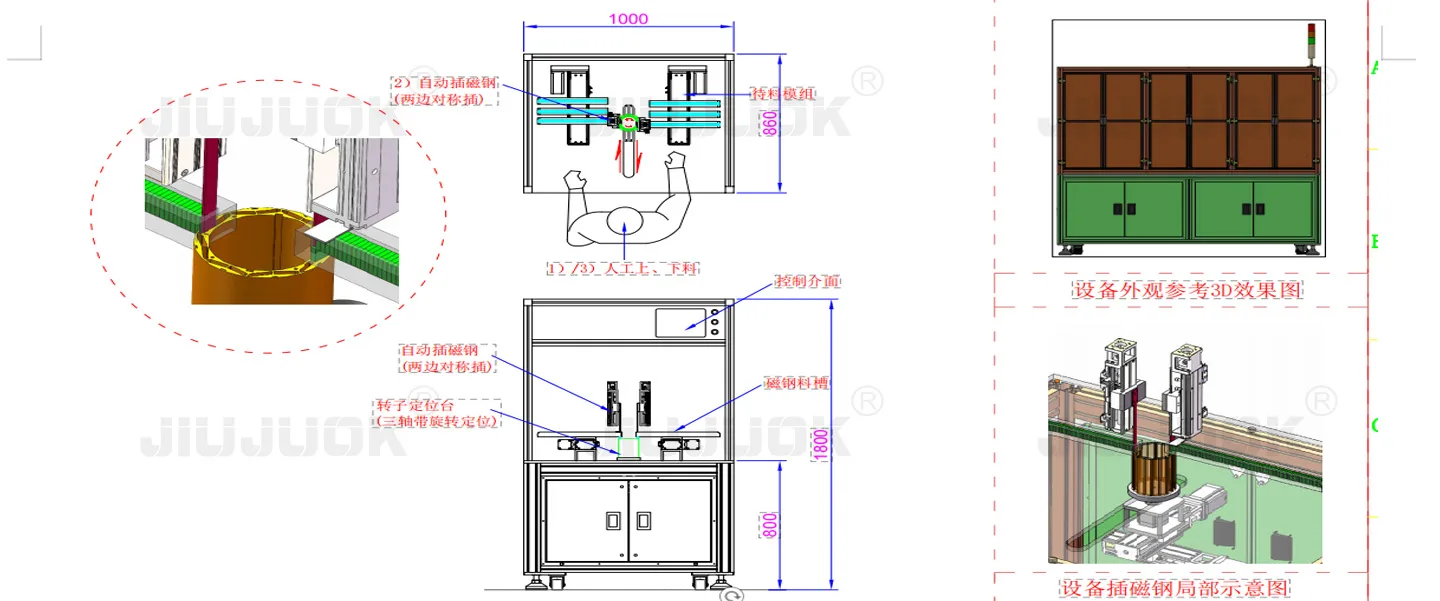
- Quy trình sản xuất:Nạp vật liệu thủ công - Bơm keo tự động - Cấp liệu tự động - Lắp nam châm vào mô-đun cơ khí - Trả về vị trí ban đầu tự động - Xả vật liệu thủ công
- Độ chính xác khi bôi keo:95%
- Thời gian thay nguyên liệu:Có thể thiết kế
- Tần suất hoạt động của thiết bị:>800 chiếc/giờ
- Người vận hành:1 người
- Phương thức xả hàng:Hệ thống xả hàng tự động đa đường ray
产品概述:
对产品进行自动点胶插磁钢Thực hiện quy trình bôi keo tự động và lắp nam châm vào sản phẩm. Quy trình như sau: Nạp vật liệu thủ công → Bơm keo tự động → Cấp liệu tự động → Mô-đun cơ khí lắp nam châm → Trả về tự động → Xả vật liệu thủ công. Trong thiết kế, đã tích hợp thiết bị an toàn để đảm bảo an toàn cho nhân viên khi họ ở bên trong thiết bị trong trạng thái dừng máy. Cơ chế chống nhầm lẫn tại trạm nạp vật liệu giúp tránh tình trạng tỷ lệ sản phẩm lỗi (NG) tăng cao do vật liệu nạp không đúng. Trước khi lắp nam châm, đã thiết kế cơ chế tăng áp khi nam châm vào vị trí để đảm bảo nam châm được lắp đặt chính xác.
Giới thiệu về giải pháp:
自动点胶贴磁钢压钢套一体机方案介绍: 1,AB胶水比例1:1,胶水粘度10000mPa.s,搭配双液顶针式点胶枪进行点胶,按照需要可以进行上下方向进行点胶。 2,人工上料转子,把转子放到点胶工位点胶,旋转上下点胶。 3,点胶完成后人工搬运到压钢套工位,然后产品自动位移到贴磁钢工位进行对向贴磁钢,贴完一对面磁钢,旋转一定 的角度贴另一对面磁钢,有多层分段斜级的通过程序控制一定的旋转角度来实现,有相斥情况的可以通过程序来设置 合理的间隙和高度,后面通过压钢套来对齐位置。 4,产品贴完磁钢自动位移到压钢套工位进行压钢套,钢套需要人工一个一个装到治具上,压完一个钢套,人工装下一 个钢套到治具上,假如产品需要装两层钢套的,需要人工翻转一下产品再压一个钢套,钢套压装完成后两端对齐。5,压完钢套,然后人工下料。
Câu hỏi thường gặp
Các câu hỏi thường gặp về chọn thiết bị, công nghệ và giao hàng. Nếu cần thêm chi tiết, hãy liên hệ trực tiếp với chúng tôi.
Q1. Rotor trong nhiều lớp, góc nghiêng phân đoạn, máy này chèn được không?
Được. Sau khi dán một cặp nam châm, rotor quay một góc cố định theo chương trình rồi dán cặp tiếp theo; góc giữa các lớp của kết cấu nhiều lớp nghiêng phân đoạn do chương trình điều khiển, không cần thay kết cấu cơ khí. Điều kiện là số lớp và góc trong bản vẽ rotor của bạn phải lập trình được rõ ràng.
Xem thêm câu hỏi về thiết bị động cơQ2. Làm sao chống nam châm không xuống hết hoặc bị nghiêng?
Trước khi chèn có cơ cấu tăng áp xác nhận nam châm đã chạm mặt định vị rồi mới ép xuống; trạm cấp liệu có cơ cấu chống nhầm, đặt sai hướng sẽ không vào được công đoạn sau. Đây là hai biện pháp trực tiếp chống lỗi chèn.
Xem thêm câu hỏi về thiết bị động cơQ3. Máy và người phối hợp thế nào, an toàn bảo đảm ra sao?
Người vận hành cấp và lấy liệu, máy thực hiện chấm keo, cấp liệu, chèn nam châm và quay về. Về thiết kế, khi có người vào bên trong thiết bị thì máy ở trạng thái dừng, tránh chuyển động nhầm gây thương tích.
Xem thêm câu hỏi về thiết bị động cơQ4. Súng chấm keo và keo được phối thế nào?
Công nghệ thiết kế cho keo hai thành phần AB, tỷ lệ 1:1, phù hợp keo có độ nhớt khoảng 10000 mPa·s, dùng súng chấm keo dạng kim hai thành phần, có thể chấm hướng lên hoặc xuống theo yêu cầu. Khi đổi loại keo phải hiệu chuẩn lại van và thông số chấm keo.
Xem thêm câu hỏi về thiết bị động cơQ5. Một người vận hành được không, khi cấp liệu cần lưu ý gì?
Một người là đủ. Sau khi cấp liệu bằng tay, máy tự động chấm keo, cấp liệu, chèn nam châm và quay về; trạm cấp liệu có cơ cấu chống nhầm nên đặt sai hướng sẽ không vào được công đoạn sau. Người mới chủ yếu làm quen hướng gá đặt, không phải học lại toàn bộ công nghệ.
Xem thêm câu hỏi về thiết bị động cơĐề xuất thiết bị tự động hóa động cơ
Đề xuất
Rất tiếc, chúng tôi không tìm thấy thông tin của quý khách
Gửi tin nhắn trực tuyến
Tin nhắn trực tuyến
 Español
 Français
 Deutsch (Sie)
 हिन्दी