Giải pháp dây chuyền lắp ráp tự động động cơ cho xe năng lượng mới
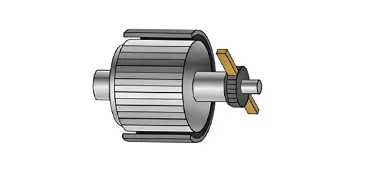
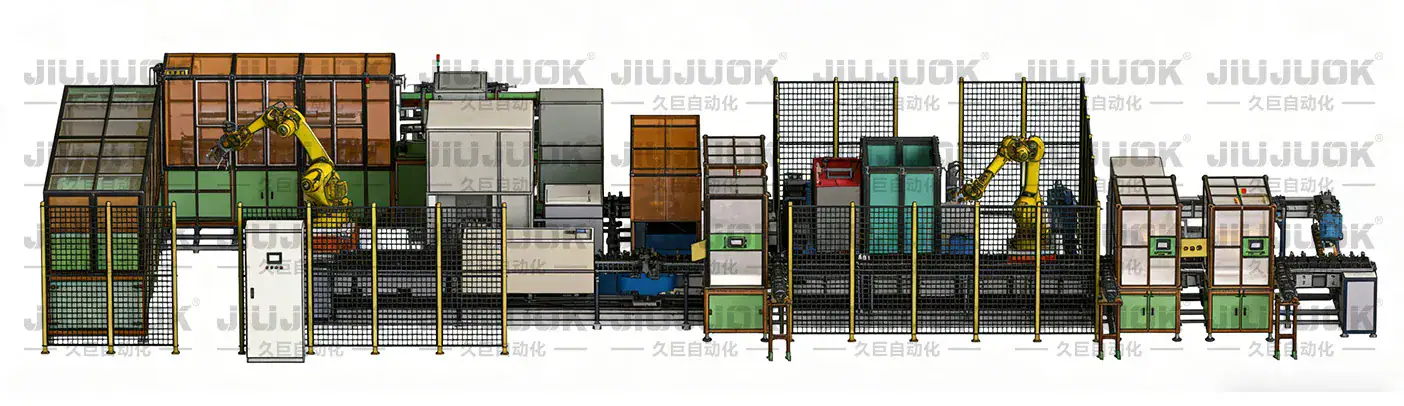
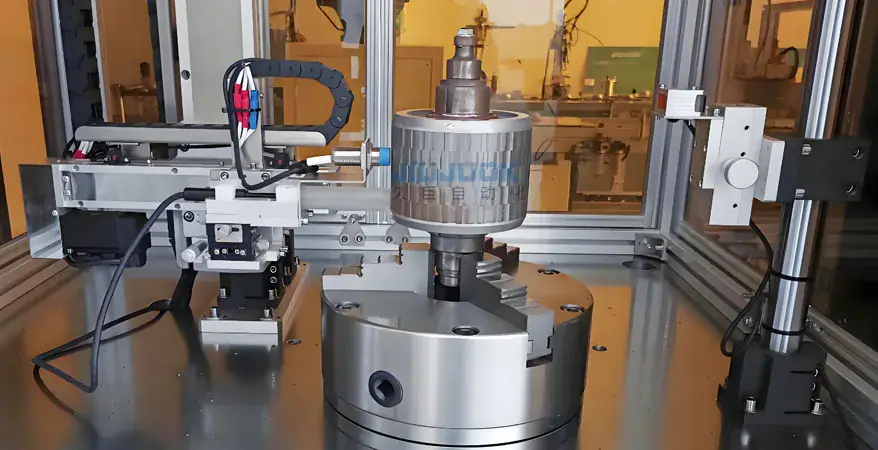
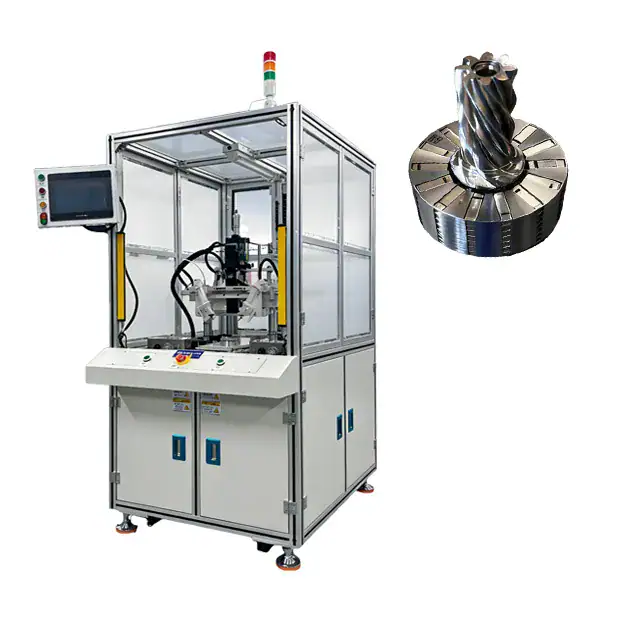
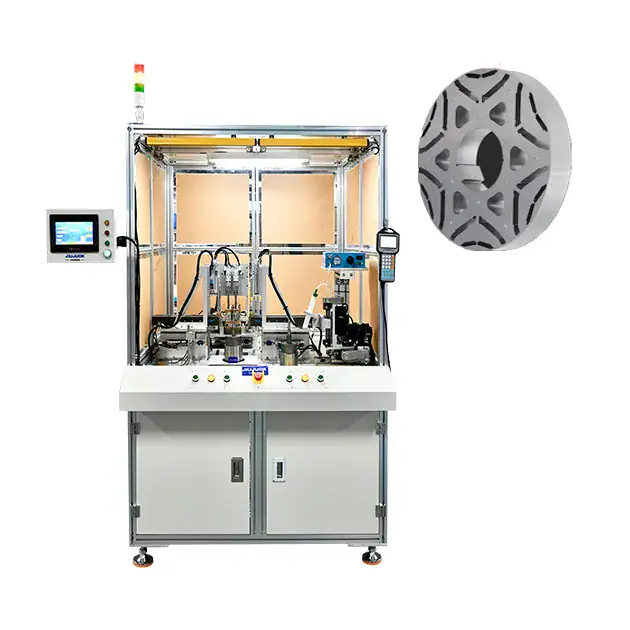
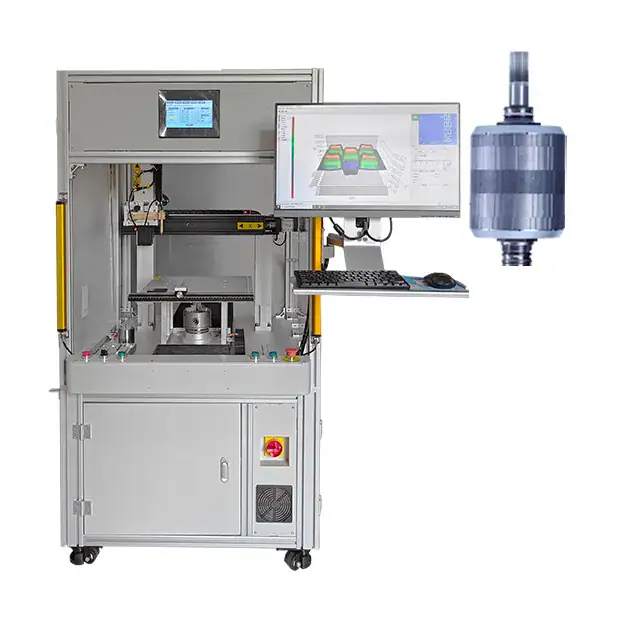
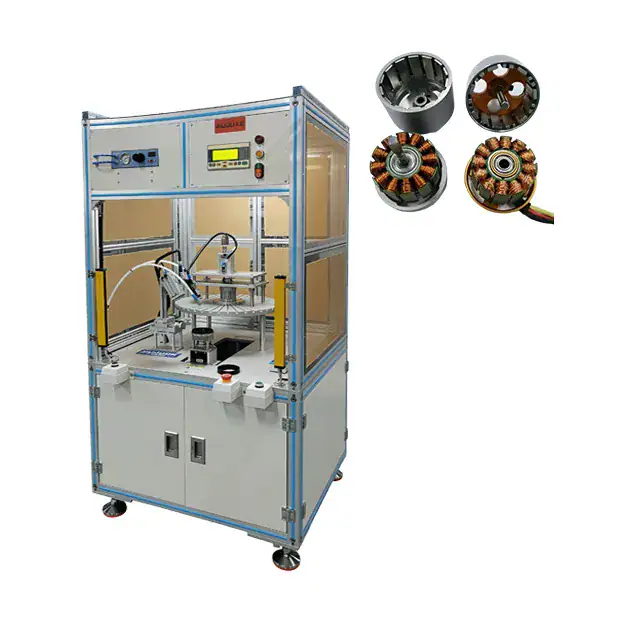
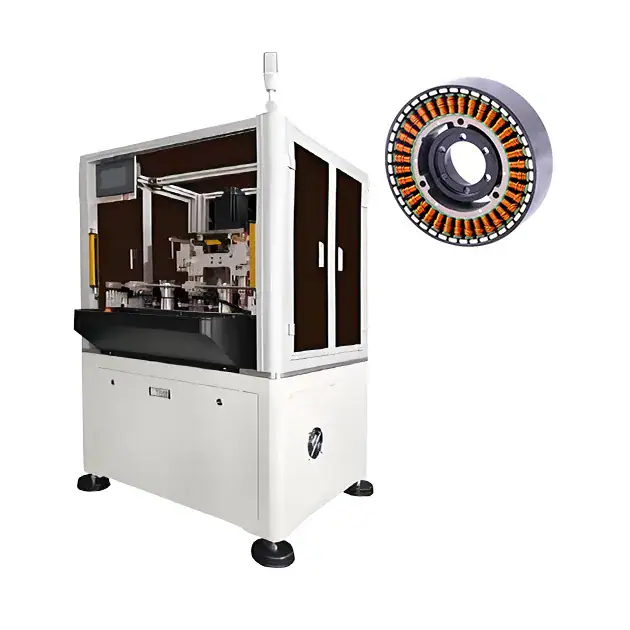
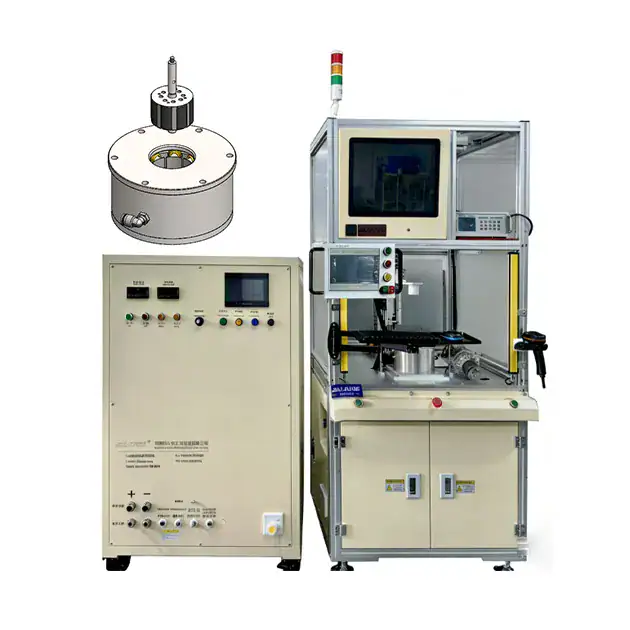
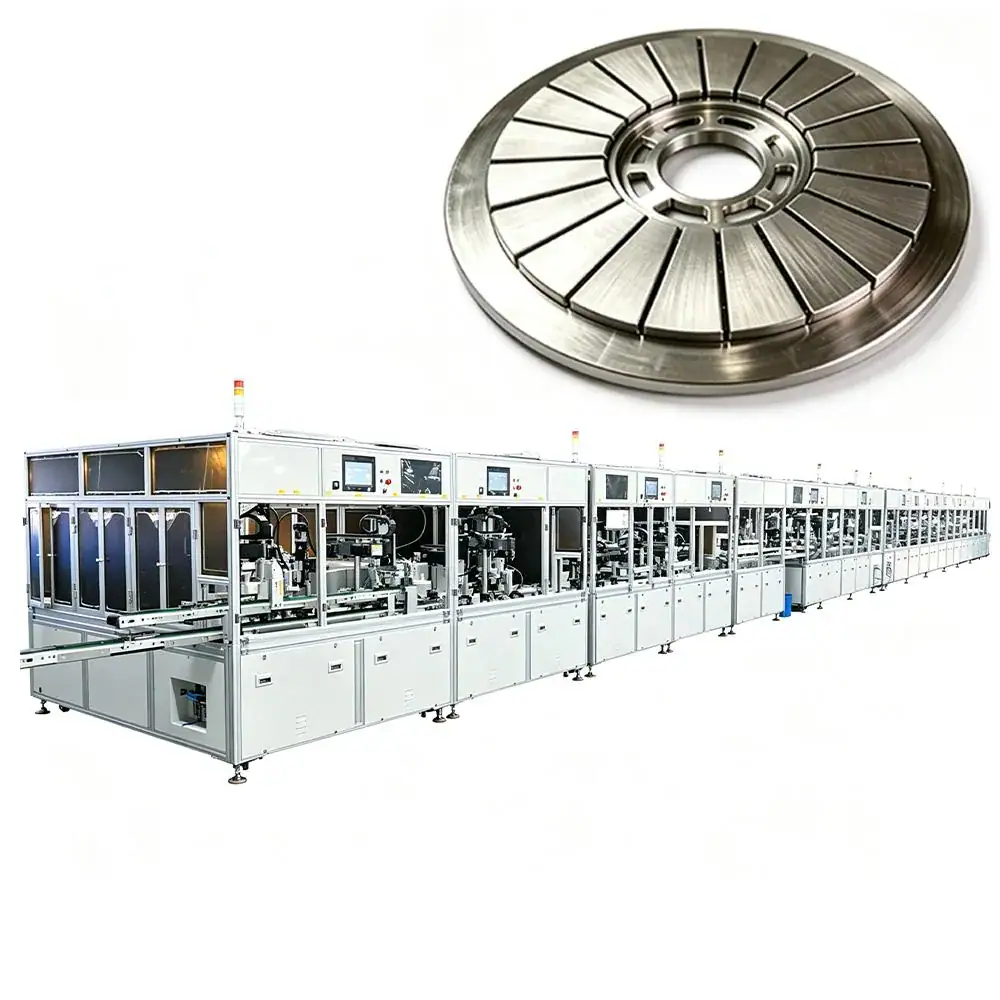
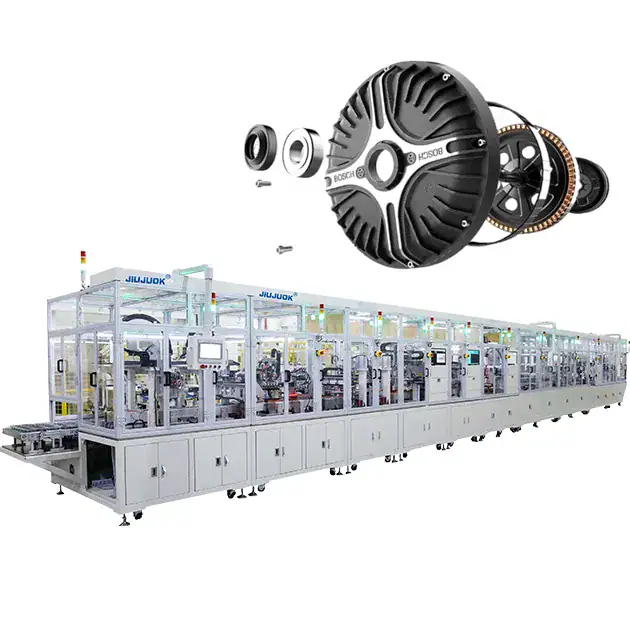
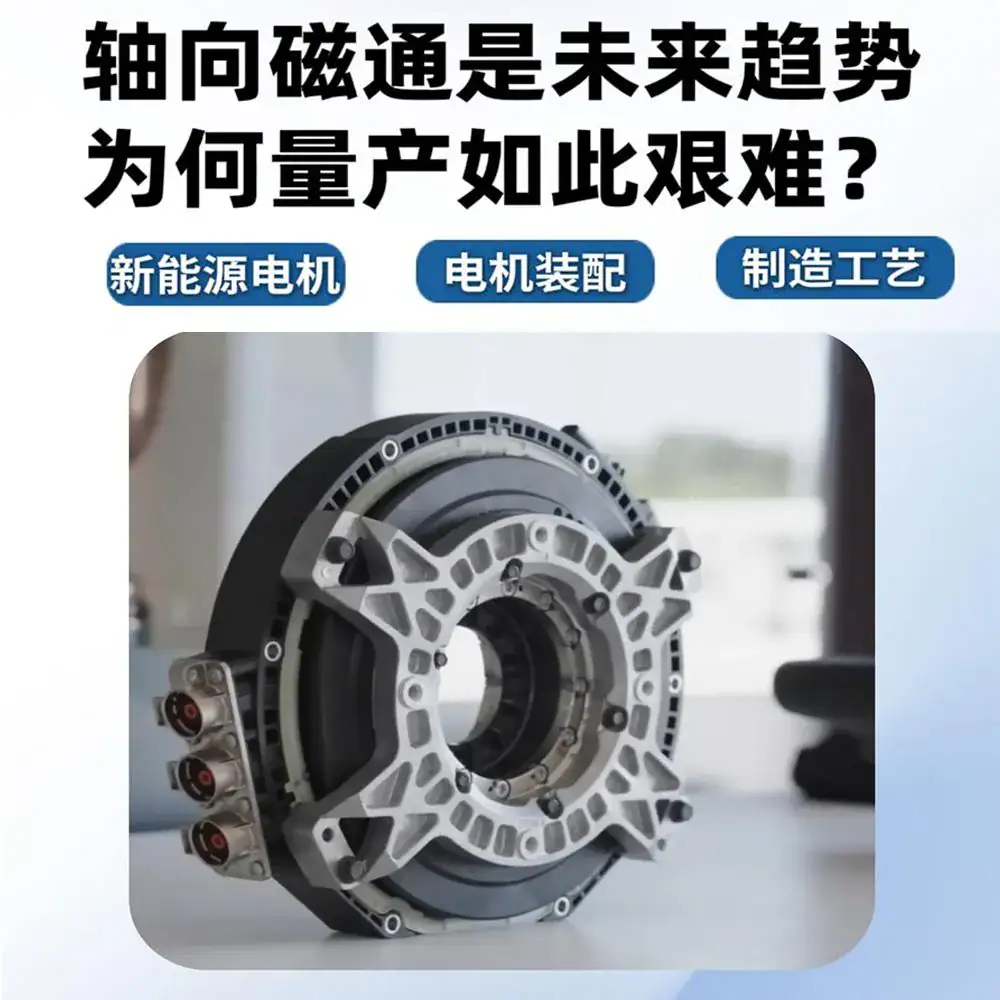
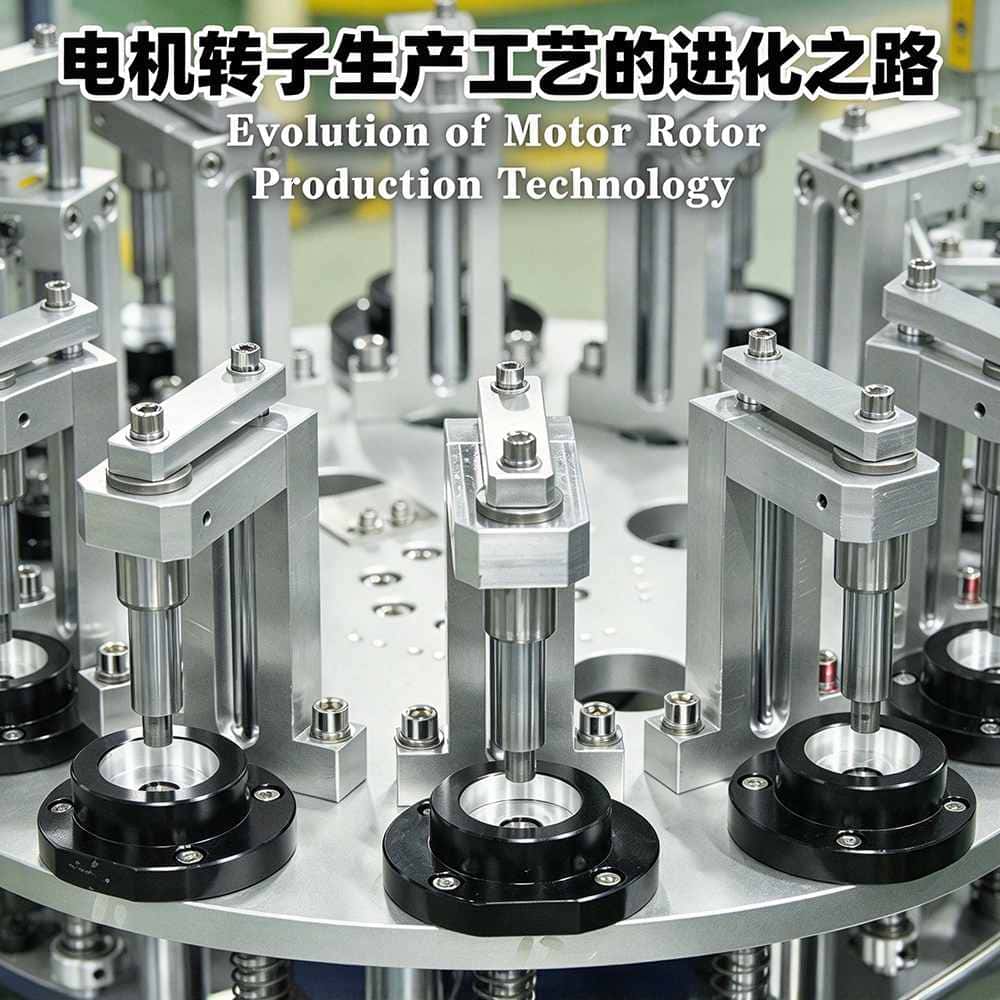
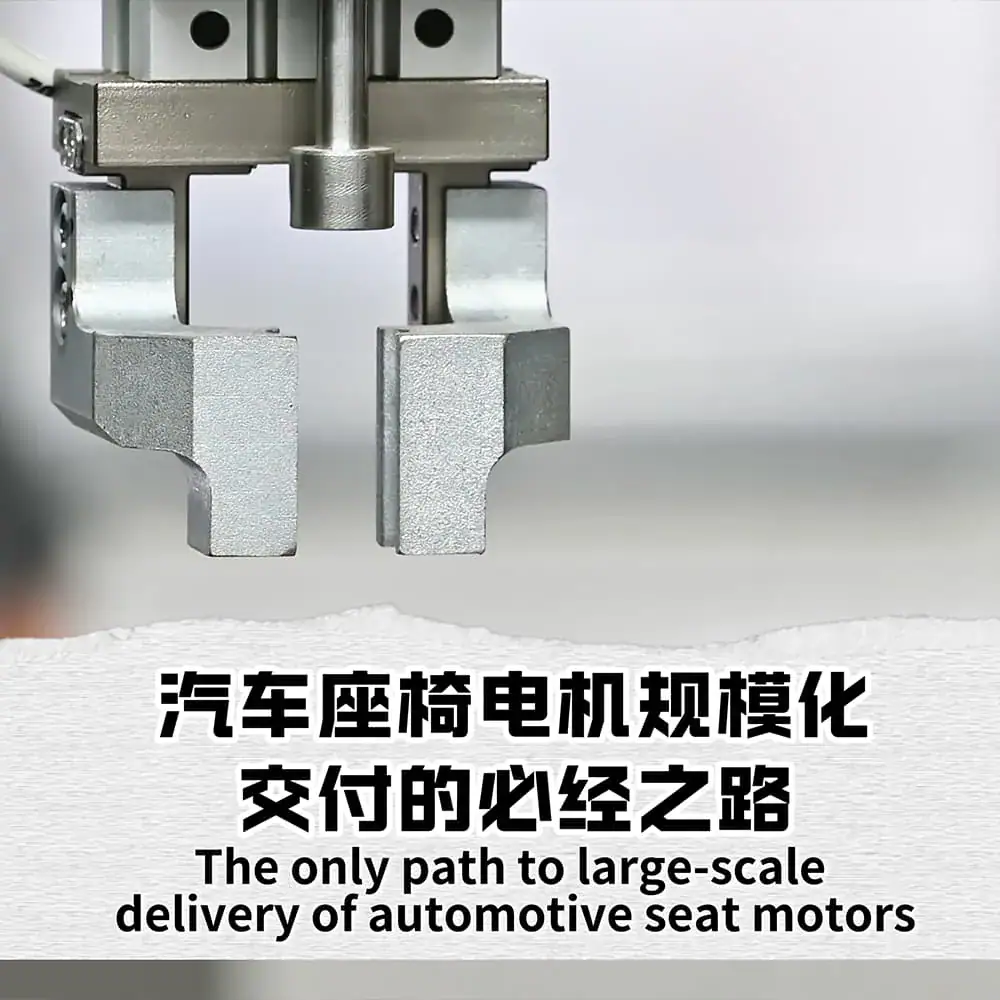
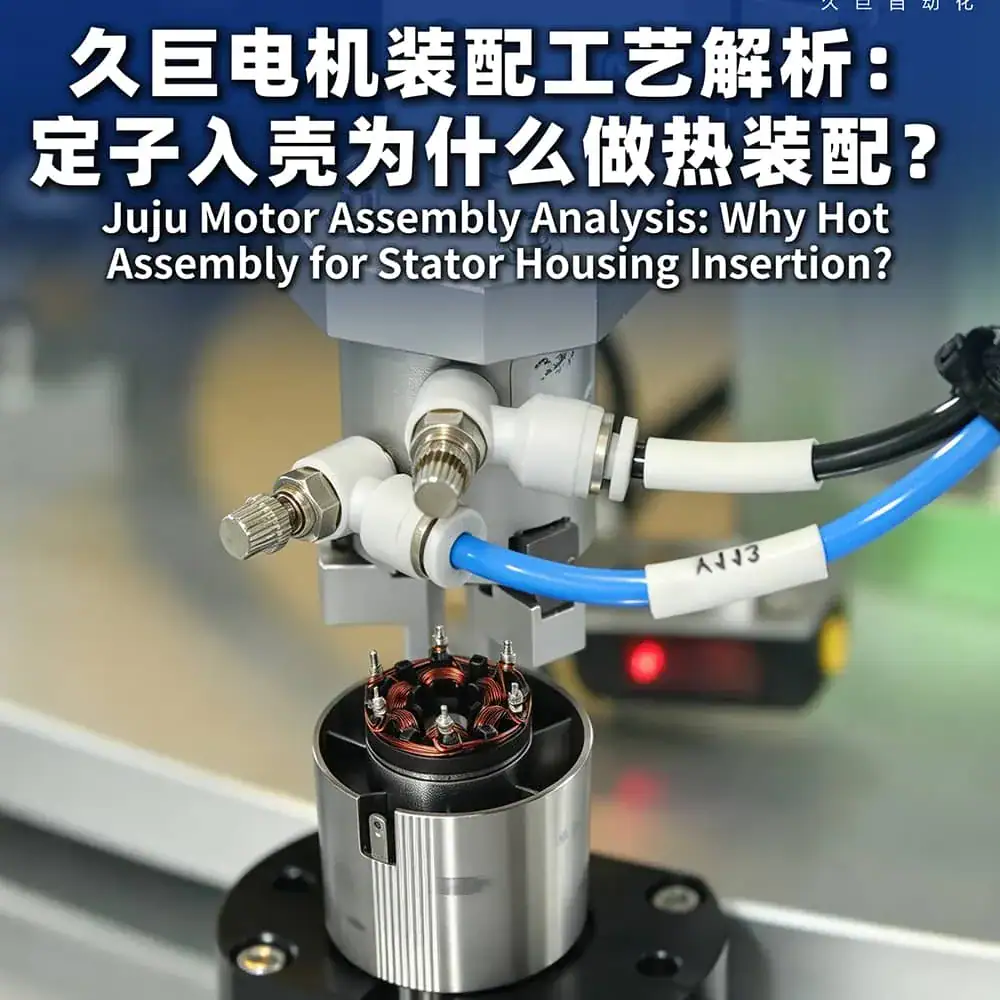
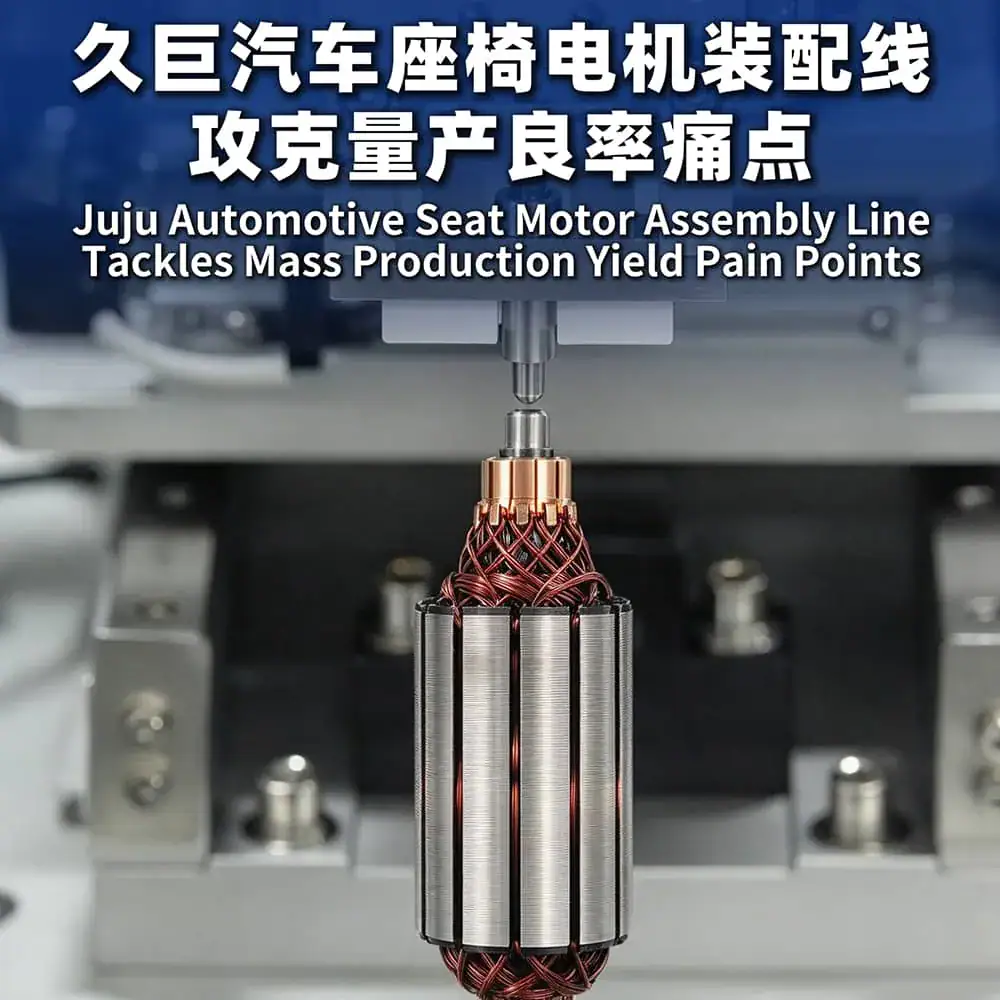
Giải pháp lắp ráp tự động động cơ cho xe năng lượng mới bao quát toàn bộ quy trình sản xuất động cơ servo, đồng thời tối ưu hóa các công đoạn cốt lõi như quấn dây, hàn chì và lắp ráp: Trong công đoạn quấn dây, sử dụng bộ điều chỉnh lực căng servo để kiểm soát lực căng ổn định, từ đó nâng cao tỷ lệ lấp đầy rãnh và chất lượng bố trí dây; Quá trình hàn chì áp dụng cơ chế làm nóng trước chất trợ hàn và cấu trúc gia nhiệt trong khoang, loại bỏ hoàn toàn hiện tượng chì bắn; đồng thời tích hợp các công đoạn như ghép vòng tự động, chỉnh sửa PCB, v.v., xây dựng hệ thống điều khiển vòng kín thông qua PLC kết hợp với bộ mã hóa độ phân giải cao, phối hợp với thị giác máy và định vị laser để đạt được sự phối hợp toàn diện trong toàn bộ quy trình.
Quy trình tùy chỉnhCustomization Process
Dây chuyền được thiết kế theo công nghệ stato, rôto và lắp ráp của động cơ xe cụ thể; trạm, đồ gá, vận chuyển, thử kín và kiểm tra EOL đều được thiết kế lại. Bảy giai đoạn, mỗi giai đoạn có đầu ra rõ ràng và mốc xác nhận với khách hàng.
- 1
Phân tích yêu cầu
và thiết kế phương án
7–15 ngày
Đề xuất kỹ thuật
- 2
Chốt kỹ thuật
và hợp đồng
3–7 ngày
Thỏa thuận kỹ thuật
- 3
Thiết kế
và chế tạo
30–60 ngày
Bản vẽ · chương trình
- 4
FAT
nghiệm thu tại nhà máy
3–5 ngày
Biên bản nghiệm thu
- 5
Lắp đặt tại hiện trường
và SAT
5–10 ngày
Báo cáo SAT
- 6
Xác nhận sản xuất hàng loạt
3–10 ngày
Báo cáo xác nhận
- 7
Nghiệm thu cuối
và bàn giao
2–3 ngày
Tài liệu · phụ tùng
Tổng thời gian thường 45–120 ngày, trong đó chế tạo và chạy thử tại nhà máy chiếm phần lớn nhất. Sau khi chốt phương án, việc thay đổi các thông số công nghệ chính (kích thước, nhịp, số trạm) sẽ kéo theo điều chỉnh cơ khí, điện và mặt bằng, thời gian có thể kéo dài trên 30% — chốt kỹ thuật phải có xác nhận bằng văn bản của khách hàng.
 Jiuju Automation




 Spanish
 French
 German
 Hindi