 지우지 자동화
모터 로터 권선 동영상 — 지우주 모터 자동 조립 라인
1081지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기중공 컵형 모터의 권선 방식은 구리 손실과 슬롯 충진율에 영향을 미치며, 핀식 권선과 플라이 포크식 권선은 각각 적용 가능한 상황이 다릅니다.
바늘식 권선은 속이 빈 바늘에 에나멜선을 감아 컵 입구를 통과시키며 한 바퀴씩 배열하는 방식으로, 선경 0.05~0.3mm, 권수 많은, 컵 직경이 작은 제품에 적합합니다. 플라이 포크 권선은 플라이 포크가 권선 컵을 회전시키며, 선속도가 더 빠르며, 외경이 다소 크고 홈이 넓은 중공 컵에 적합합니다. 비교 테스트 결과, 동일한 φ22mm, 36턴의 중공 컵을 기준으로 바늘식 권선의 사이클 시간은 약 12초인 반면, 플라이 포크 방식은 7초까지 단축할 수 있으나, 플라이 포크 방식의 경우 단부 높이가 약 0.5mm 정도 더 높아집니다.
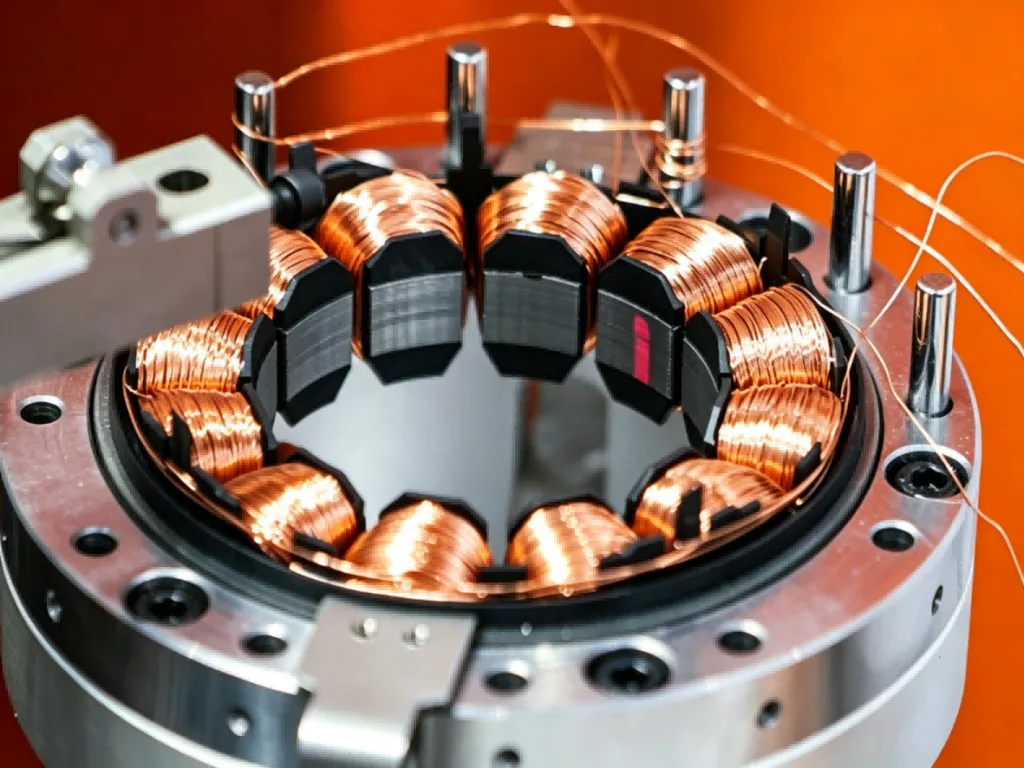
사용되는 선의 양을 보면, 바늘식 권선 방식의 끝부분이 더 정돈되어 있으며, 구리선을 평균 8%~12% 절약할 수 있습니다. 하지만 플라이 포크 권선 방식은 자동 배선과 결합할 경우, 슬롯 충진율을 더 높일 수 있습니다. 0.15mm 선경을 예로 들면, 핀 방식의 슬롯 충진율은 보통 55%~62%인 반면, 포크 방식은 65%~70%까지 달성할 수 있습니다. 구리 손실 측면에서, 슬롯 충진율이 5% 증가할 때마다 동일한 부하 조건에서 권선의 온도 상승이 약 3~5℃ 감소하므로, 고출력 밀도 환경에서는 포크 권선 방식을 더 권장합니다.
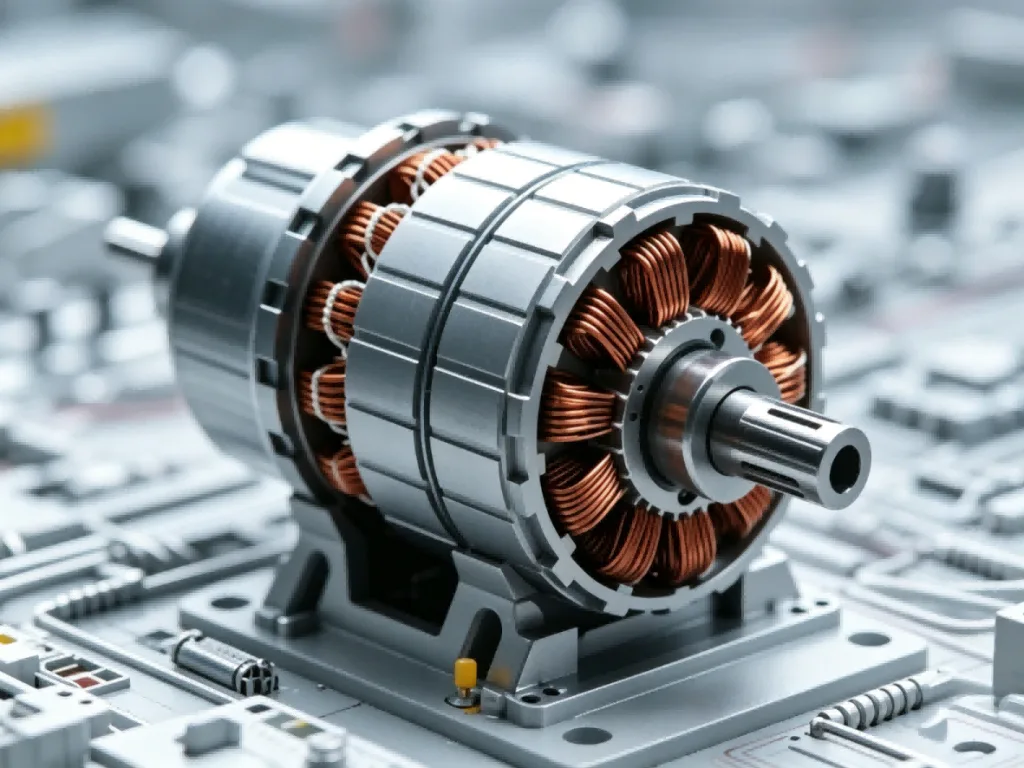
시제품 제작 단계에서는 니들 와인딩 방식을 우선적으로 고려합니다. 모델 변경 시에는 가이드 니들과 클램프만 교체하면 되며, 설비 조정 시간은 약 30분 정도 소요됩니다. 반면 플라이 포크 방식의 모델 변경 시에는 플라이 포크 헤드, 장력 휠 및 실 노즐을 교체해야 하므로, 설비 조정에는 보통 1시간 이상이 소요됩니다. 월 생산량이 5,000개 미만인 경우, 니들 방식의 종합 비용이 더 낮습니다. 2만 개를 초과할 때 비로소 전용 플라이 포크 라인을 고려하면 됩니다.
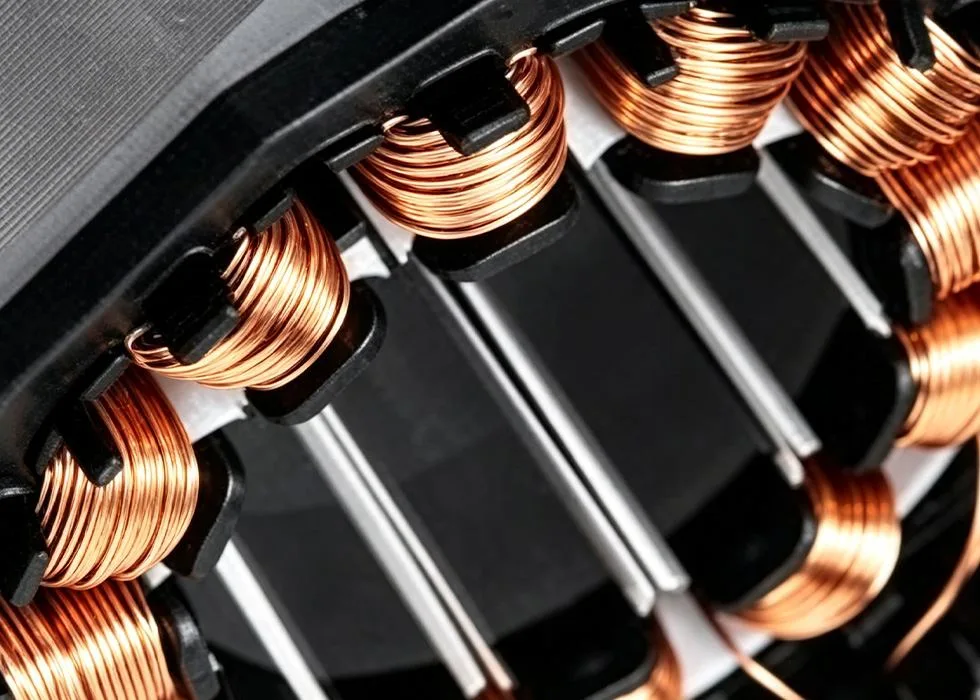
지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기
지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기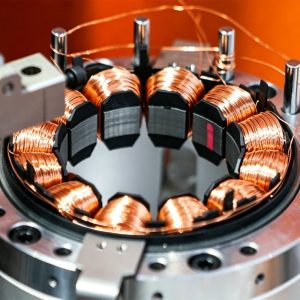
지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기
지우주 자동화는 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합한 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 슬롯 충진율과 권선 간 일관성을 보장합니다. 본문에서는 이 주제를 중심으로 기술 원리, 적용 사례 및 제품 선정 요점을 분석하여...
전체 텍스트 보기 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese