 지우지 자동화
모터 권선기: 중공 컵형 모터에 바늘식 권선과 플라이 포크식 권선 중 어느 쪽이 전선을 더 절약할 수 있을까? — 지우주 모터 자동 조립 라인
783지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기코일 간 내전압 불합격은 권선 후 흔히 발생하는 불량으로, 에나멜선을 점검하고 장력과 금형을 확인하면 원인을 신속하게 파악할 수 있습니다.
파형에 뚜렷한 감쇠나 진동이 나타나는 것은 권선 내부에 권선 간 단락이나 절연 약점이 있음을 의미합니다. 일반적인 원인은 세 가지로 나뉩니다: 에나멜선 자체에 핀홀이나 에나멜 결함이 있는 경우, 권선 장력이 과도하여 에나멜막이 긁힌 경우, 금형의 모서리가 날카로워 선 피복이 찢어진 경우입니다. 저희 생산 라인에서는 한때 선경 0.18mm 제품의 불량률이 갑자기 3.5%까지 치솟은 적이 있었는데, 최종 조사 결과 장력 휠의 마모로 인해 장력 변동이 ±15%를 초과한 것이 원인으로 밝혀졌습니다.
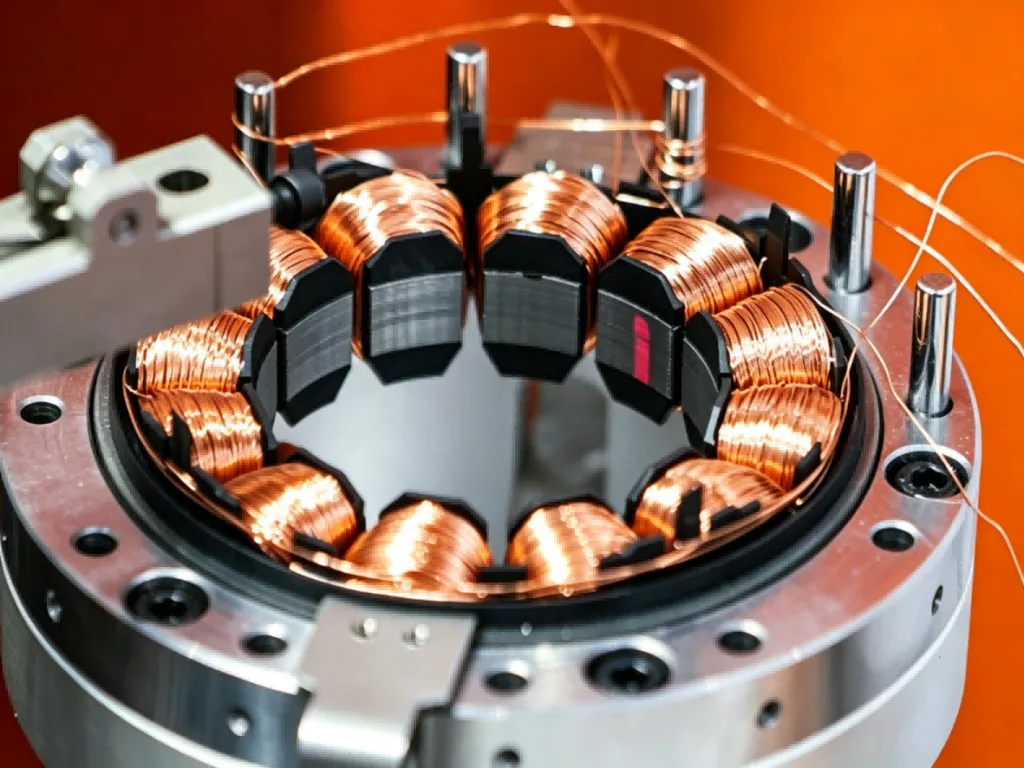
먼저 들어온 전선을 확인합니다. 동일한 코팅 전선 한 권을 실험실에서 핀홀 시험과 코팅막 연속성 테스트를 실시하며, 5미터당 핀홀 수가 3개를 초과할 경우 우선적으로 자재를 교체합니다. 전선이 정상으로 확인된 후 장비를 점검합니다: 장력 조절기의 설정값이 에나멜선의 파단 강도의 30%를 초과하는지, 와이어 가이드 휠과 가이드 핀에 거친 부분이 있는지, 배선 가이드의 이송이 원활한지 확인합니다. 금형 측면에서는 홈의 모따기 반경을 R0.3 이상으로 처리할 것을 권장합니다.
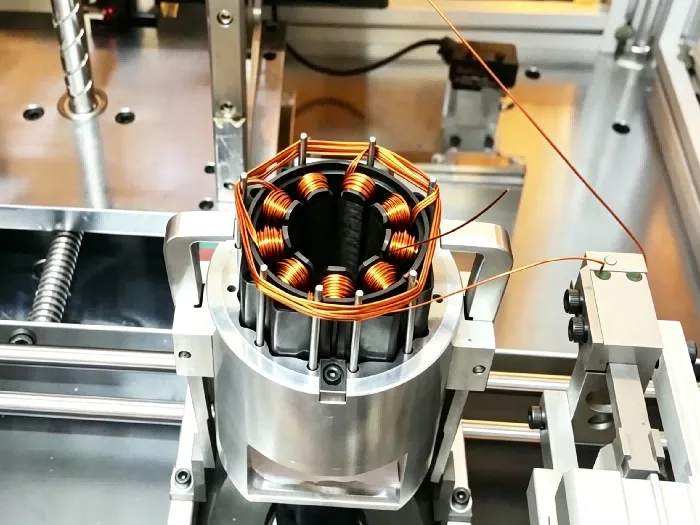
펄스 전압은 모터의 정격 전압의 2~3배로 설정하고, 상승 에지를 1μs 이내로 제어하면, 이 파형은 경미한 단락에 더 민감하게 반응합니다. 동시에 표준 파형 메모리를 구축하여 첫 번째 합격품의 파형을 템플릿으로 삼고, 이후 각 제품에 대해 자동으로 유사도를 비교해야 합니다. 일반적으로 유사도 기준치를 85%로 설정하며, 80% 미만인 경우 즉시 불량(NG)으로 판정하고, 80%~85% 사이인 경우 수동으로 재검토하여 정상 권선의 미세한 차이를 불량으로 오판하는 것을 방지합니다.
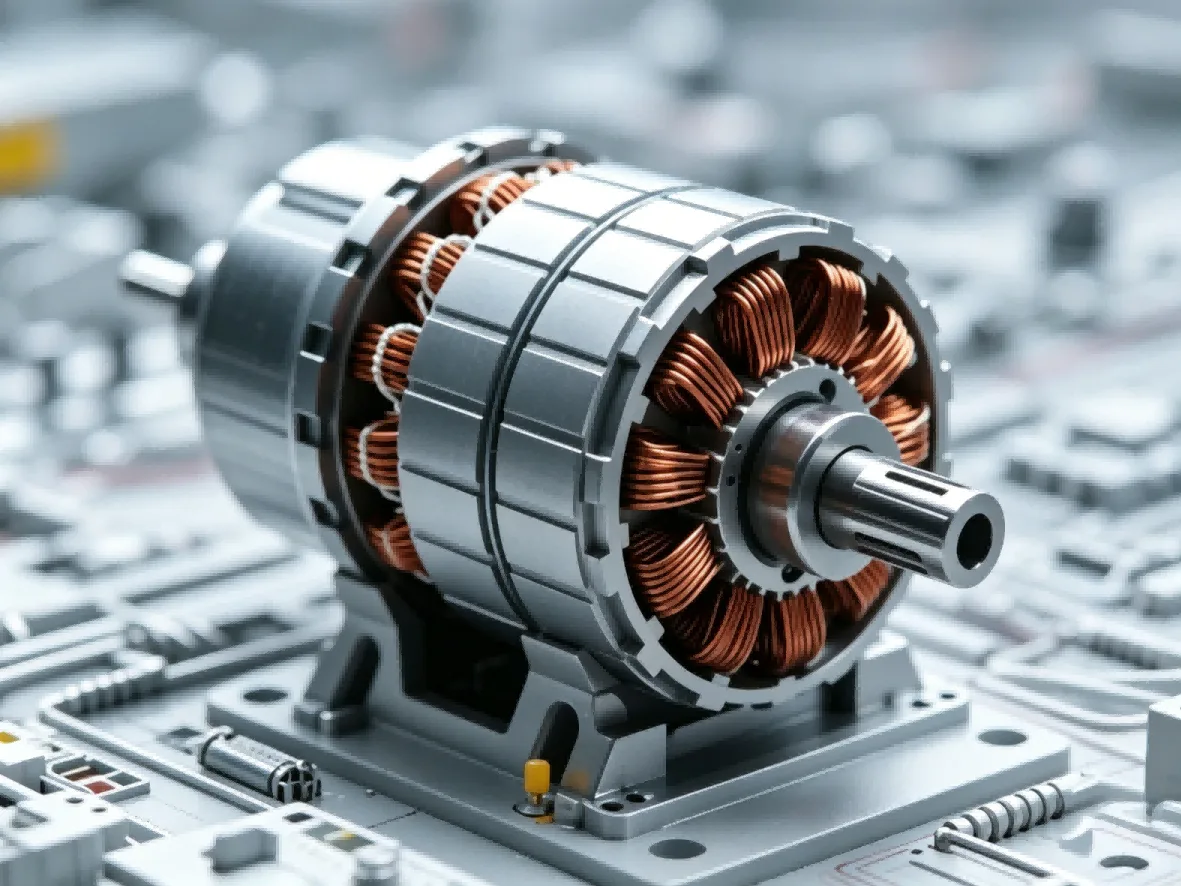

지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기
지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기
지우주 자동화는 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합한 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 슬롯 충진율과 권선 간 일관성을 보장합니다. 본문에서는 이 주제를 중심으로 기술 원리, 적용 사례 및 제품 선정 요점을 분석하여...
전체 텍스트 보기
지우주 자동화는 CNC 모터 권선기 및 고정자 권선 생산 라인을 제공하며, 브러시리스, 서보, 직렬 자석 및 변압기 코일에 적합하여 슬롯 충진율과 권선 간 일관성을 보장합니다.
전체 텍스트 보기 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese