С быстрым развитием промышленных роботов, высококлассных станков с ЧПУ и полупроводникового оборудования рынок потребителей предъявляет кСерводвигательк точности и быстродействию предъявляются всё более жёсткие требования. Как ключевой узел серводвигателя,Роторточность обработки напрямую определяет итоговые характеристики двигателя, а традиционные методы уже не обеспечивают микронную точность, требуемую в высококлассных применениях. В этих условиях обработка ротораавтоматизацияТехнологияпрорыв, становится ключевым направлением локализации высококлассных серводвигателей.
Согласно отраслевым отчетам, в современных высококлассных серводвигателях промышленных роботов точность балансировки ротора должна достигать уровня G0.1, что соответствует величине остаточной неравномерности, которая должна контролироваться в пределах 0,1 г・мм/кг, что требует точности позиционирования обрабатывающего центра ±2 мкм, а при непрерывной обработке более тысячи изделий все еще может сохранять стабильность точности. В прошлом, большинство отечественных предприятий по-прежнему полагаются на полуавтоматическое оборудование и ручной режим калибровки обработки ротора, не только эффективность обработки низкая, постоянство точности партии продуктов также трудно гарантировать, и стало ограничением на прорыв отечественных серводвигателей высокого класса основных узких мест.
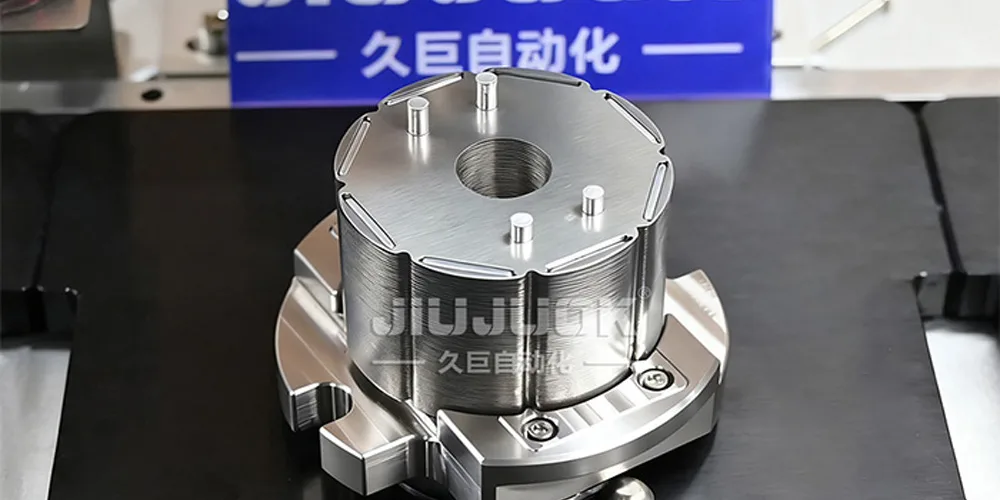
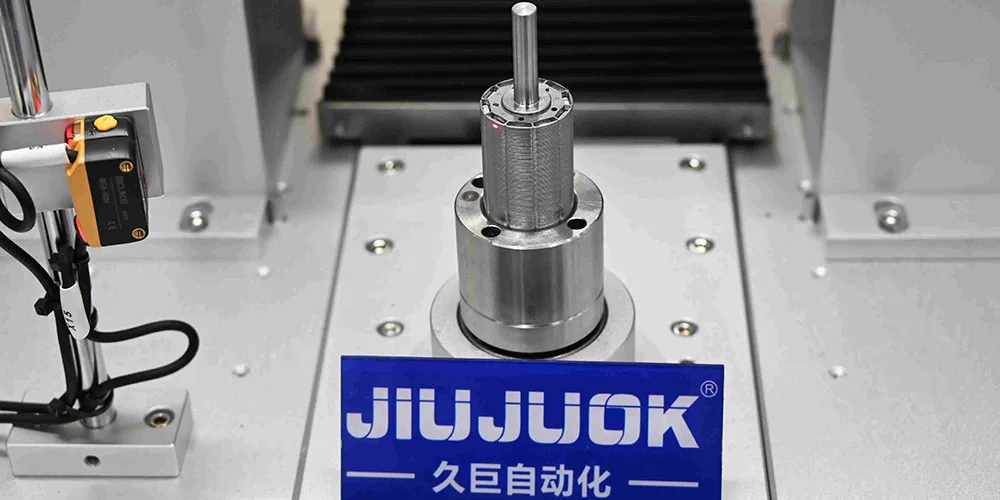
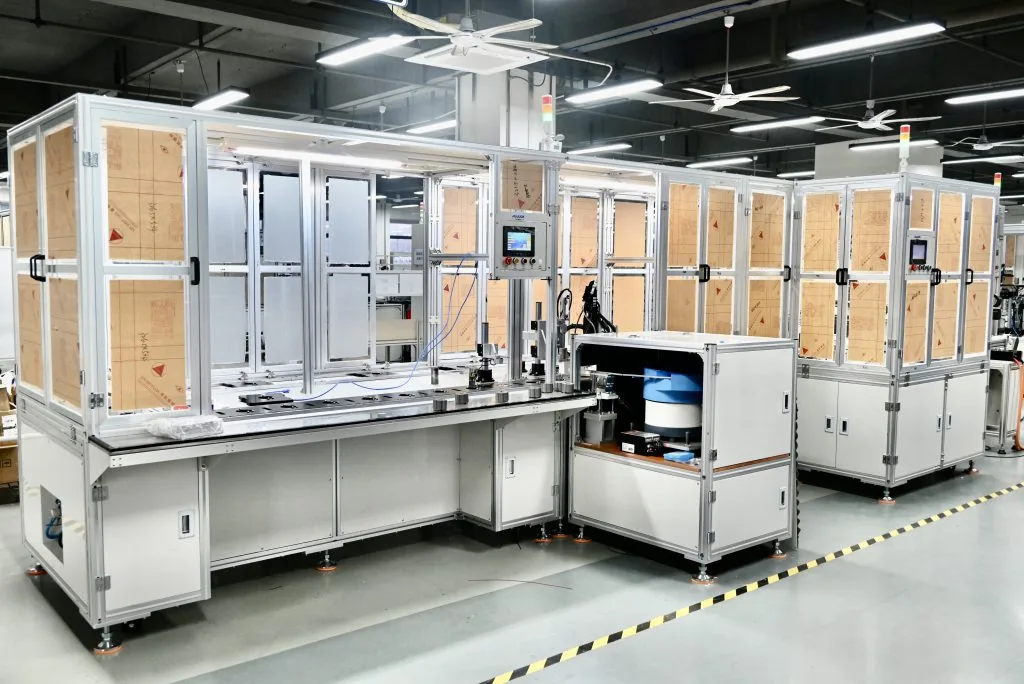
А зрелость технологий автоматизированной обработки как раз и меняет это положение. Передовые отраслевые решения на основе пятиосевого обрабатывающего центра с лазерной микрообработкой обеспечивают высокоточную обработку сердечника ротора, а также вводят визуальный контроль на линииКонтрольи системой замкнутой коррекции, которые в реальном времени компенсируют погрешности обработки и стабильно удерживают точность изготовления ротора на микронном уровне. Одновременно для роторовМагнитна этой ключевой операции автоматизированное оборудование за счёт объединения контроля усилия и зрения удерживает точность установки магнитов в пределах ±0.01 мм, а соосность запрессовки на ось — ниже 0.02 мм, полностью устраняя колебания ручных операций.
Этот технологический прорыв напрямую способствовал повышению производительности отечественных серводвигателей высокого класса. Данные показывают, что при использовании автоматизированного процесса обработки ротора серводвигателя, точность повторного позиционирования может достигать ± 0,005 мм, скорость отклика на команду увеличивается до уровня 0,05 мс, колебания крутящего момента контролируются в пределах 1%, что достигло уровня международных брендов первого уровня. В то же время, автоматизированное производство также контролирует уровень брака продукта ниже 0,1%, а эффективность производства была увеличена на 50%, что значительно снижает стоимость производства серводвигателей высокого класса.
С ускорением процесса внутреннего замещения, рыночный спрос на серводвигатели высокого класса все еще быстро освобождается. Эксперты отрасли говорят, что прорывы в технологии автоматизации обработки ротора не только восполняют недостатки отечественного производства серводвигателей, но и закладывают основу для массового производства последующих двигателей с осевым потоком и других новых сервопродуктов, что в будущем будет способствовать дальнейшему развитию автономности основных компонентов отечественного высококлассного оборудования.
Компания «Jiuju Automation» предлагает решения по автоматизированной сборке в сфере микромоторов, которые находят применение в таких областях, как медицинское оборудование, бытовая электроника и автомобильные приводы.
Компания «Jiuju Automation» предлагает решения по автоматизированной сборке приводных двигателей для автомобилей на новых источниках энергии, объединяющие такие ключевые этапы, как намотка, установка магнитных элементов, намагничивание и тестирование, что обеспечивает высокую эффективность, стабильное качество и полную прослеживаемость всего производственного процесса.
Компания «Jiuju Automation», учитывая потребности «экономики низкого неба» и требования к силовым установкам дронов, запустила автоматизированную линию по производству двигателей для дронов, которая позволяет повысить удельное тяговое усилие и стабильность характеристик, а также помогает производителям дронов (OEM) снизить затраты при серийном производстве.
Компания Jiuju Automation разработала машину для установки магнитов, предназначенную для сборки магнитов роторов со встроенными постоянными магнитами (IPM) и поверхностно-наклеенными магнитами, обеспечивающую точный полюсный шаг и высокую производительность. В данной статье разбираются технические принципы, области применения и ключевые моменты подбора, что даёт отраслевым пользователям справочные материалы...
 Jiuju Automation





 Español
 Français
 Deutsch (Sie)
 हिन्दी