Решения для автоматизированных линий сборки щеточных двигателей
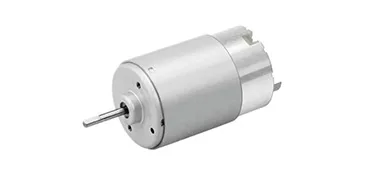
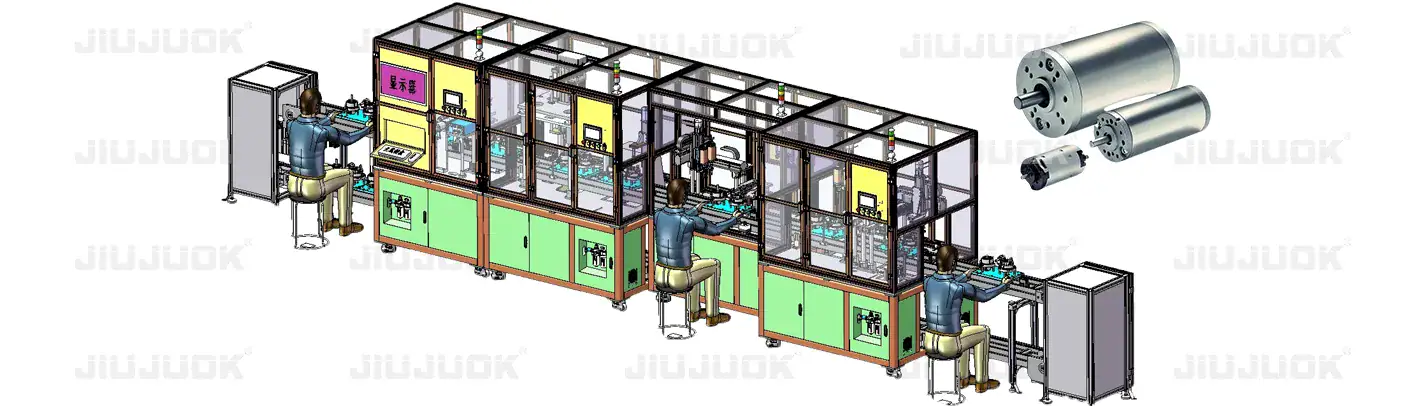
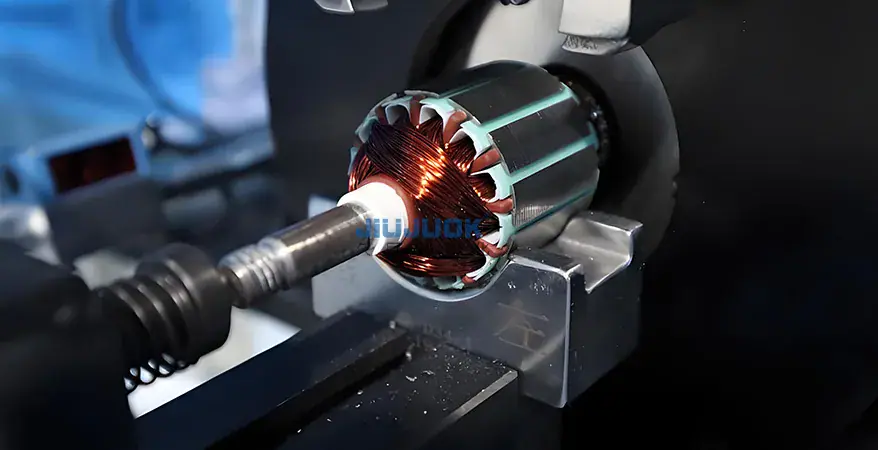
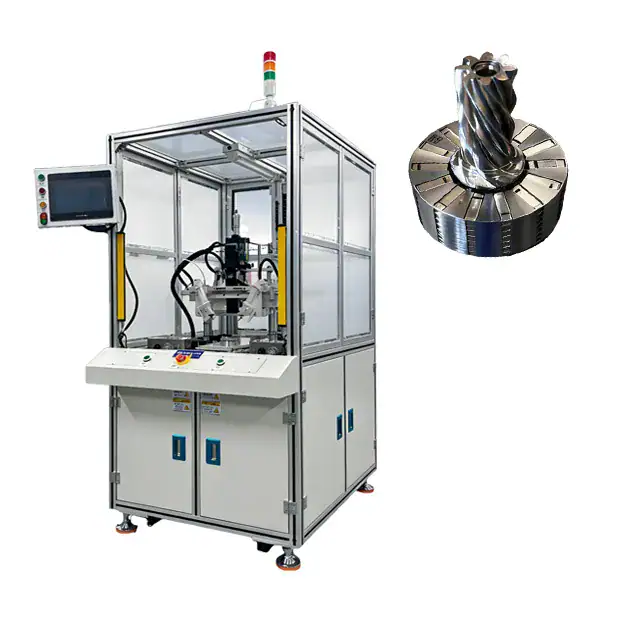
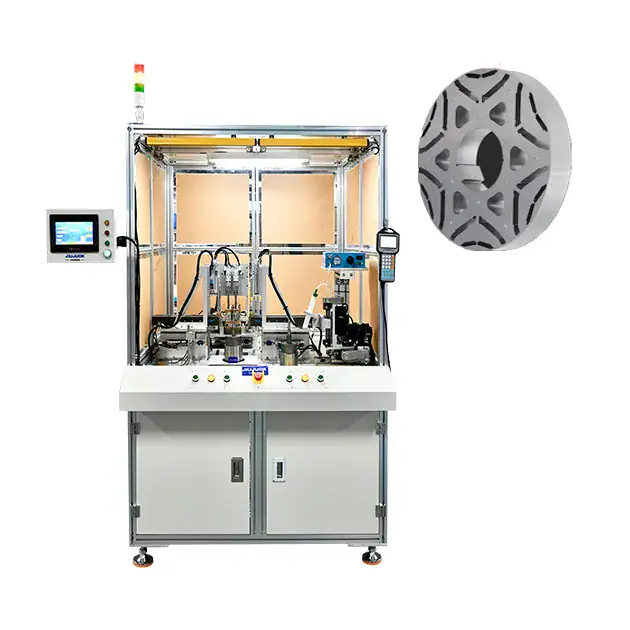
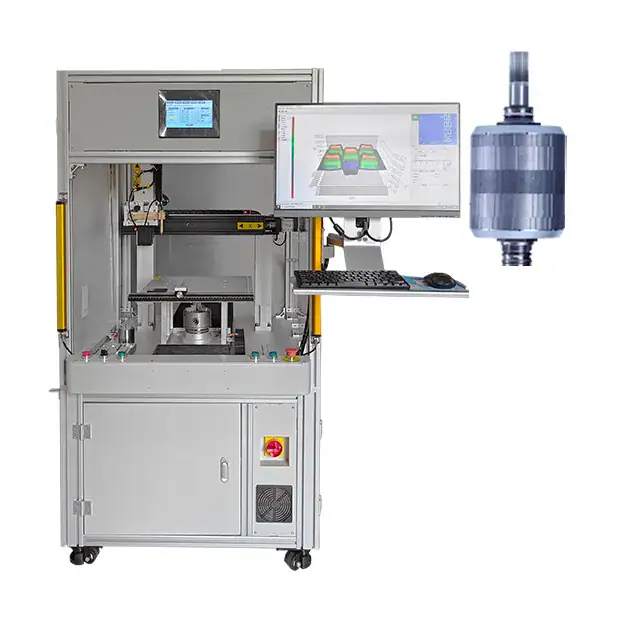
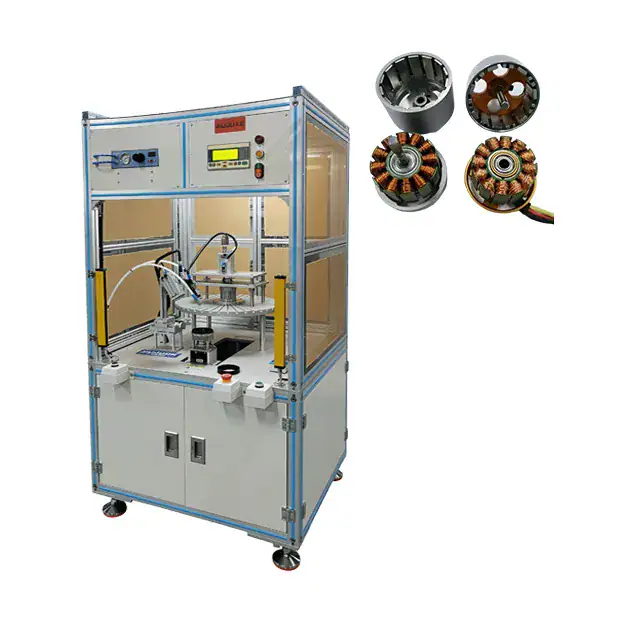
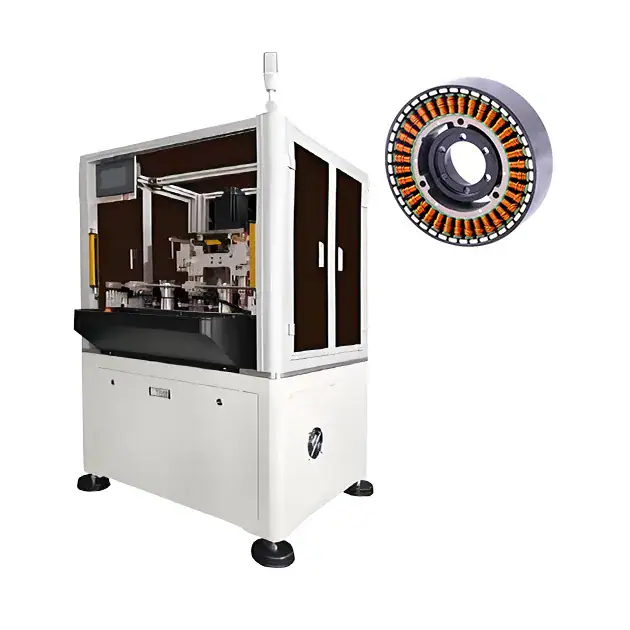
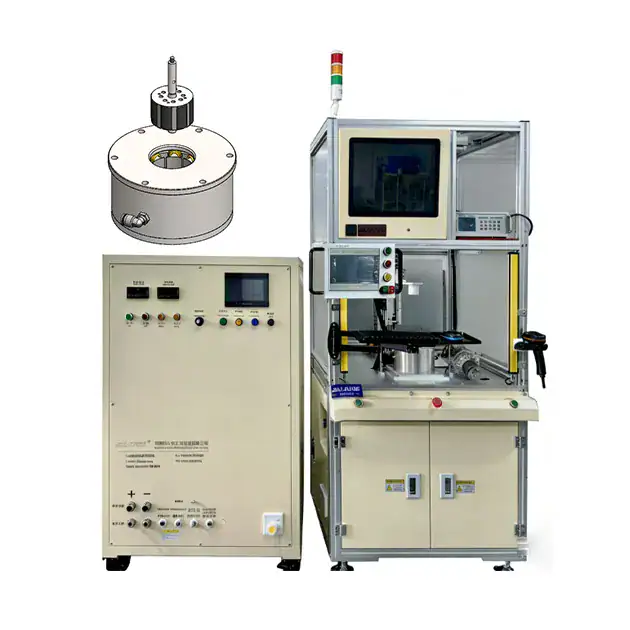
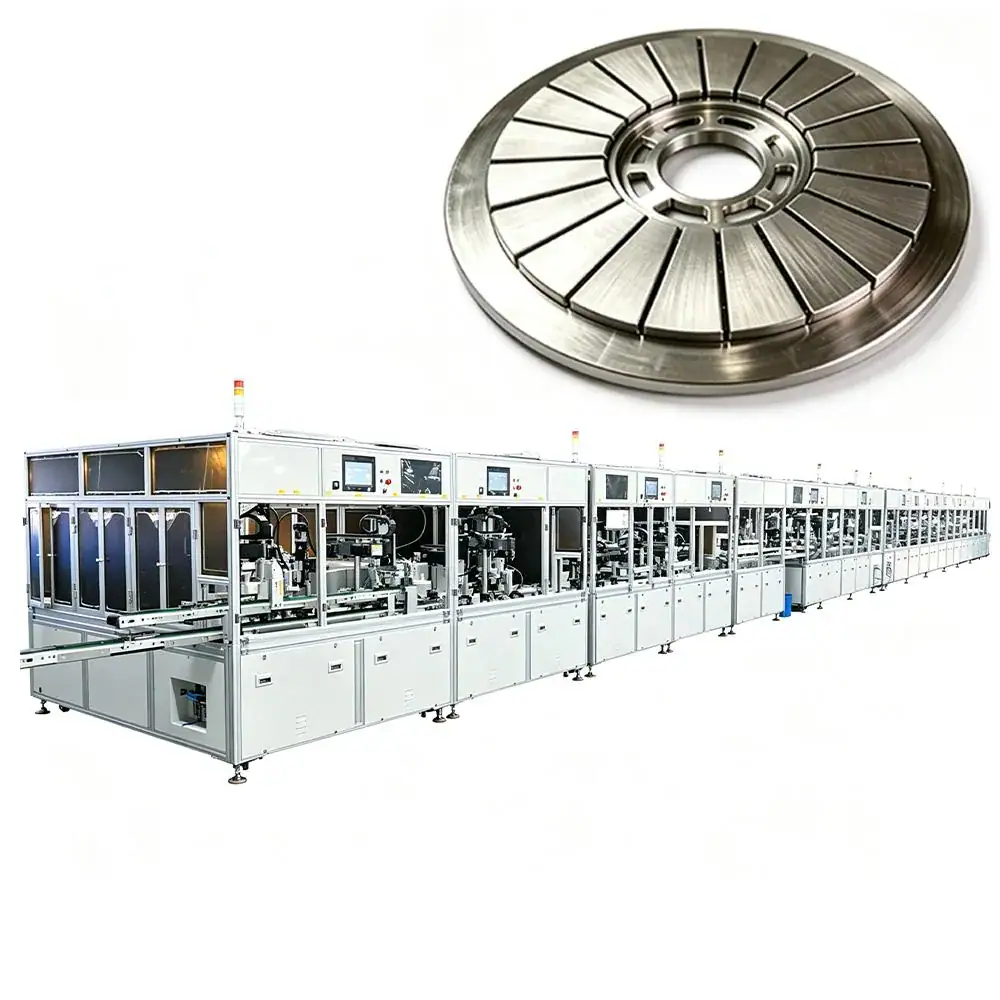
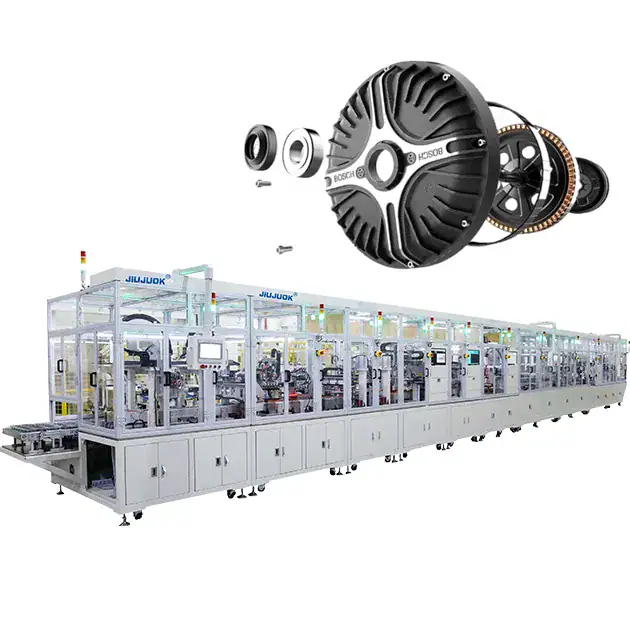
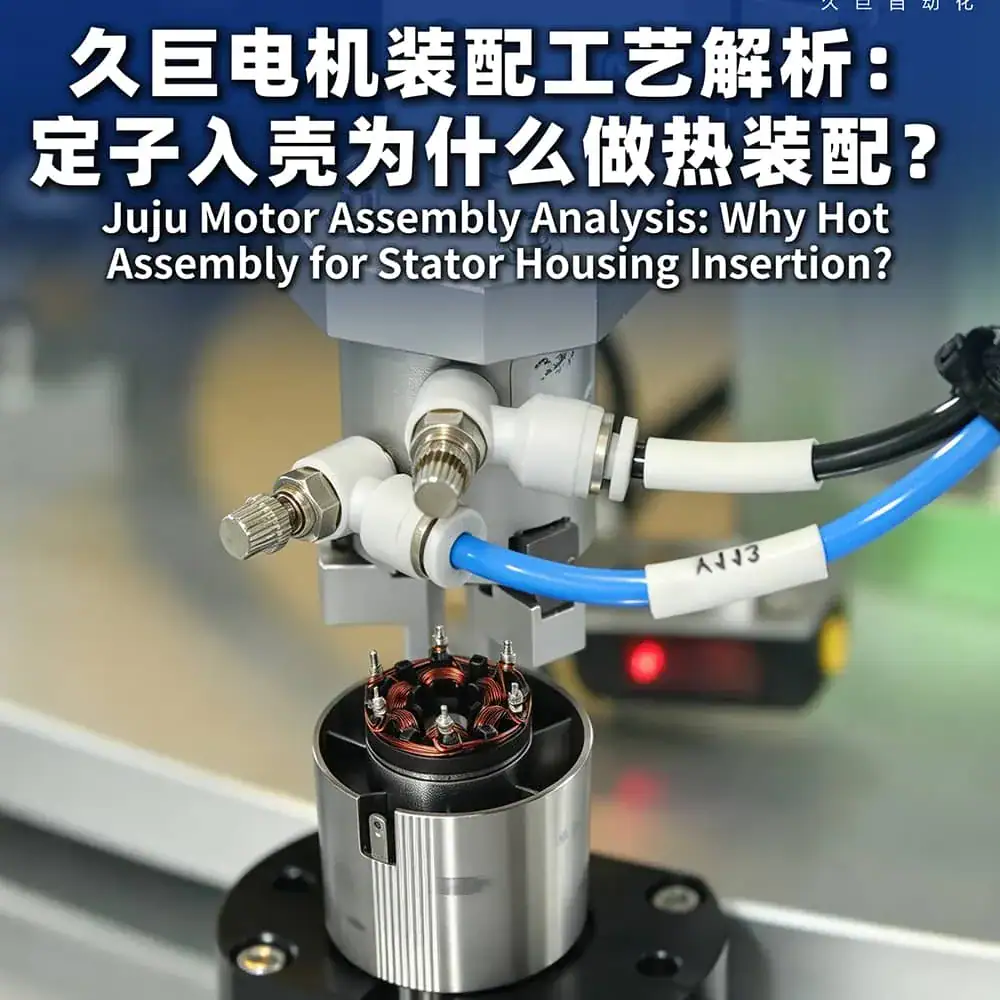
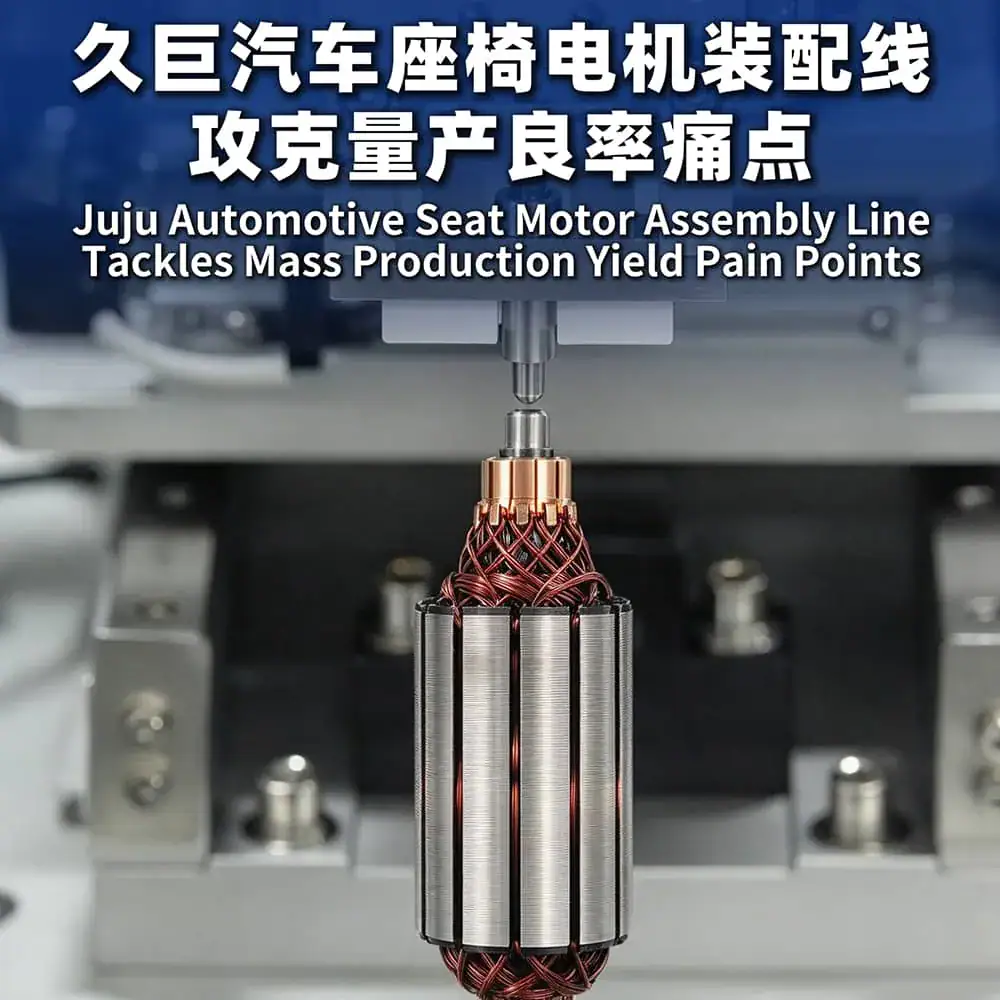
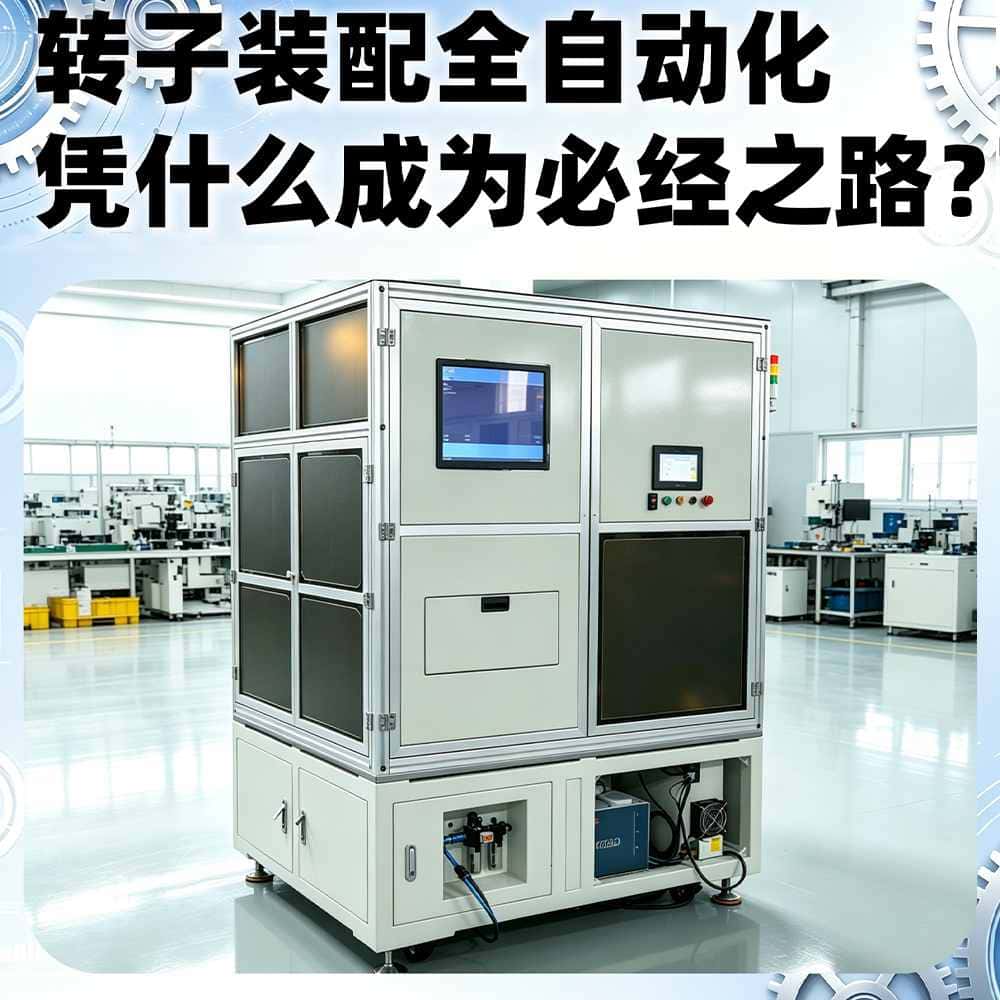
Решение автоматизированной сборочной линии для щеточных двигателей охватывает весь процесс обработки ротора, опрессовки коммутатора, сборки щеток, сварочной линии, окончательной сборки и тестирования производительности. Для структурных характеристик щеточных двигателей, она интегрирует технологию лазерной центровки сборки, чтобы обеспечить точный и последовательный угол контакта щеток и коммутатора, и согласуется с сервопрессами, автоматической пайкой, онлайн-инспекцией и другими процессами, и реализует весь процесс управления данными, контроля и NG через систему PLC+MES. Система PLC+MES обеспечивает управление данными всего процесса и автоматическую сортировку продукции NG. Вся линия этой программы может достичь урожайности 90% или более, эффективность сборки повышается на 30% по сравнению с ручной линией, всего 2-3 человека оперативного и технического персонала могут заменить традиционных 20 с лишним ручных работников, что эффективно снижает уровень брака продукции; модульная конструкция поддерживает быструю смену типа в течение 15 минут, и она совместима со смешанным производством щеточных двигателей нескольких областей, что решает проблему колебания качества традиционной ручной сборки.
Порядок разработкиCustomization Process
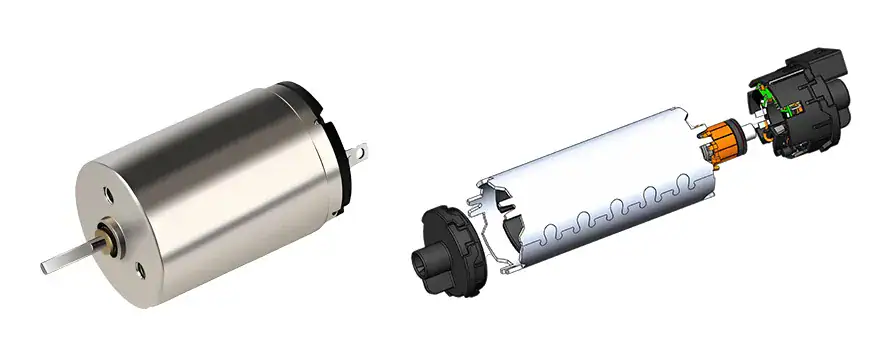
Линия проектируется под конструкцию коллектора, щёток и крышки коллекторного двигателя: запрессовка, пайка, лазерное центрирование и контроль характеристик проектируются заново. Семь этапов, на каждом — чёткие результаты и точки согласования с заказчиком.
- 1
Анализ требований
и концепция
7–15 дней
Техническое предложение
- 2
Фиксация ТЗ
и договор
3–7 дней
Техническое соглашение
- 3
Проектирование
и изготовление
30–60 дней
Чертежи · программы
- 4
FAT
приёмка на заводе
3–5 дней
Протокол приёмки
- 5
Монтаж на месте
и SAT
5–10 дней
Отчёт SAT
- 6
Валидация серии
3–10 дней
Протокол валидации
- 7
Финальная приёмка
и передача
2–3 дня
Руководства · ЗИП
Общий срок — обычно 45–120 календарных дней, наибольшая доля приходится на изготовление и заводскую отладку. После фиксации проекта изменение ключевых параметров процесса (габариты, такт, число постов) влечёт переделку механики, электрики и планировки и может увеличить срок более чем на 30 % — фиксация ТЗ требует письменного подтверждения заказчика.
 Jiuju Automation



 Spanish
 French
 German
 Hindi