С быстрым развитием промышленных роботов, высококлассных станков с ЧПУ, полупроводникового оборудования и других областей, рынок серводвигателей, точность, скорость реакции и другие показатели производительности выдвигают все более жесткие требования. Как основной компонент серводвигателя, точность обработки ротора напрямую определяет конечную производительность двигателя, и традиционный процесс обработки, трудно удовлетворить текущие высококлассные поля микронного уровня точности требований. В этом контексте прорыв в технологии автоматизации обработки ротора становится ключевым прорывом в локализации высококлассных серводвигателей.
Согласно отраслевым отчетам, в современных высококлассных серводвигателях промышленных роботов точность балансировки ротора должна достигать уровня G0.1, что соответствует величине остаточной неравномерности, которая должна контролироваться в пределах 0,1 г・мм/кг, что требует точности позиционирования обрабатывающего центра ±2 мкм, а при непрерывной обработке более тысячи изделий все еще может сохранять стабильность точности. В прошлом, большинство отечественных предприятий по-прежнему полагаются на полуавтоматическое оборудование и ручной режим калибровки обработки ротора, не только эффективность обработки низкая, постоянство точности партии продуктов также трудно гарантировать, и стало ограничением на прорыв отечественных серводвигателей высокого класса основных узких мест.
Совершенствование технологии автоматизированной обработки полностью меняет эту ситуацию. Современное передовое решение в отрасли, благодаря пятиосевому обрабатывающему центру с лазерной микрогравировкой, реализует высокоточную обработку сердечника ротора и в то же время внедряет систему визуального контроля и компенсации в режиме реального времени, которая может исправлять ошибки в процессе обработки в реальном времени и стабильно контролировать точность обработки ротора на микронном уровне. Между тем, для ключевого процесса сборки магнитов ротора, автоматизированное оборудование, благодаря слиянию силового контроля и технического зрения, контролирует точность сборки магнитов на уровне ±0,01 мм и концентричность прессовой посадки вала менее 0,02 мм, полностью устраняя колебания ручного управления.
Этот технологический прорыв напрямую способствовал повышению производительности отечественных серводвигателей высокого класса. Данные показывают, что при использовании автоматизированного процесса обработки ротора серводвигателя, точность повторного позиционирования может достигать ± 0,005 мм, скорость отклика на команду увеличивается до уровня 0,05 мс, колебания крутящего момента контролируются в пределах 1%, что достигло уровня международных брендов первого уровня. В то же время, автоматизированное производство также контролирует уровень брака продукта ниже 0,1%, а эффективность производства была увеличена на 50%, что значительно снижает стоимость производства серводвигателей высокого класса.
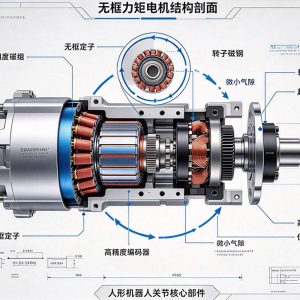
С ускорением процесса внутреннего замещения, рыночный спрос на серводвигатели высокого класса все еще быстро освобождается. Эксперты отрасли говорят, что прорывы в технологии автоматизации обработки ротора не только восполняют недостатки отечественного производства серводвигателей, но и закладывают основу для массового производства последующих двигателей с осевым потоком и других новых сервопродуктов, что в будущем будет способствовать дальнейшему развитию автономности основных компонентов отечественного высококлассного оборудования.
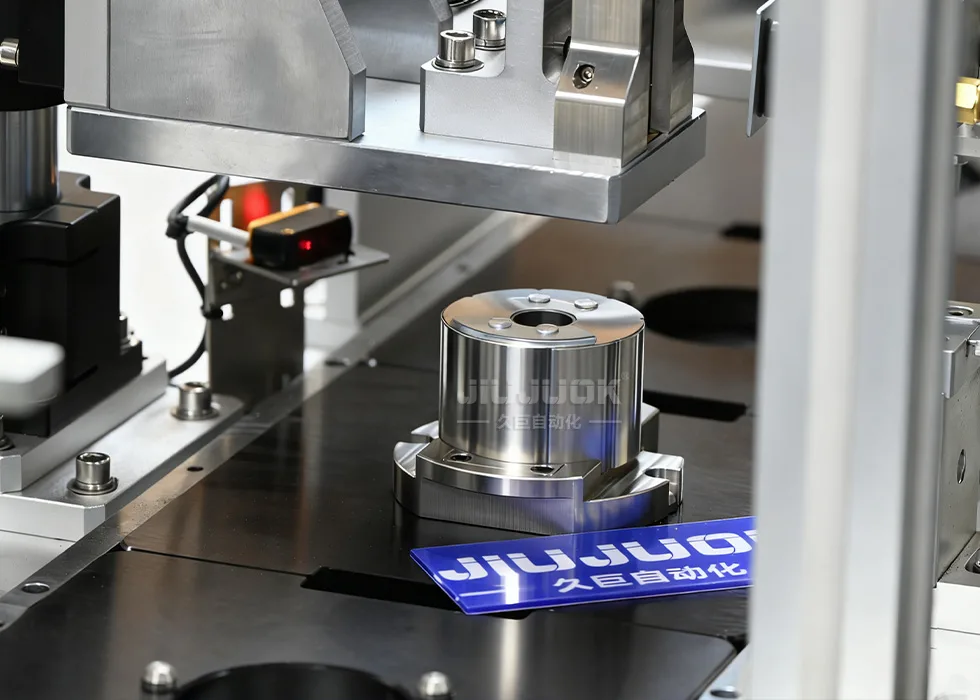
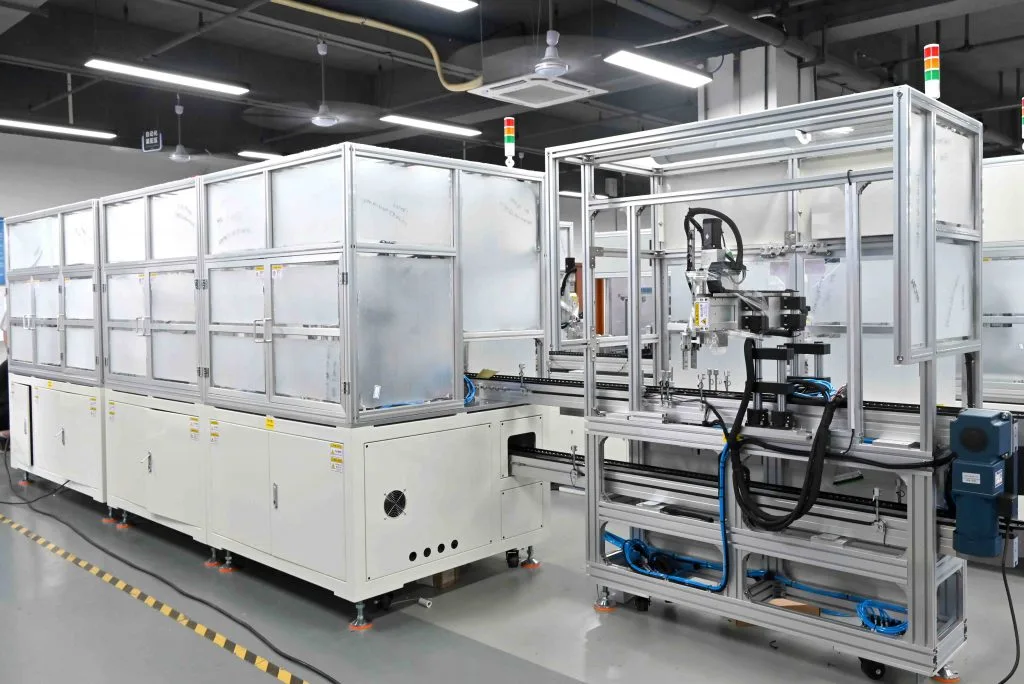
Компания «Jiuju Automation» объединяет такие технологические процессы, как намотка, установка магнитных сердечников, намагничивание, балансировка и тестирование, предлагая комплексные решения для автоматизированных линий сборки электродвигателей, что помогает клиентам обеспечить стабильное производство и повысить эффективность, опираясь на более чем 256 патентов и систему качества ISO 9001.
Технология электродвигателя с превосходной плотностью крутящего момента и мощности — почему основной рынок всё ещё занят радиальными двигателями? Разбор с трёх сторон: кадровый резерв, производственная инерция и невозвратные затраты на линию.
Многополюсная архитектура даёт высокочастотную основную гармонику; при 10 000 об/мин основная частота достигает нескольких кГц. Традиционные IGBT имеют взлетающие потери переключения и сильный нагрев — именно МГц-возможность переключения SiC MOSFET делает их подходящей парой высокочастотным многополюсным осевым двигателям.
В то время как автомобили на новых источниках энергии и роботы привлекают к себе всеобщее внимание, в таких промышленных сферах, как лифтовые тяговые механизмы, вентиляторы и насосы, тихо внедряются двигатели с осевым магнитным потоком. Здесь важны не впечатляющие технические характеристики, а счета за электроэнергию и надежность при серийном производстве.
 Jiuju Automation



 Spanish
 French
 German
 Hindi