 Jiuju Automation

水泵电机气密测试排在哪一步?久巨水泵电机装配线的检测顺序
54水泵电机的气密测试排在总装之后、通水或浸水试验之前,因为机封端面与出线护套都要等总装才最终成形。顺序固定为电气测试、总装、气密、通水或浸水、空载运行。
Посмотреть полный текст因为这类电机的压装界面多、单件价值高,事后抽检发现不了压装异常。轴承、转子、端盖都是过盈配合,压装力与位移的曲线能当场看出压偏、压斜和压到异物,抽检只能看到已经装完的成品。

三个判读点。起压点——曲线刚开始上升的位置,偏高说明压到了毛刺或异物;斜率——反映配合面的实际过盈量,同批件斜率明显偏陡的,配合偏紧;终点力——判断有没有压到位、有没有在中途卡住。三点任一异常就判停,工件隔离,不往下流。判停之后要做的是拆检确认,而不是重压一次——重压会掩盖原因,还会在配合面上留下二次压痕。
曲线是追溯证据。批量出问题时,能按曲线回查是哪一段时间的设备状态、哪一批零件;没有曲线,只能整批拆检,成本和交期都赔进去。存档要跟工件编号绑定,只存图片、不存编号,等于没存。
轴承先压内圈,力走内圈,不能经滚道传力,否则滚道被压出印痕;转子与轴压装之后才做动平衡,先平衡再压装等于白做;端盖最后压,因为它会改变前两道建立起来的同轴。顺序一变,前面的精度全部被后面吃掉。

壁太薄、配合面太长、涂层敏感的件,压装摩擦会拉伤涂层,改用热套或粘接。这类要按设计给的配合方式来,不要在现场凭压机吨位够就硬压。压装力超设备能力的,硬做只会得到一批内伤件。
本文不给压装力、过盈量与曲线判据的具体数值,按图纸和压装设备能力标定。磁钢侧的装配质量控制见 内转子点胶插磁钢机,充磁与充磁后的表磁检测见 Настольный магнитный детектор;有刷结构的整线可参考 Автоматизированная линия сборки щёточных двигателей。如果电机是分体式(电机与减速箱分开安装),压装界面的责任就转移到整机装配,不在电机线上。

问:曲线合格但装机后仍有异音,怎么查?
答:先查压装时的支撑工装是否让薄壁件受力,再看动平衡与气隙。曲线只能证明压装过程正常,证明不了整机状态。
问:伺服压机和液压压机怎么选?
答:要看是否需要过程曲线和精确定位。液压压机力量大但过程不可控,伺服压机能记录力与位移,适合有追溯要求的场合。
问:压装力偏低一定是过盈量不足吗?
答:不一定。配合面有油、有涂层、尺寸在公差下限都会让力偏低。先测实际尺寸,再判配合。
问:能不能用压装力代替尺寸检测?
答:不能。压装力是结果,尺寸是原因。用结果反推原因,只在同批同状态时才勉强成立。
问:换型时曲线参数要重设吗?
答:要。配合直径、材料、涂层都变了,力的窗口跟着变,沿用旧窗口会误判。
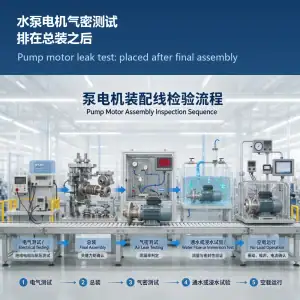
水泵电机的气密测试排在总装之后、通水或浸水试验之前,因为机封端面与出线护套都要等总装才最终成形。顺序固定为电气测试、总装、气密、通水或浸水、空载运行。
Посмотреть полный текст
Двигатель осевого вентилятора имеет дисковую конструкцию, что предъявляет высокие требования к точности сборки. В видео показан полный цикл производства: от пропитки статора, установки магнитных элементов, сборки статора и ротора до нанесения клея, отверждения, контроля и герметизации.
Посмотреть полный текст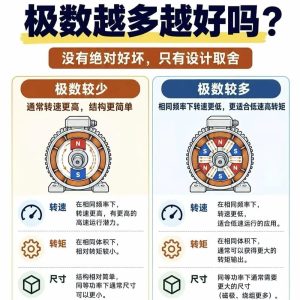
Магнитные линии аксиального двигателя параллельны валу, статор зажат двумя слоями ротора, и при той же мощности объём и масса уменьшаются примерно вдвое. Сложности серийного производства сосредоточены в термостойкости магнитов и сборке статора с ротором, а однородность изготовления напрямую определяет выход годной продукции и такт.
Посмотреть полный текст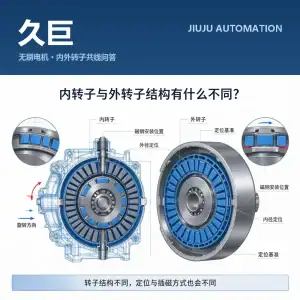
Критерий Jiuju для общей линии — не замена зажимов, а одновременное выполнение трёх условий: направление загрузки и выгрузки, база позиционирования захвата и способ сканирования при контроле.
Посмотреть полный текст 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt