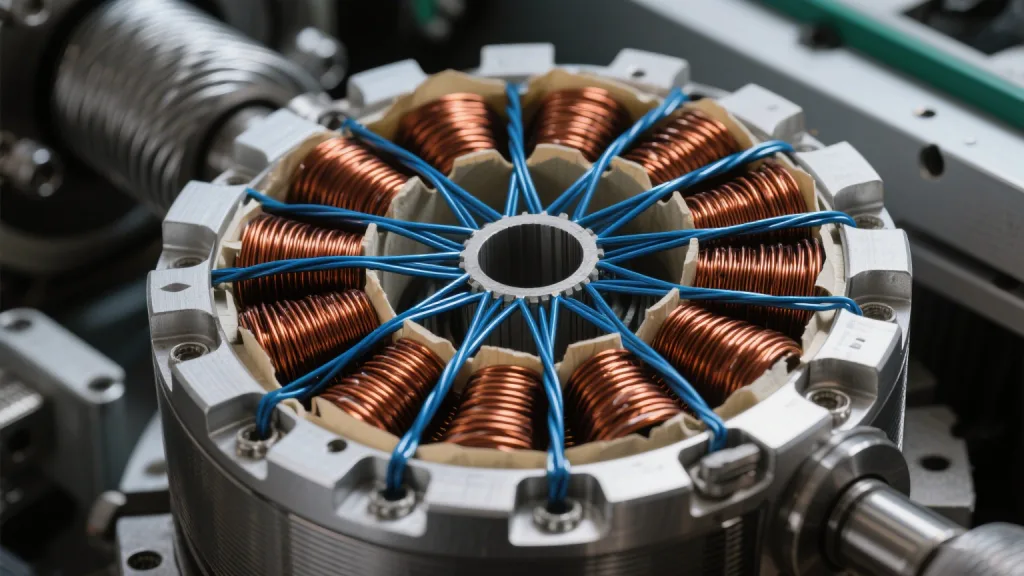
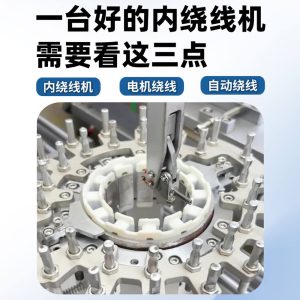
بصفتها المعدات الأساسية في إنتاج المحركات، يواجه مصنعو آلات اللف الأوتوماتيكية للمحركات العديد من الشكوك خلال الاختيار والتشغيل والصيانة. أولًا، ما أنواع آلات اللف الأوتوماتيكية للمحركات؟ وكيف تُختار وفقًا لمنتج المحرك؟ تنقسم أساسًا إلى آلات لف العضو الثابت وآلات لف الدوار وآلات لف المحركات عديمة الفرشاة وغيرها، ويجب دمج الاختيار مع بنية المحرك ومتطلبات اللف: لف العضو الثابت (مثل عضو الثابت لمحرك مركبة كهربائية) تُختار آلة اللف بالشوكة الطائرة أو بالإبرة، مع التركيز على سرعة اللف ونسبة ملء الثقب؛ لف الدوار (مثل دوار المحرك المستمر) تُختار آلة اللف الطبقي، وتتطلب مطابقة عدد ثقوب الدوار وقطر السلك؛ لف الميكرومحركات (مثل محركات الأجهزة المنزلية) تُختار آلة لف ذات دقة عالية بمحرك سيرفو، للتحكم في استقرار توتر لف الأسلاك الدقيقة. بالإضافة إلى ذلك، يلزم أيضًا مراعاة نطاق قطر السلك وعدد طبقات اللف وغيرها من المعلمات.
دقة اللف هي الضمانة الأساسية لأداء المحرك، فكيف تُضمن دقة اللف في آلة اللف الأوتوماتيكية للمحركات؟ وما العوامل المؤثرة؟ تعتمد دقة اللف أساسًا على تكوين المعدات ومعلمات العملية، وتشمل العوامل المؤثرة الأساسية: نظام التحكم في التوتر (اختيار موتر حلقة مغلقة لضمان توتر متساوٍ أثناء اللف بخطأ ≤±5%)، ونظام القيادة بالسيرفو (للتحكم الدقيق في سرعة اللف وعدد اللفات والتباعد بين ترتيب الأسلاك)، ودقة البنية الميكانيكية (قضبان توجيه ومحور رئيسي عالي الدقة لتقليل انحراف التشغيل)، ومعلمات البرمجة (تحسين مسار اللف وفقًا لنوع ثقب المحرك لتجنب تقاطع أو تراكم الموصلات). ويمكن لآلة اللف الأوتوماتيكية عالية الجودة تحقيق خطأ في عدد اللفات ≤±1 لفة، وخطأ في تباعد ترتيب الأسلاك ≤±0.01mm.
من حيث كفاءة الإنتاج، ما مستوى كفاءة الإنتاج التي يمكن لآلة اللف الأوتوماتيكية للمحركات تحقيقها؟ وهل يمكن ربطها بأجهزة أخرى؟ تختلف الكفاءة حسب نوع الآلة وعملية اللف، فآلة اللف الأوتوماتيكية عالية السرعة يمكنها لف 300-800 لفة في الدقيقة، ويصل الإنتاج اليومي للجهاز الواحد إلى 1000-3000 قطعة. تدعم المعدات الربط مع خط الإنتاج الآلي، وتتواصل عبر نظام التحكم PLC مع آلات التغذية وآلات التشكيل وآلات الفحص وغيرها، لتحقيق ربط أوتوماتيكي لعملية اللف وتقليل التدخل البشري ورفع كفاءة الإنتاج الإجمالية.
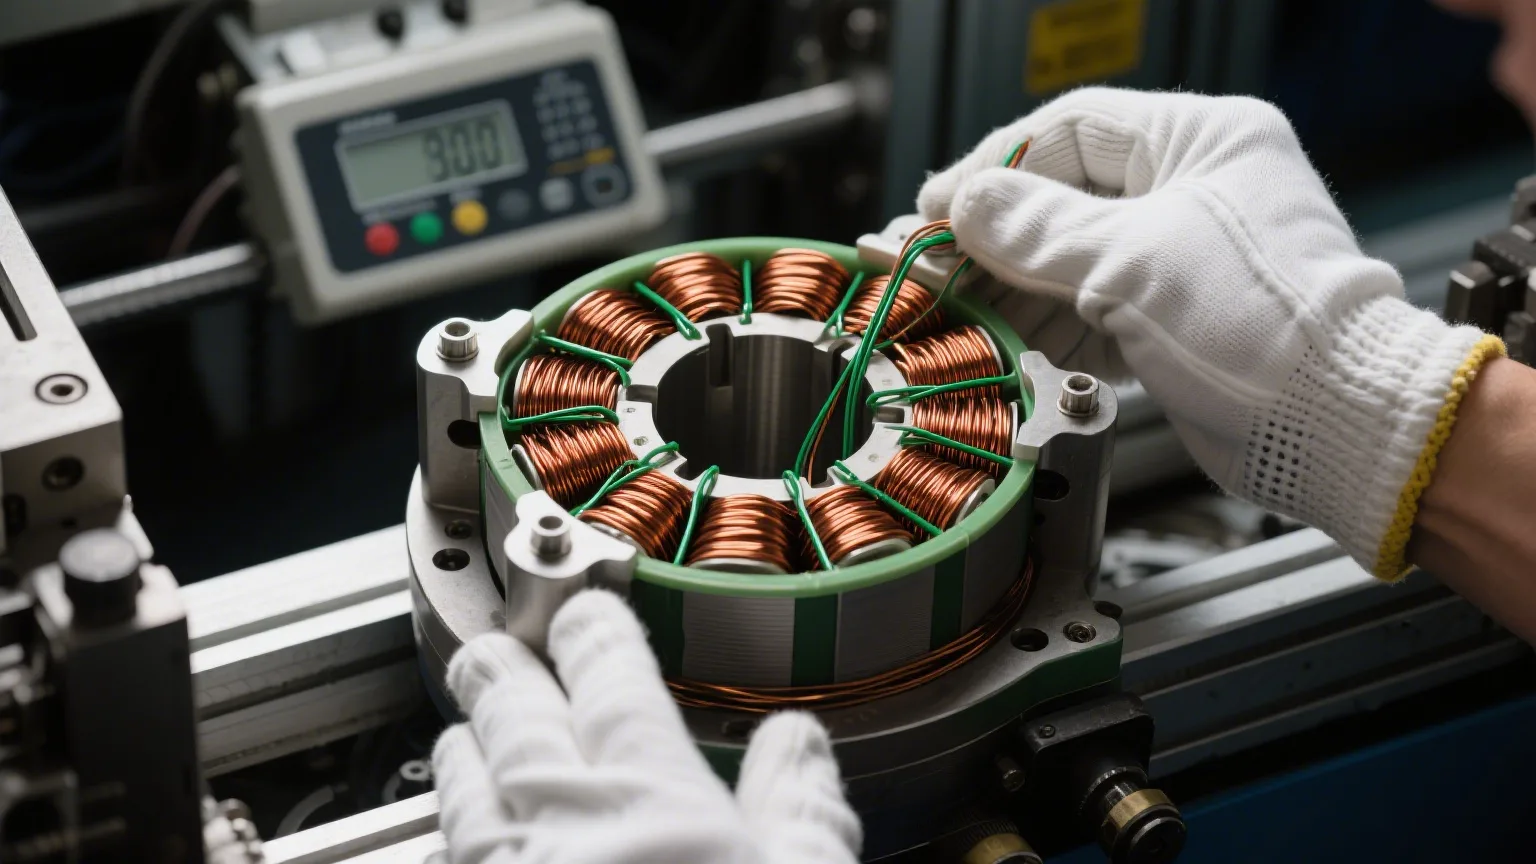
بالنسبة للمبتدئين في تشغيل آلة اللف الأوتوماتيكية للمحركات، ما الأمور التي يجب الانتباه إليها؟ أولًا يلزم المشاركة في تدريب ما قبل العمل، والتعرف على واجهة تشغيل المعدات وطرق البرمجة ومعايير السلامة؛ وقبل أول لف، يتم إجراء لف تجريبي وضبط التوتر والسرعة وعدد اللفات وغيرها من المعلمات لضمان المطابقة للمتطلبات؛ وفحص جودة السلك والحالة التوترية وحالة تزييت الأجزاء الميكانيكية قبل التشغيل؛ وارتداء قفازات الحماية أثناء التشغيل لتجنب التشابك السلكي أو الإصابة الخطأ من المعدات، وقطع التيار والإبلاغ عن العطل فورًا عند تعطل المعدات. منطق التشغيل، لتجنب استهلاك الطاقة غير الفعال). على المدى الطويل، تبلغ فترة استرداد الاستثمار لخط الإنتاج الآلي عمومًا 1-3 سنوات.
يمكن لخط تجميع المحركات الآلي المتطور أن يحل محل عدد كبير من العمال، حيث يتفوق في الطاقة الإنتاجية والاتساق بشكل كبير على النموذج التقليدي. يشرح الفيديو الصعوبات التي تواجه التجميع اليدوي والمزايا الأساسية لخط الإنتاج الآلي.
يمكن لخط تجميع المحركات الآلي المتطور أن يحل محل عدد كبير من العمال، حيث يتفوق في الطاقة الإنتاجية والاتساق بشكل كبير على النموذج التقليدي. يشرح الفيديو الصعوبات التي تواجه التجميع اليدوي والمزايا الأساسية لخط الإنتاج الآلي.
يمكن لخط تجميع المحركات الآلي المتطور أن يحل محل عدد كبير من العمال، حيث يتفوق في الطاقة الإنتاجية والاتساق بشكل كبير على النموذج التقليدي. يشرح الفيديو الصعوبات التي تواجه التجميع اليدوي والمزايا الأساسية لخط الإنتاج الآلي.
تقدم شركة «جيوجو أوتوماتيون» آلات لف المحركات ذات التحكم الرقمي وخطوط إنتاج لف الجزء الثابت، وهي مناسبة لملفات المحركات غير الفرشاةية، والمحركات المؤازرة، والمحركات ذات الإثارة التسلسلية، وملفات المحولات، وتضمن معدل ملء الفتحات وتناسق اللفات.
 أتمتة Jiuju





 Spanish
 French
 German
 Hindi