Línea de montaje automático de motores: ¿Cómo se debe configurar la estación de pruebas de estanqueidad de la línea de montaje para que no se pasen por alto ninguna prueba?
Las pruebas de estanqueidad en la línea de montaje de motores influyen en el grado de protección IP, por lo que es fundamental configurar correctamente los parámetros de presión y tiempo.
P: ¿En qué partes del motor es obligatorio realizar pruebas de estanqueidad?
Las soldaduras de la carcasa, los orificios de salida de cables y las superficies de contacto entre la tapa y la carcasa son los puntos de fuga más habituales. En particular, en el caso de los motores de propulsión de nuevas energías y los motores de bombas, los clientes suelen exigir un grado de protección IP67 o superior. En una línea de motores para bombas que aceptamos el año pasado, se situó la estación de estanqueidad al final del montaje final y antes del pintado; la presión de prueba se fijó en 25 kPa y, tras mantener la presión estable durante 5 segundos, se comprobó la tasa de fugas, que se redujo de 1,21 TP3T a 0,151 TP3T.
Línea de montaje de rotores de motor Motor Rotor Assembly Line
P: ¿Cómo se determinan la presión de prueba y el tiempo de mantenimiento de la presión?
Por lo general, se establece un valor de 20%, superior al indicado en la norma del producto. La presión de ensayo habitual para los motores IP67 es de 15-30 kPa, con un tiempo de mantenimiento de la presión de 3-10 segundos; si el producto requiere un grado de protección IP68 o superior, se recomienda aumentar la presión a más de 50 kPa y mantenerla durante 10-15 segundos. Cabe destacar que la temperatura de la carcasa debe estar en equilibrio con la temperatura ambiente; si la diferencia de temperatura de una carcasa recién salida de la estación de soldadura supera los 5 °C, el error de la prueba puede multiplicarse por tres.
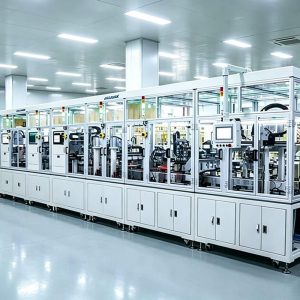
Línea de montaje automático
P: ¿Cómo se pueden evitar los falsos positivos y los casos no detectados?
En primer lugar, las juntas de estanqueidad de las abrazaderas deben revisarse una vez por turno y sustituirse inmediatamente si presentan desgaste; en segundo lugar, tras cada cambio de modelo, debe realizarse una calibración utilizando un orificio de fuga estándar; si la desviación del valor de calibración supera ±10%, hay que detener la máquina para investigar el problema; en tercer lugar, los datos de las pruebas deben vincularse al código QR de la carcasa para facilitar la trazabilidad. Por lo general, establecemos tres niveles de evaluación: si la tasa de fuga es inferior al 50% del valor estándar, se aprueba directamente; si está entre 50% y 100%, se marca para observación; y si supera los 100%, se detiene automáticamente y se envía al puesto de reparación.
Jiuju Automation-Línea de producción de automatización de motores sin escobillas
La arquitectura multipolar genera una onda fundamental de alta frecuencia; a decenas de miles de revoluciones, la frecuencia fundamental puede alcanzar varios kilohercios. Con los IGBT tradicionales las pérdidas de conmutación se disparan y el calentamiento es severo: la capacidad de conmutación a nivel de megahercio de los MOSFET de carburo de silicio es el compañero idóneo para los motores de flujo axial multipolares de alta frecuencia.
Los motores de los ventiladores axiales adoptan una estructura en forma de disco, lo que exige una precisión de montaje muy rigurosa. El vídeo muestra todo el proceso, desde el impregnado del estator, el montaje de los imanes, el ensamblaje del estator y el rotor, hasta la aplicación de adhesivo, el curado, la inspección y el encapsulado.
 Automatización Jiuju




 French
 German
 Hindi