 जीयूजीयू ऑटोमेशन

सर्वो मोटर असेंबली लाइन में एनकोडर अंतिम चरण में क्यों रखा जाता है? जिउजु की प्रक्रिया व्याख्या
344编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
और पढ़ें因为门机的工况是高频启停,不是连续运转。一台门机一天开关上千次,失效点集中在启动瞬间的电流冲击、制动器的磨损和轴承的脂迁移,这些在连续空载跑合里都测不出来——连续跑合只有稳态温升,测不到热循环。
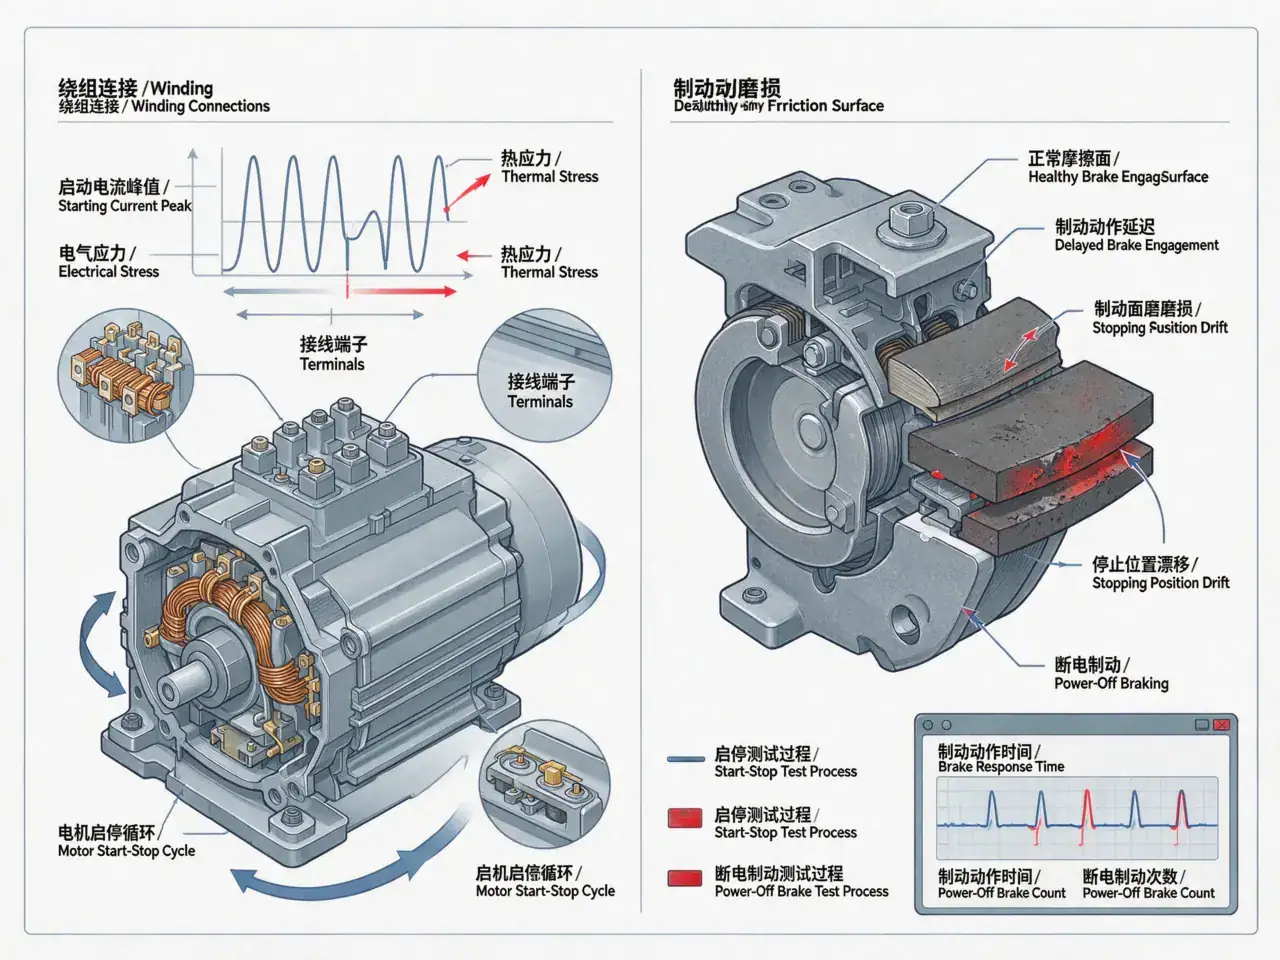
差在热循环和电流冲击。每次启动电流是运行电流的数倍,绕组反复热胀冷缩,漆膜和接头是最先出问题的位置;连续运转只有稳态温升,这一层完全测不到。用连续跑合的结论去判断门机寿命,方向就错了。
按实际开关频率做循环,每个循环记录电流峰值、制动器动作时间和停止位置。周期数按客户要求定,中途设检查点,不是跑完才看——跑完才发现异常,等于浪费了全部周期。检查点看的是趋势,不是单点合格。趋势开始单调变化就该停,不必等超差——超差时磨损往往已经不可逆。停机检查时顺手记一次制动间隙,趋势比单次值有用。
门机的定位精度靠制动器,磨损后停止位置会漂,表现为关门不到位、反复开关、甚至夹人保护误动作。制动间隙与动作时间两个必测项,都要在热态下取,且必须和启停循环同步记录,否则分不清是电机的问题还是制动器的问题。
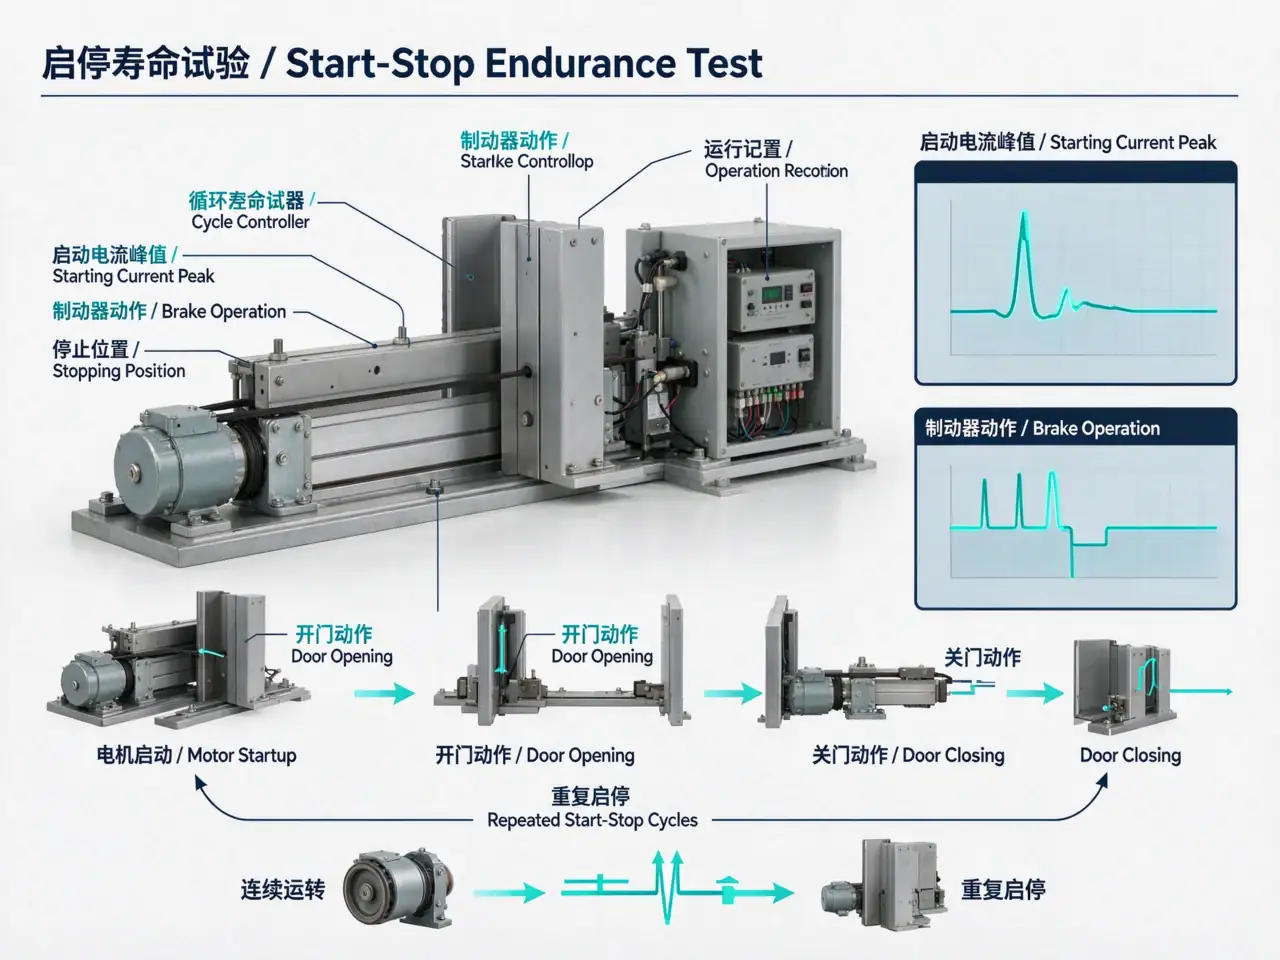
小批试产、或结构变更只改绕组时,可做部件级验证,但要写明覆盖不到制动器与门刀配合。整机寿命是验收项,部件验证是筛选项,两者不能互相顶替,更不能拿部件验证的报告去顶整机验收——这一点要在方案里说清。
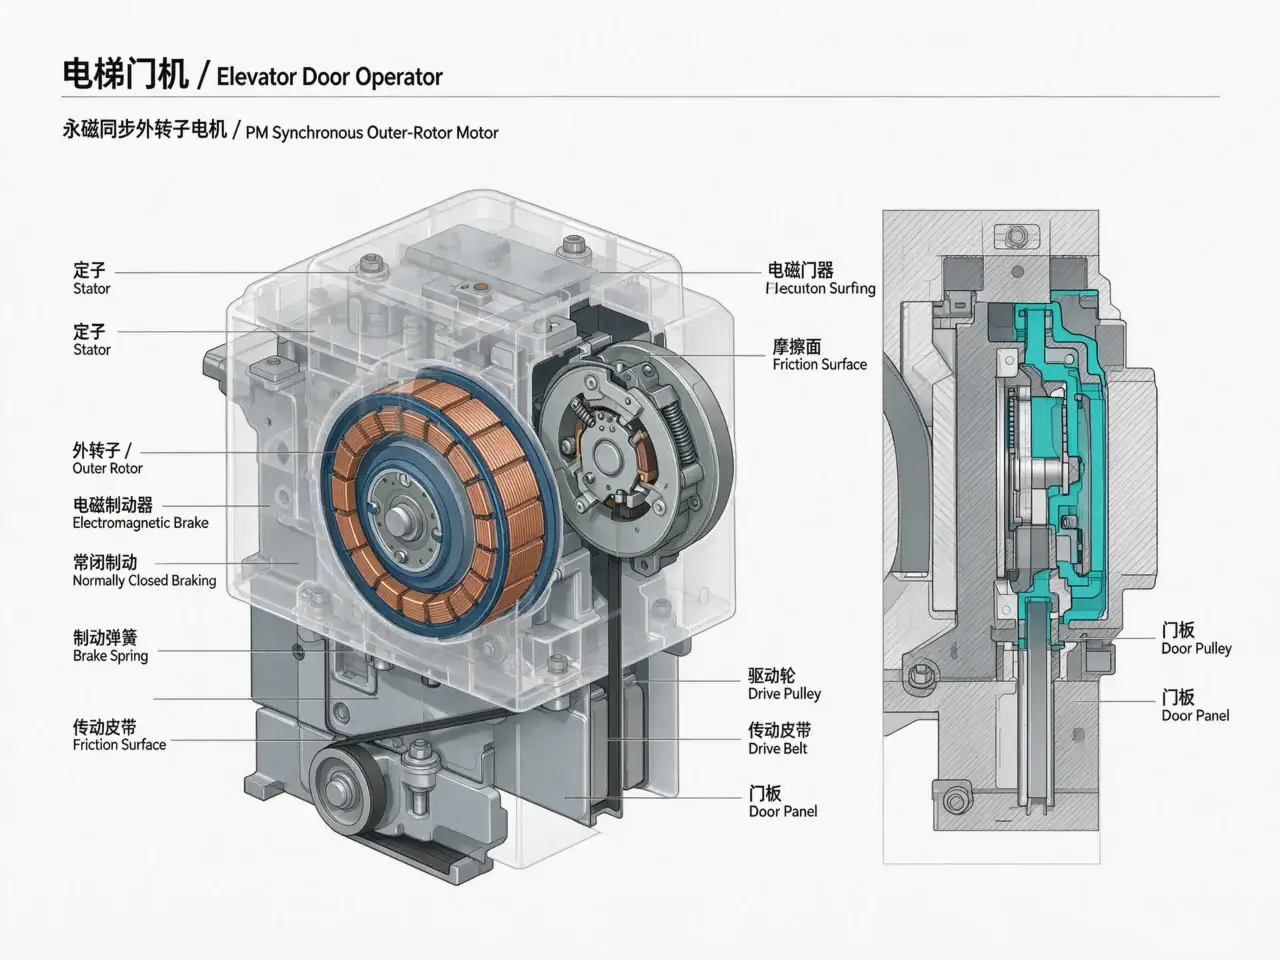
本文不给循环次数、制动间隙与动作时间数值,按客户标准与电梯整机要求定。无刷结构的整线可参考 ब्रशलेस मोटर्स के लिए स्वचालित उत्पादन लाइन,转子充磁见 पूर्ण-खंड चुंबवीकरण मशीन,磁钢检测见 सतही चुंबकीय क्षेत्र डिटेक्टर。如果门机是永磁同步外转子结构,制动器多为常闭失电制动,试验时的断电次数要单独统计,不能混在启停循环里。
问:寿命试验要跑多少循环?
答:按客户标准和门机设计寿命折算,本文不给数字。关键是循环频率要接近实际工况,跑得太慢测不出热循环。
问:启动电流峰值为什么重要?
答:它是绕组热应力和接头疲劳的直接来源。峰值异常往往先于温升异常出现,是早期信号。
问:制动器磨损怎么判断?
答:看动作时间变长与停止位置漂移,两者同时出现基本可以判定磨损。只看间隙会漏掉弹簧疲劳。
问:能不能用空载跑合替代?
答:不能。空载没有启动冲击和制动负载,覆盖不到主要失效模式。只能作为出厂筛选。
问:门机电机和普通电机测试项一样吗?
答:不一样。门机多启停寿命、制动器、定位精度三项,普通电机通常不做。
编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
और पढ़ें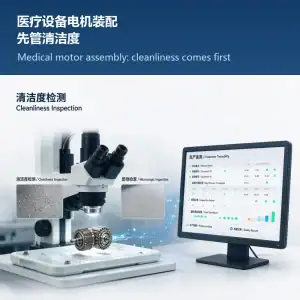
医疗设备电机的铁屑与纤维一旦进入轴承或气隙就清不出来,只能在过程中控。清洁度是这条线上少数几个不能靠后道补救的指标,控不住就报废。
और पढ़ें
轴向磁通电机磁力线平行于转轴,定子被双层转子夹住,同功率下体积与重量约减半。它的量产难点集中在磁钢耐温与定转子合装,制造一致性直接决定良率与节拍。
और पढ़ें
直驱洗衣机电机没有皮带轮,气隙均匀性完全由定子、轴承座、转子杯三处止口决定。久巨把定心控制放在压装与合装段,合装后逐台测气隙。
और पढ़ें 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt