 지우지 자동화

서보 모터 조립 라인에서 엔코더를 왜 마지막 공정에 두는가? 지주의 공정 배치 해설
312编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
전체 텍스트 보기因为过盈量大、壁又薄,压装会把定子先压变形再回弹,而回弹量算不准。热套换了个思路:把壳体加热让它膨胀,套进去靠冷却收缩抱紧,装配过程中零件本身不受外力。差别不在设备贵不贵,在于误差是不是可控。

力的来源不同。热套的过盈量由温差和材料线膨胀系数换算出来,装配时没有外力挤压;压装的过盈量由压机硬吃,薄壁件在挤压中被压扁再回弹,回弹受壁厚、槽形、涂层摩擦影响,现场没法算。同一批零件压装,气隙一致性往往比热套差,原因就在这里。
按配合直径、材料线膨胀系数和需要的过盈量算,再留装配余量。温度太高会伤到硅钢片涂层绝缘和已经浸漆的绕组漆膜;温度不够套不进去,一硬推又退化成压装。加热多用感应或热风循环,判定看壳体的实际温度,不看炉温——炉温到了,件还没透。
绕线、嵌线、浸漆固化在前,热套在中间,之后是引出线焊接、绝缘测试、转子合装、气隙检测。热套前必须做定子外圆与壳体孔径的配对测量,尺寸没配好,温差算得再准也白费。配对数据要跟着工件走,出问题能回查。

尺寸要等冷却稳定。刚套进去时内圆还是热的,测出来的值比冷态大。工件在工装上自然冷却或强制风冷,接近室温再测内圆与端面跳动。急着测只会得到一批假合格,装机后气隙偏小、温升偏高。线上一般把冷却做成独立工位,按件计时放行,靠工位数量换节拍,而不是缩短冷却时间。
过盈量与温差是设计参数,本文不给数值。铝壳体和钢壳体的膨胀系数不同,同一套温差不能照搬;壳体带散热筋的,加热均匀性要单独验证。定子绕线见 전자동 와이어 와인딩 머신,磁钢与充磁后的检测见 테이블 자기 감지기,无刷整线结构可参考 브러시리스 모터 자동화 생산 라인。

问:热套后的定子还能拆吗?
答:基本不能。拆解要重新加热或切割,定子铁芯和绕组都会受损,返修策略按更换定子来做。
问:加热会不会让磁钢退磁?
答:定子在热套阶段通常还没装磁钢,问题不成立。如果结构要求带磁装配,要先确认加热温度低于该牌号磁钢的工作温度上限。
问:热套和冷装(冷冻轴)怎么选?
答:看哪一侧更容易加热或冷却。壳体大、加热方便就热套;轴细长、冷冻后易结露的,冷装更麻烦,还要加除湿。
问:气隙超差先查哪里?
答:先查配对尺寸,再查加热温度是否到位、冷却是否彻底。两处都正常,才去查转子端的同轴度。
问:一条线能兼容几种壳体吗?
答:能,但要按壳体分组做配对库。换型换的是加热工装和温差参数,不是改绕线程序。
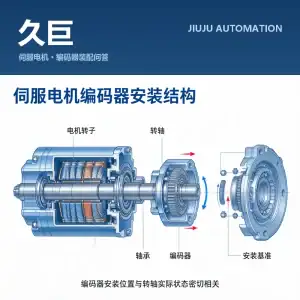
编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
전체 텍스트 보기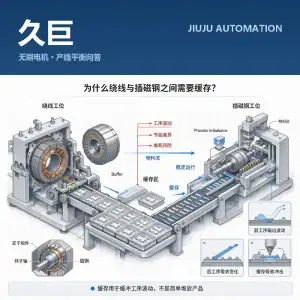
定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
전체 텍스트 보기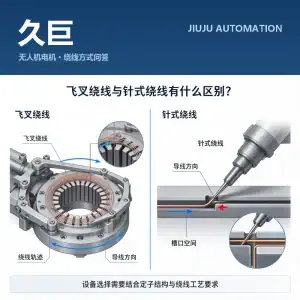
选飞叉还是针式,先看三个参数:定子内径与槽口宽度、每槽匝数与线径、要求的槽满率。分界线只有一条——槽口能不能让针进去。
전체 텍스트 보기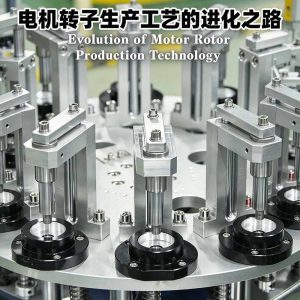
완성도 높은 모터 자동화 조립 라인은 대량의 인력을 대체할 수 있으며, 생산 능력과 일관성 면에서 기존 방식을 훨씬 능가합니다. 이 영상에서는 수작업 조립의 문제점과 자동화 생산 라인의 핵심 장점을 설명합니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt