 지우지 자동화

지주 회전자 자석 삽입 후 자석이 탈락한다면, 문제는 어느 공정인가?
382转子磁钢脱落多因槽内清洁、胶量与固化、插装导向失当,先查这四处再换磁钢。
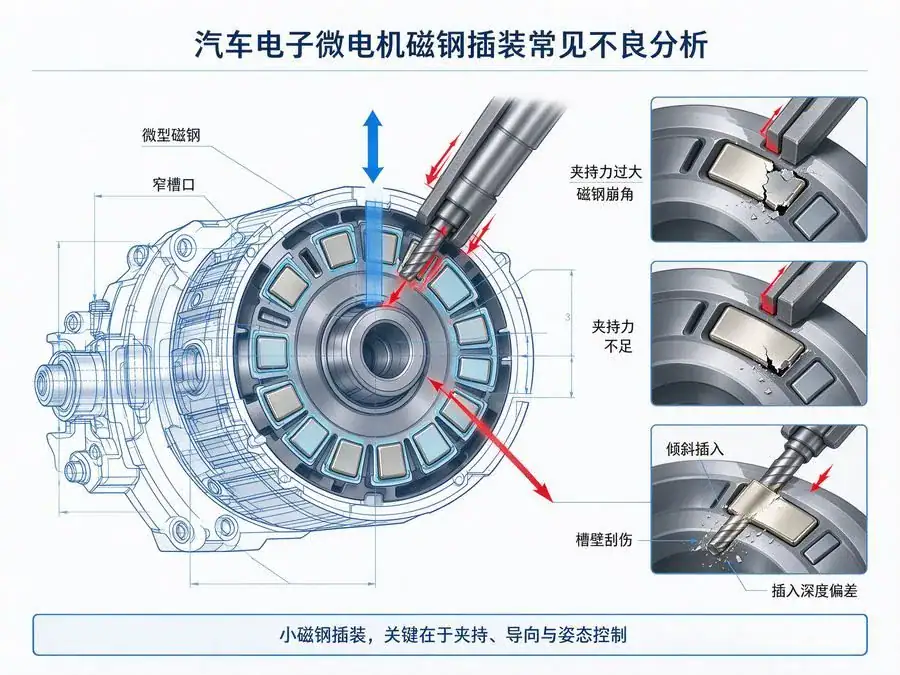
전체 텍스트 보기汽车电子微电机的磁钢越做越小,槽口往往只留零点几毫米余量,插磁这一步就成了良率的瓶颈。人工操作有三个绕不开的问题:夹持力偏大就崩角,偏小则在搬运中甩脱;插入时带一点倾角就会刮伤槽壁,把崩边碎屑留在磁路里;不同时段的手感漂移,又让插入深度和磁钢间距悄悄变化,成品测试之前很难发现。
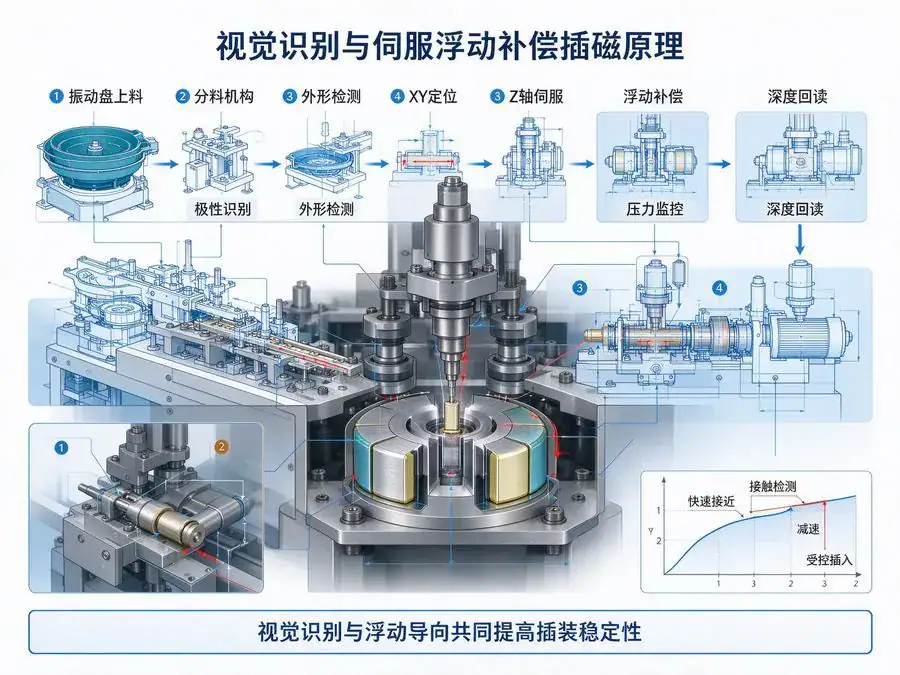
久巨自动化的解法是把这三个问题分层拆开。上料采用振动盘加分料机构,料道做防吸附处理,避免小磁钢互相粘连;取料后先做视觉判定,核对极性、正反面与外形公差,不合格件直接剔除;插装由伺服轴完成XY定位与Z向压入,插装头带浮动补偿,允许磁钢在最后一段行程内自我找正,插入过程按“先快后慢、接触即降速”两段控制,位移与压力曲线实时采集,超窗报警;插装后回读深度并抽检表磁,NG件在工位内分流。按现有配置,插装重复定位精度可达±0.05mm量级,具体以机型与工装为准。
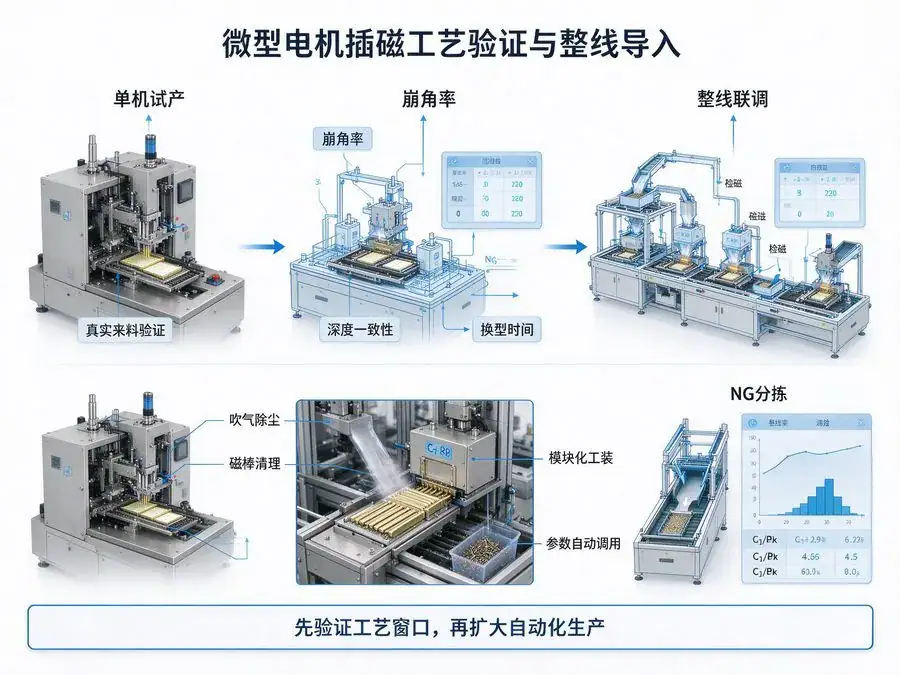
落地建议是先跑单机、再连整线。用两三批真实来料验证崩角率、深度一致性和换型时间,确认工艺窗口足够宽,再把上料、充磁、检测串起来,避免把单机问题带进整线。小磁钢极易被残屑带偏,工位应配吹气除尘与磁棒,工装每日清理;换型工装做成带识别码的模块,装上后自动调用参数,换型时间才压得下来。验收时把插装位置的过程能力指数、崩角不良率、换型时间写成量化条款,比笼统的“能跑”更有意义。

완성도 높은 모터 자동화 조립 라인은 대량의 인력을 대체할 수 있으며, 생산 능력과 일관성 면에서 기존 방식을 훨씬 능가합니다. 이 영상에서는 수작업 조립의 문제점과 자동화 생산 라인의 핵심 장점을 설명합니다.
전체 텍스트 보기
지우주 자동화는 서보 모터 자동화 생산 라인을 제공하여, 로터와 스테이터의 정밀 정렬, 인코더 통합 및 EOL 테스트를 실현하며, 산업 자동화 및 로봇 공학 분야에서 널리 활용되고 있습니다.
전체 텍스트 보기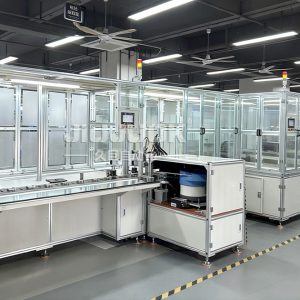
지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt