Сборка двигателяИспытание линии на герметичность влияет на класс защиты IP, и ключ — правильная настройка давления и времени.
В: Какие части электродвигателя необходимо подвергнуть испытанию на герметичность?
Сварные швы корпуса, выводы, посадочные поверхности щита и корпуса — самые частые места утечки. Особенно для тяговых двигателей новой энергетики и двигателей водяных насосов заказчики обычно требуют не ниже IP67. На принятой в прошлом году линии двигателей водяных насосов мы поставили позицию герметичности после общей сборки и до окраски, задали испытательное давление 25 кПа, выдержку 5 секунд иКонтрольдолю утечек: доля пропусков снизилась с 1,2 % до 0,15 %.
Линия сборки роторов электродвигателей Motor Rotor Assembly Line
В: Как определяются испытательное давление и время поддержания давления?
Общая справочная информацияПродукцияКак правило, настройка производится с учетом требований стандарта на продукцию с поправкой на 20%. Для двигателей с классом защиты IP67 обычно используется испытательное давление 15–30 кПа, время поддержания давления — 3–10 секунд; если для продукта требуется класс защиты IP68 или выше, рекомендуется повысить давление до 50 кПа и более, а время поддержания давления — до 10–15 секунд. Следует обратить внимание на то, что температура корпуса должна быть уравновешена с температурой окружающей среды: если разница температур корпуса, только что снятого с сварочного участка, превышает 5 °C, погрешность испытаний может увеличиться в 3 раза.
Автоматическая сборочная линия
Вопрос: Как предотвратить ложные утечки и пропуски при проверке?
Во-первых, уплотнительные кольца зажимных приспособлений следует проверять один раз за смену; при обнаружении износа их необходимо немедленно заменить; во-вторых, после каждой смены модели следует проводить калибровку с использованием стандартного отверстия для проверки герметичности; если отклонение калибровочных значений превышает ±10%, необходимо остановить оборудование и провести диагностику; в-третьих, данные испытаний должны быть привязаны к штрих-коду корпуса для облегчения отслеживания. Обычно мы устанавливаем трёхуровневую систему оценки: если коэффициент утечки < 50% от стандартного значения, изделие сразу пропускается; при значении 50%–100% — помечается для наблюдения; при превышении 100% — автоматически отклоняется и направляется на ремонтную станцию.
Jiuju Automation - автоматическая линия по производству бесщеточных двигателей
Бесщёточный двигатель постоянного тока состоит из обмотки статора, постоянных магнитов ротора, электронной коммутации и датчика положения; ключевые технологии производства — качество обмотки, точность установки магнитов и динамическая балансировка.
Двигатель осевого вентилятора имеет дисковую конструкцию, что предъявляет высокие требования к точности сборки. В видео показан полный цикл производства: от пропитки статора, установки магнитных элементов, сборки статора и ротора до нанесения клея, отверждения, контроля и герметизации.
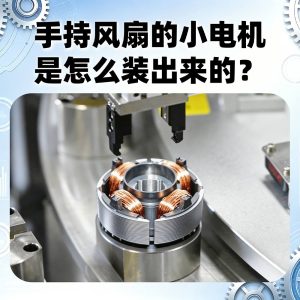
Несмотря на небольшие размеры микромотора для ручного вентилятора, процесс его сборки представляет собой цепочку взаимосвязанных этапов. В видео показана полностью автоматизированная производственная линия, на которой осуществляются такие операции, как подача статора, нанесение клея, УФ-отверждение, электрические испытания и сборка готового изделия.
Аксиальный двигатель привлекает внимание благодаря плоской конструкции и высокой удельной мощности, но серийное производство сдерживают сердечник статора, технология обмотки, установка магнитов и контроль зазора — нужно специальное автоматизированное решение.
 Jiuju Automation



 Español
 Français
 Deutsch (Sie)
 हिन्दी