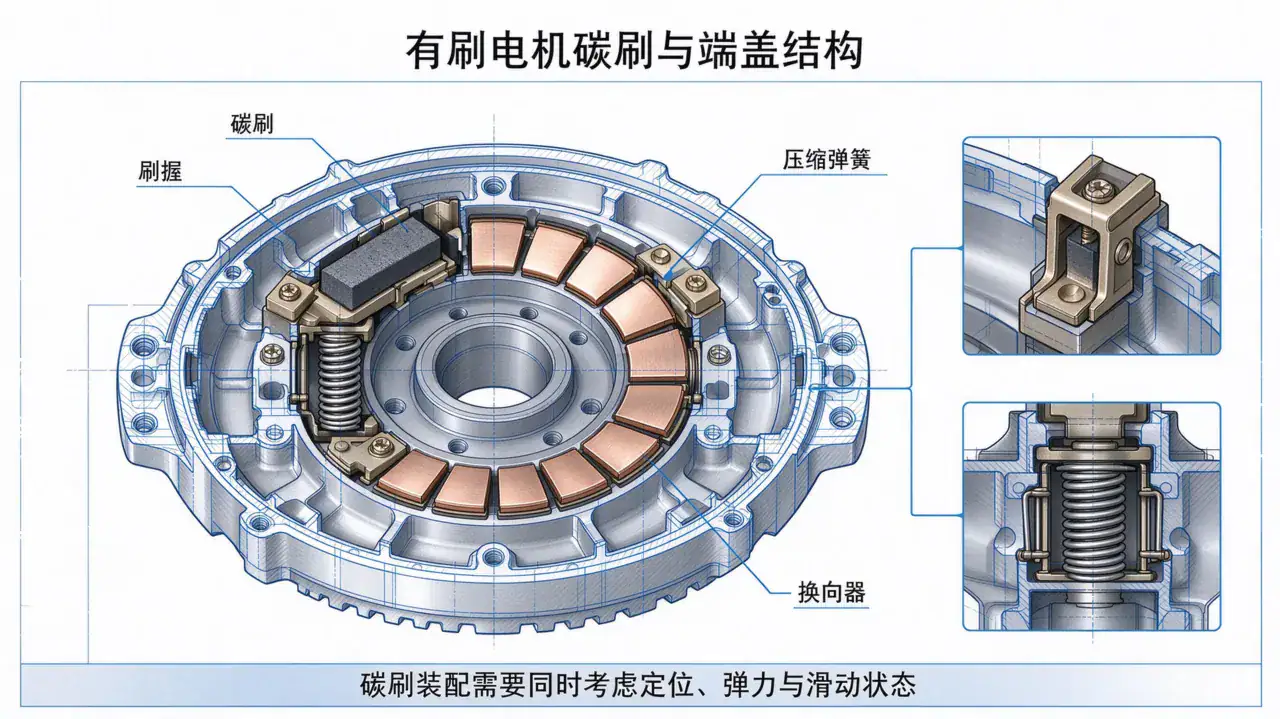
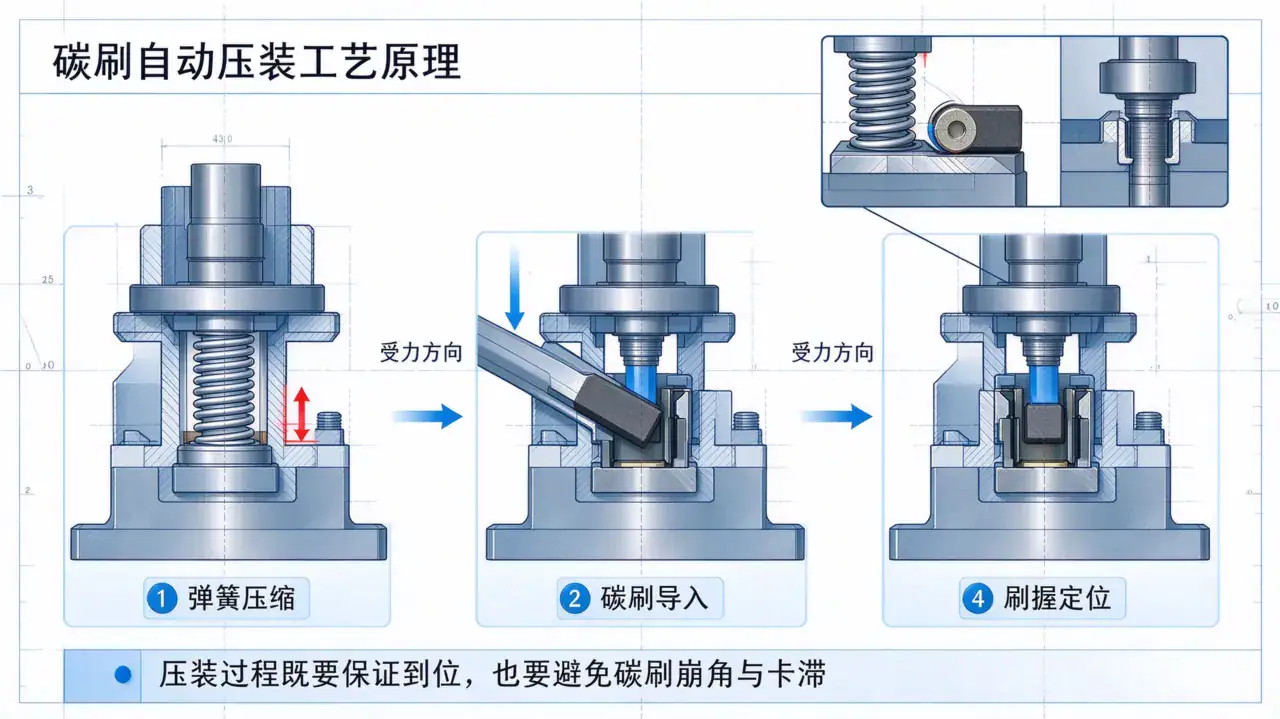
Щеточный двигательНа всей линии труднее всего автоматизировать сборку щёток со щитом, и причина не в точности, а в “упругих деталях и силе упругости”: щётку нужно протолкнуть в щёткодержатель при сжатой пружине, не сколов кромку и не допустив заклинивания, а после установки обеспечить свободное скольжение щётки в щёткодержателе. Эти три требования противоречат друг другу: зажмёшь сильнее — боишься скола, слабее — боишься плохого контакта.
Конструкция щёток и торцевой крышки коллекторного двигателя Jiuju / Brushed Motor Brush and End Cap Structure
Первое — сила сжатия пружины не видна. Усилие пружины проявляется только в момент сборки: при большом усилии скалывается кромка щётки, при малом щётка не садится до места. Второе — малый зазор щёткодержателя: зазор между щёткой и щёткодержателем напрямую определяет плавность скольжения, и его допуск задаётся входными деталями — линия может только приспособиться, но не исправить. Третье — хрупкость материала щётки: графитовые материалы крайне чувствительны к боковому усилию, и небольшое отклонение места зажима даёт массовые сколы.
Из этих трёх пунктов наименее управляем второй. Зазор щёткодержателя определяется пресс-формой пластиковой или штампованной детали, и линия его исправить не может: при большом зазоре щётка болтается, при малом заклинивает. Поэтому верхний предел выхода годной продукции на коллекторной линии часто задаётся уже на входе, а оборудование лишь реализует этот предел.
Есть ещё деталь, которую легко упустить: выводной провод щётки. Провод должен входить в щёткодержатель вместе со щёткой, и его направление и запас определяют, будет ли он защемлён. При ручной сборке это решается на ощупь, а в автоматизации траекторию должен планировать инструмент, иначе из десяти изделий три заклинит.
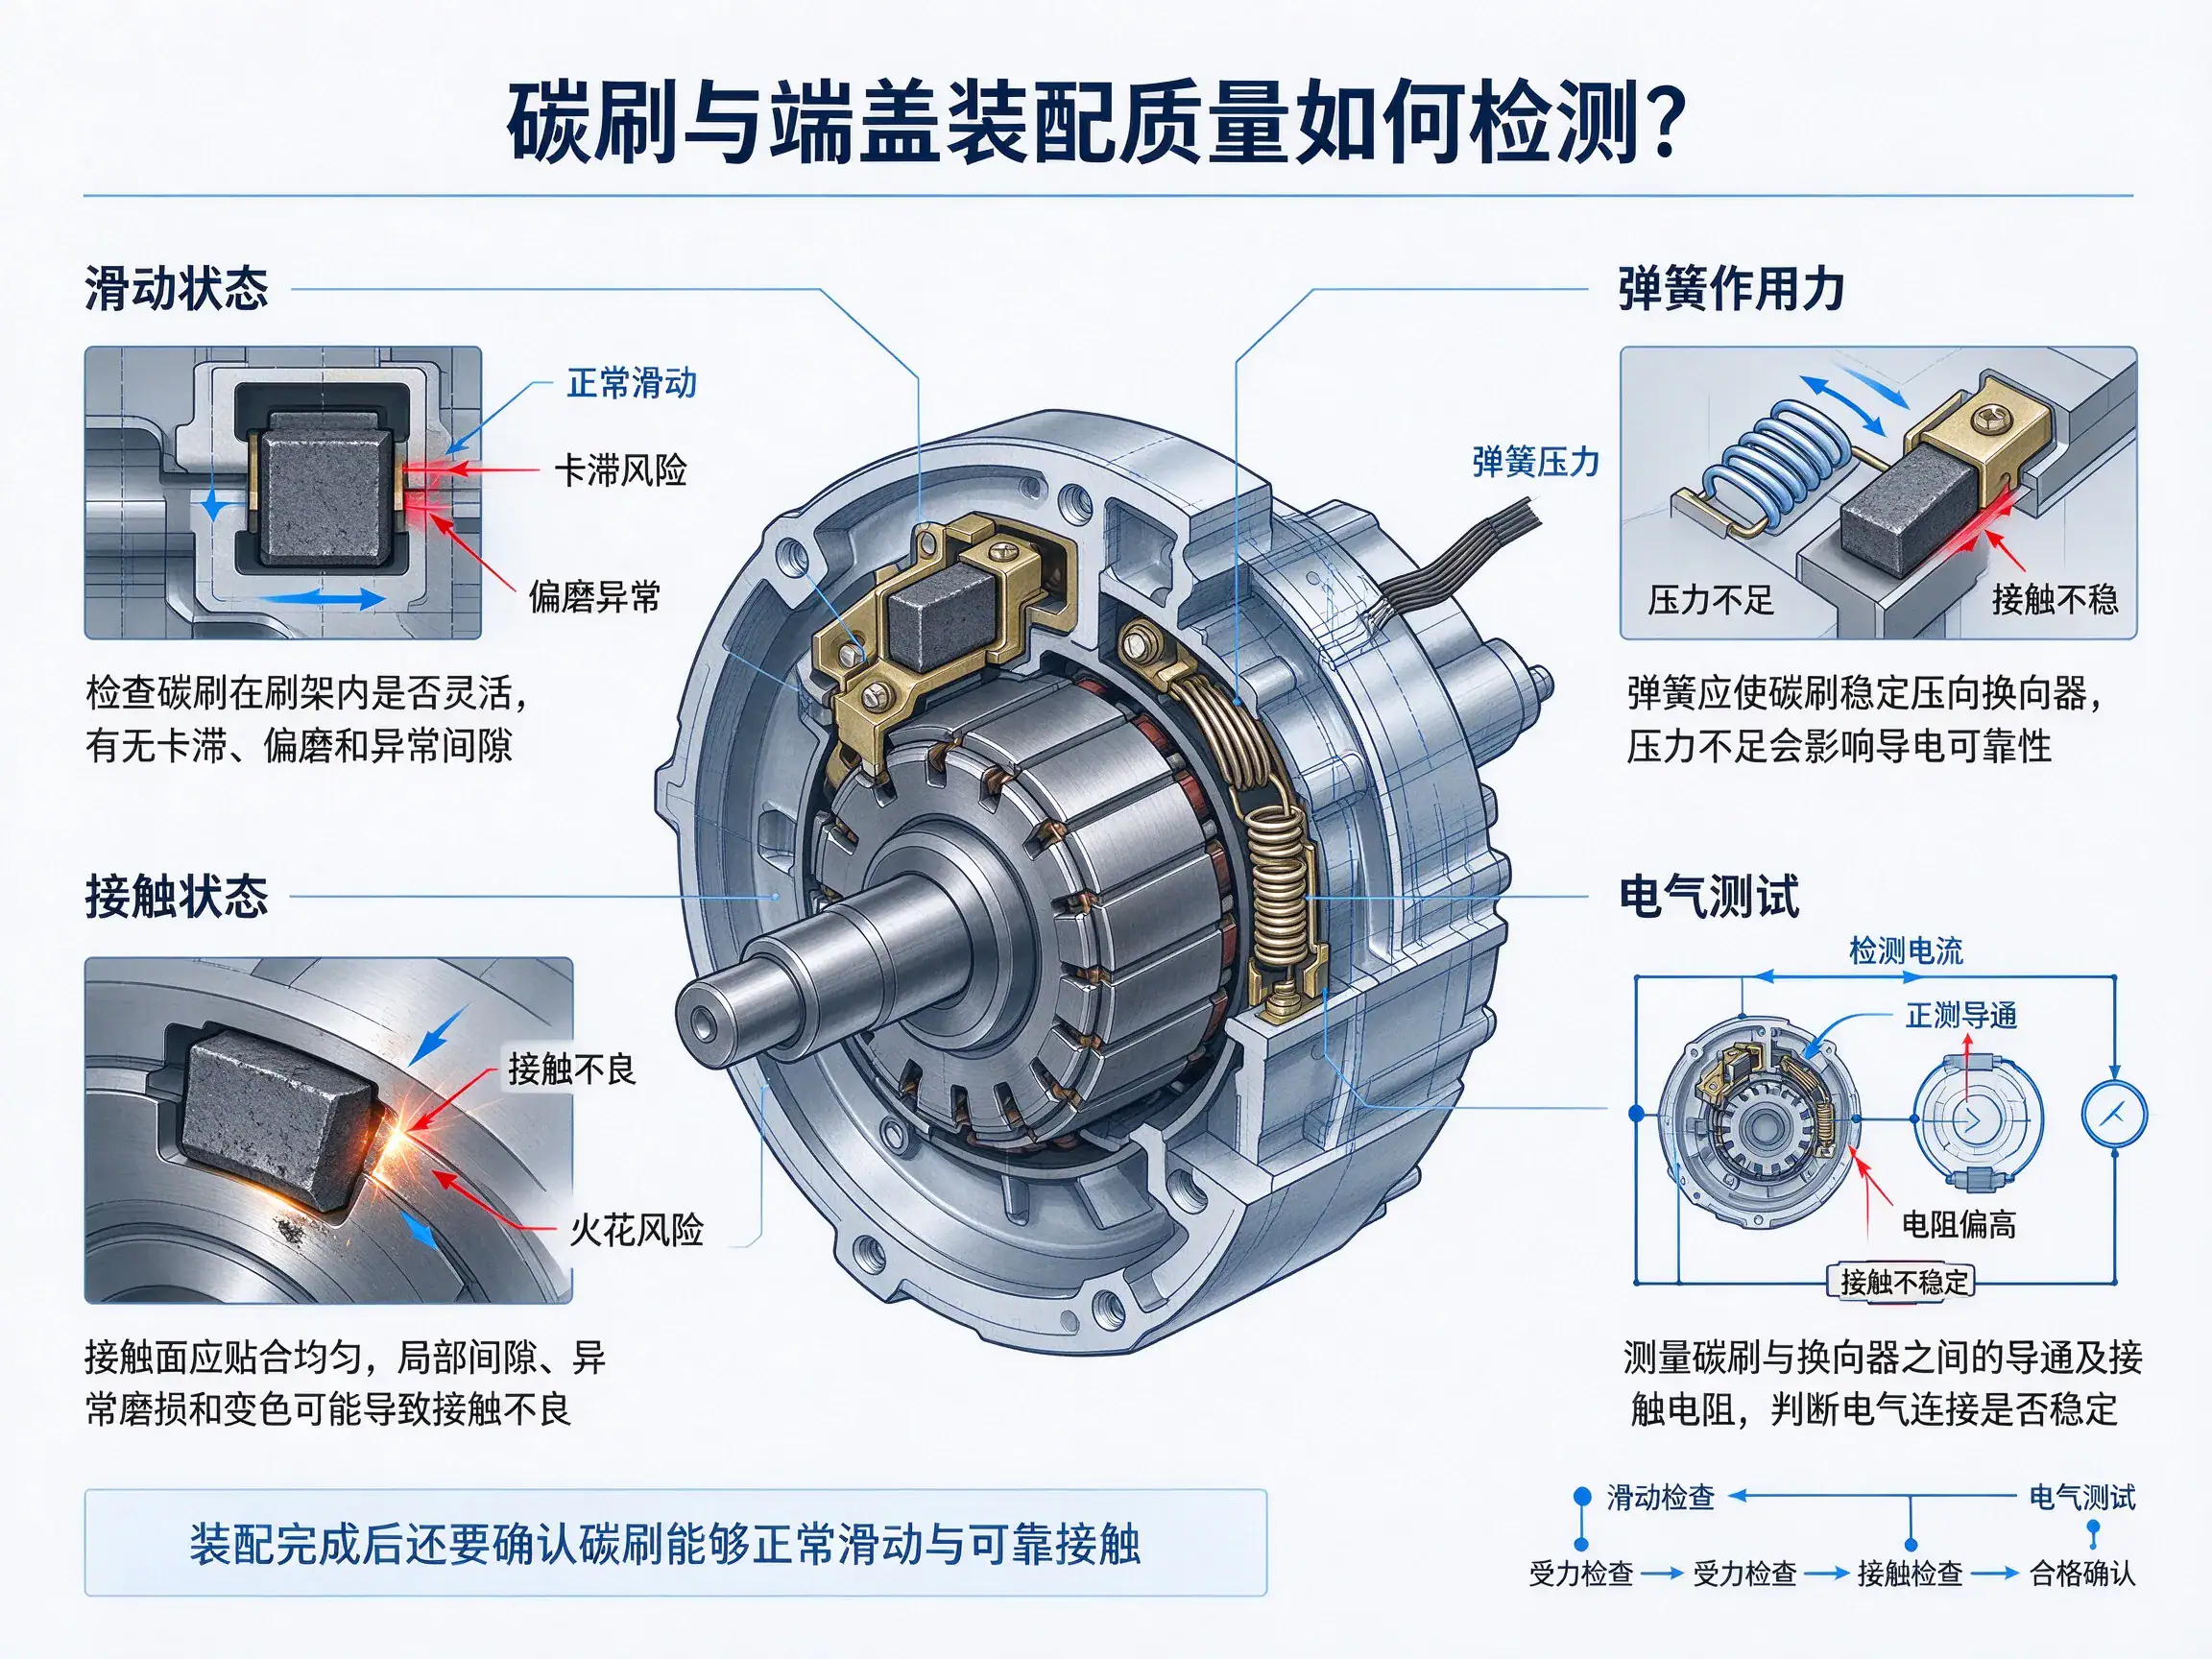
Три средства: запрессовка с контролем усилия и мониторингом перемещения превращает “запрессовано до места” в однозначно оцениваемую кривую; визуальное подтверждение направления щётки и открытия щёткодержателя предотвращает перевёрнутую установку; после монтажа выполняется измерение переходного сопротивления и проверка проводимости, превращая невидимое состояние контакта в измеримую электрическую величину. Только всё вместе позволяет перевести эту позицию с ручной на автоматическую.
Частые переналадки и большой разброс партий входных деталей — две реальные причины, почему этот участок остаётся полуавтоматическим. При смене типоразмера щёток нужно заново задавать ход и кривую усилия; при колебаниях твёрдости входных деталей один и тот же набор параметров работает то лучше, то хуже. Оставить полуавтомат — не технологическая уступка, а баланс между стоимостью переналадки и выгодой автоматизации.
Этот подход рассчитан на обычную конструкцию щёткодержателя. В модульной конструкции с интегрированными в щит щётками сборочное действие становится общей запрессовкой, и сложность переходит в параллельность запрессовки, требующую иного подхода. Кроме того, у микро-коллекторных двигателей щётки меньше, и требования к разрешению контроля усилия выше.
Вопрос: можно ли сделать этот пост полностью автоматическим?
можно, но требуется одновременно задействовать три составляющие — управление усилием, машинное зрение и электрические испытания; инвестиции выше, чем в соседние позиции. Оправданность зависит от объёма партии и частоты переналадок.
Вопрос: из-за чего чаще всего скалываются щётки?
Контроль качества сборки щёток и торцевых крышек Jiuju / Brush and End Cap Assembly Quality Inspection
чаще всего это боковое усилие при запрессовке и положение зажима, а не качество самих щёток. Сначала смотрите кривую усилия, потом материал.
Вопрос: как после сборки убедиться, что щётка контактирует нормально?
Измеряются переходное сопротивление и целостность цепи вместе с током холостого хода. Сборка считается годной, только если все три в норме.
Вопрос: в чём сложность запрессовки торцевой крышки?
в параллельности. Перекос щита при запрессовке даёт неравномерную нагрузку на щётки, и проблема проявляется только на этапе приработки.
Вопрос: если оставить здесь ручную операцию, не пострадает ли такт всей линии?
Да, ручная позиция обычно становится узким местом линии. Решение — вынести ручную позицию за линию на предварительную сборку, а на главной линии оставить только запрессовку.
Компания «Jiuju Automation» объединяет такие этапы производства, как намотка, установка магнитных сердечников, намагничивание, балансировка и тестирование, предлагая комплексные решения для автоматизированных линий сборки электродвигателей, что помогает клиентам обеспечить стабильное производство и повысить эффективность. Компания опирается на более чем 256 патентов и систему качества ISO 9001. В данной статье подробно рассматриваются технические принципы, лежащие в основе этой технологии...
Компания «Jiuju Automation» предлагает решения по автоматизированной сборке приводных двигателей для автомобилей на новых источниках энергии, объединяющие такие ключевые этапы, как намотка, установка магнитных элементов, намагничивание и тестирование, что обеспечивает высокую эффективность, стабильное качество и полную прослеживаемость всего производственного процесса.
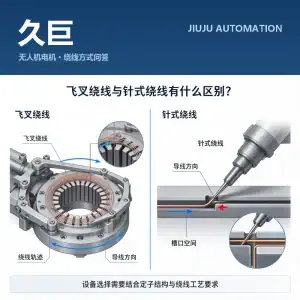
Вилочная или игольчатая намотка — сначала три параметра: внутренний диаметр статора и ширина шлица, число витков в пазу и диаметр провода, требуемый коэффициент заполнения. Водораздел один: проходит ли игла в шлиц.
Магнитные линии аксиального двигателя параллельны валу, статор зажат двумя слоями ротора, и при той же мощности объём и масса уменьшаются примерно вдвое. Сложности серийного производства сосредоточены в термостойкости магнитов и сборке статора с ротором, а однородность изготовления напрямую определяет выход годной продукции и такт.
 Jiuju Automation




 Español
 Français
 Deutsch (Sie)
 हिन्दी