 จิ่วจูออโตเมชั่น

เจาะลึกมอเตอร์กระแสตรงไร้แปรงถ่าน: จากโครงสร้างพื้นฐานถึงกระบวนการผลิตหลัก
544无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
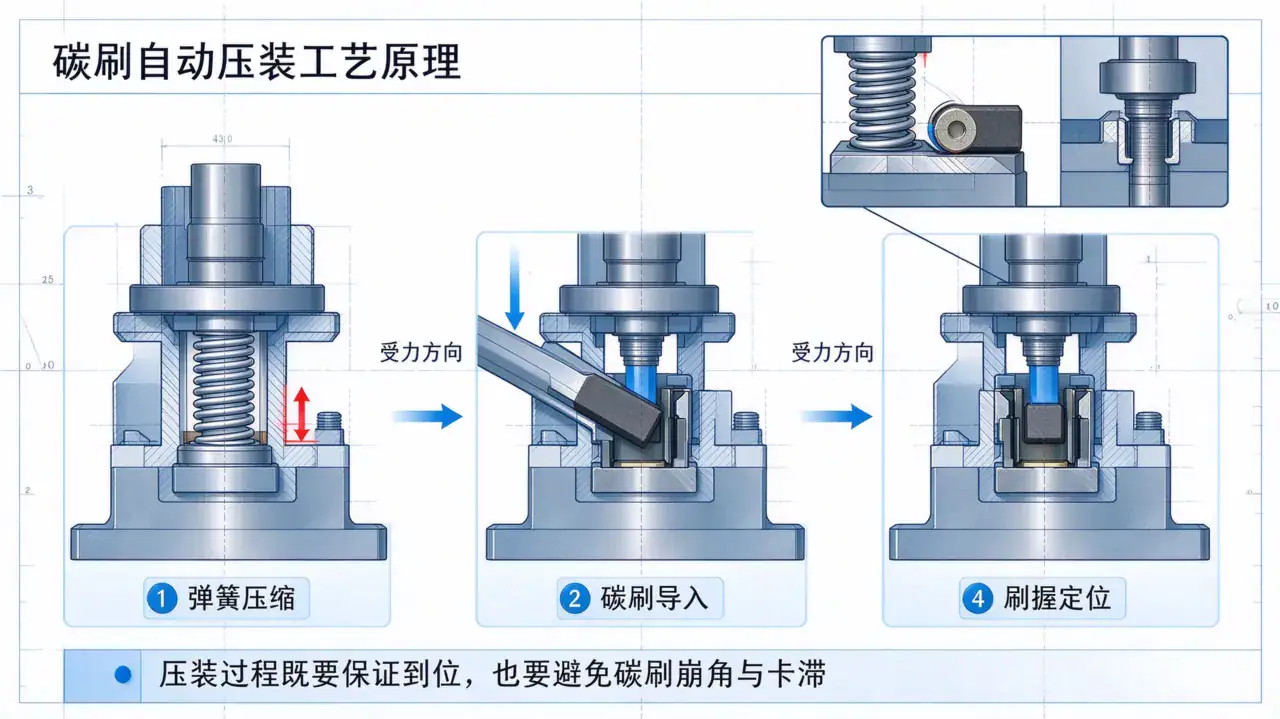
อ่านเพิ่มเติมมอเตอร์แบบแปรงถ่าน整线里,碳刷与端盖装配最难自动化,原因不是精度,是”柔性零件加弹性力”:碳刷要在弹簧压缩状态下推进刷握,推进过程中不能崩角、不能卡滞,装完还要确保碳刷在刷握里能自由滑动。这三条要求互相牵制——压得紧怕崩,压得松怕接触不良。
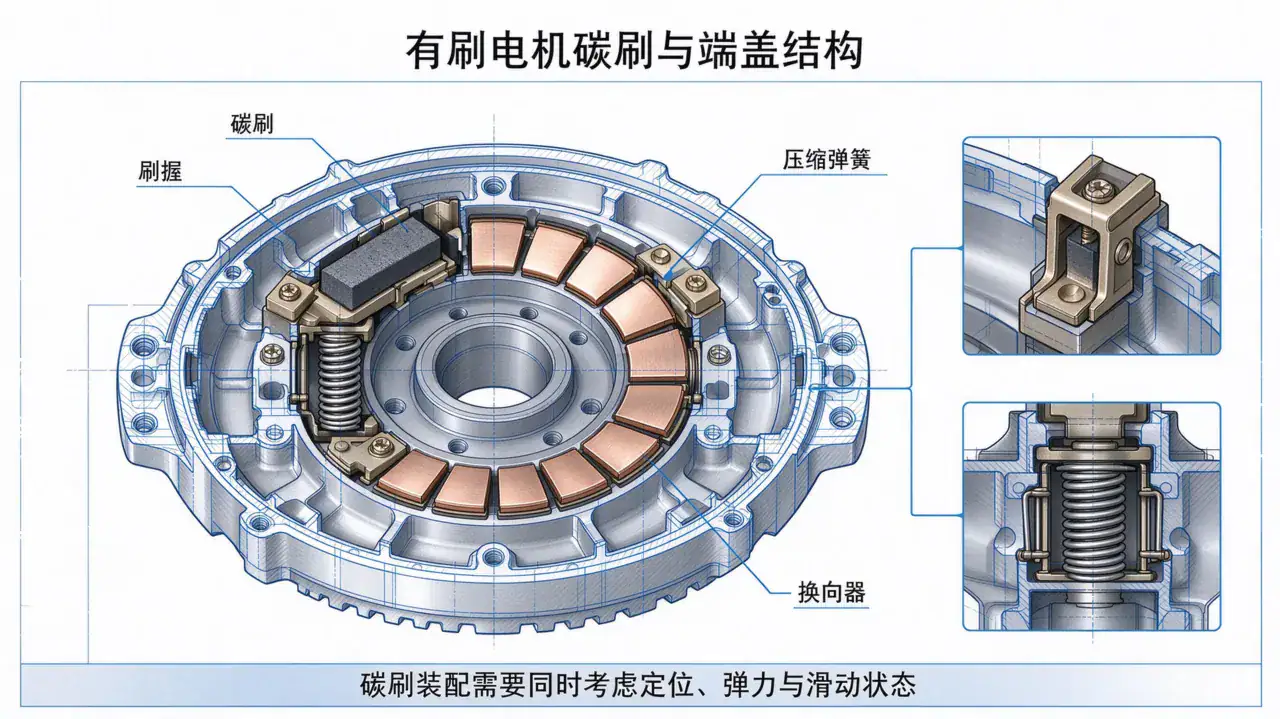
一是弹簧压缩力不可见。压簧的力在装配瞬间才显现,力大了碳刷崩角,力小了碳刷不到位。二是刷握间隙小,碳刷与刷握的配合间隙直接决定滑动是否顺畅,间隙公差由来料决定,产线只能适应不能修正。三是碳刷材质脆,石墨类材料对侧向力极敏感,夹具夹持位置差一点就是批量崩角。
这三条里最不可控的是第二条。刷握间隙由注塑件或冲压件的模具决定,产线无法修正;间隙偏大碳刷会晃,偏小会卡。所以有刷线的良率上限,很多时候在来料端就已经定了,设备只是把这个上限兑现出来。
还有一个细节容易被忽略:碳刷的引出线。线要跟着碳刷一起进刷握,线的走向与余量决定它会不会被夹住。这一条在手工装配时靠手感带过,在自动化里必须由工装规划路径,否则装十件卡三件。
三个手段:力控压装加位移监控,把”压到位”变成一条可判定的曲线;视觉确认碳刷方向与刷握开口,防止装反;装后做接触电阻与通断测试,把不可见的接触状态变成可测的电气量。三者合起来,才敢把这一站从人工改成自动。
换型频繁、来料批次差异大,是这一段留在半自动的两个现实原因。碳刷规格一换,压装行程与力曲线都要重设;来料硬度波动,同一套参数会时好时坏。留半自动不是技术退让,是在换型成本与自动化收益之间取平衡。
这套做法针对的是常规刷握结构。碳刷与端盖一体化的模块化设计,装配动作变成整体压装,难点转移到压装平行度,处理方法不同。另外,微型有刷电机的碳刷尺寸更小,力控分辨率要求更高。
问:这一站能不能做到全自动?
能,但需要力控、视觉和电气测试三件套同时上,投资比前后工位高。是否值得取决于批量与换型频次。
问:碳刷崩角主要是什么原因?
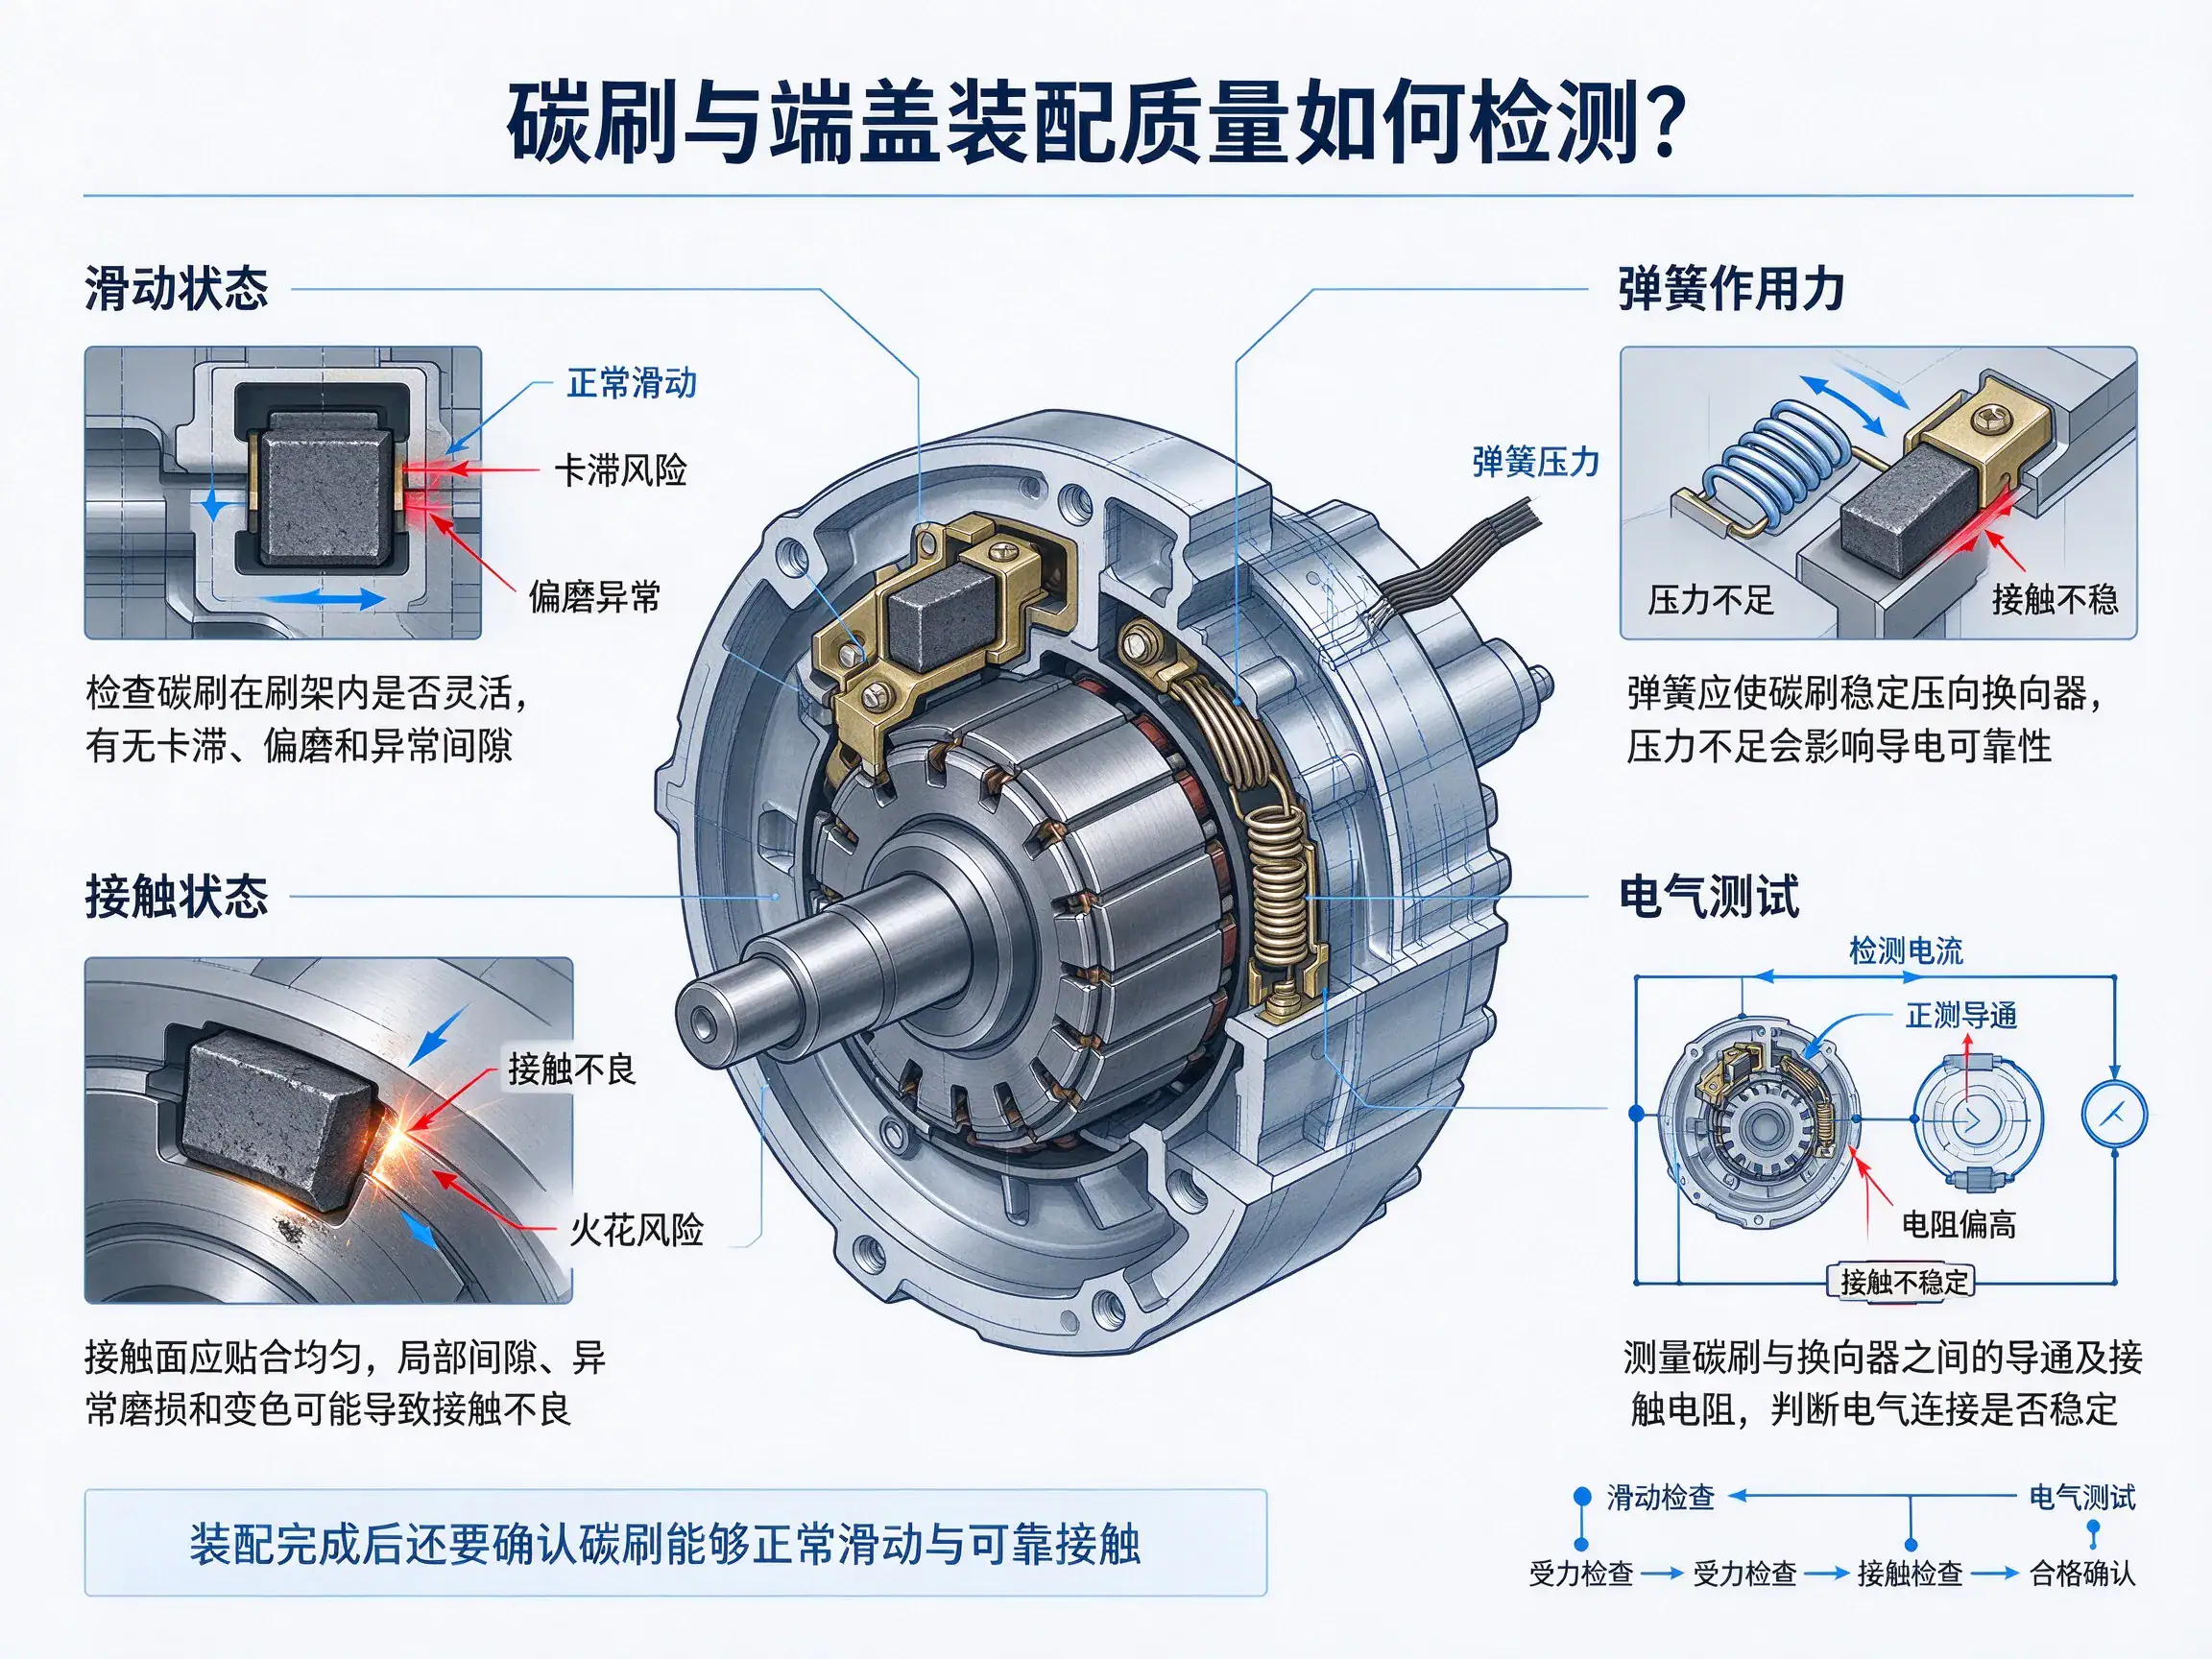
多数是压装时的侧向力与夹持位置,不是碳刷本身质量问题。先看力曲线再看材料。
问:装完怎么判断碳刷接触正常?
测接触电阻与通断,配合空载电流。三项都正常才算装好。
问:端盖压装的难点在哪?
在平行度。端盖压偏会让碳刷受力不均,问题要等到跑合阶段才暴露。
问:这一段留人工,会不会影响整线节拍?
会,人工工位通常是整线瓶颈。解决办法是把人工工位放在线外做预装,主线只做压合。
相关设备:เครื่องพันโรเตอร์มอเตอร์แบบอัตโนมัติเต็มรูปแบบ、เครื่องทดสอบแม่เหล็กสำหรับโรเตอร์มอเตอร์ไฟฟ้า。
无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
อ่านเพิ่มเติม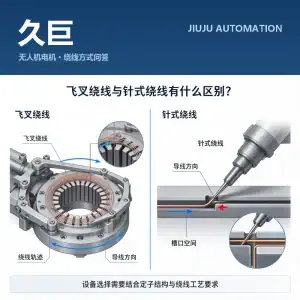
选飞叉还是针式,先看三个参数:定子内径与槽口宽度、每槽匝数与线径、要求的槽满率。分界线只有一条——槽口能不能让针进去。
อ่านเพิ่มเติม
โครงสร้างหลายขั้วให้ความถี่พื้นฐานสูง ที่รอบหมุนหลายหมื่นรอบความถี่พื้นฐานอาจสูงถึงหลายพันเฮิรตซ์ IGBT แบบดั้งเดิมมีค่าสูญเสียการสวิตช์พุ่งสูงและร้อนจัด ขณะที่ความสามารถสวิตช์ระดับเมกะเฮิรตซ์ของ MOSFET ซิลิคอนคาร์ไบด์ต่างหากที่เป็นคู่หูที่เหมาะสมกับมอเตอร์ฟลักซ์ตามแนวแกนหลายขั้วความถี่สูง
อ่านเพิ่มเติม
直驱洗衣机电机没有皮带轮,气隙均匀性完全由定子、轴承座、转子杯三处止口决定。久巨把定心控制放在压装与合装段,合装后逐台测气隙。
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt