На линии микродвигателей Jiuju ставит однородность входных комплектующих на первое место среди причин выхода годной продукции, а не точность оборудования. Причина прямая: допуски микроизделий нужно оценивать в относительных величинах. Одно и то же отклонение 0,1 мм на роторе диаметром 100 мм — это 0,1%, а на роторе диаметром 10 мм — уже 1%, то есть одна и та же абсолютная величина на микроизделии даёт десятикратную относительную погрешность.
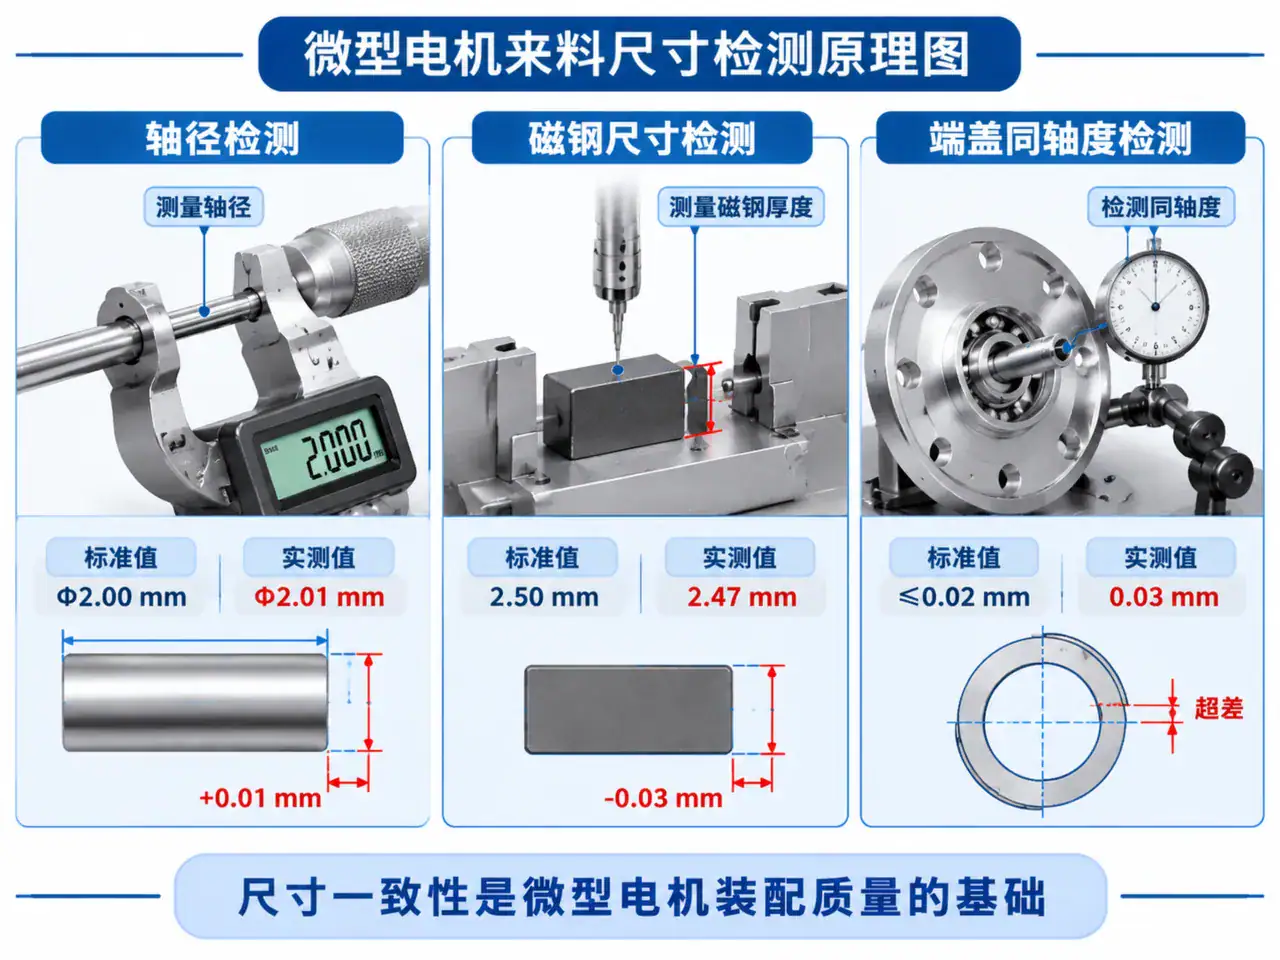
Принцип контроля размеров входных микродвигателей Jiuju / Micro Motor Incoming Dimension Inspection
Три механизма усиления: во-первых, усиление относительных величин допуска (как выше); во-вторых, деформация при зажиме — микродетали имеют низкую жёсткость, и то же усилие зажима даёт большую долю деформации; в-третьих, малая база визуального позиционирования — размеры признаков малы, и та же пиксельная погрешность соответствует большему фактическому отклонению. При сложении трёх факторов, как бы точно ни было оборудование, при разбросе входных деталей уплывает всё.
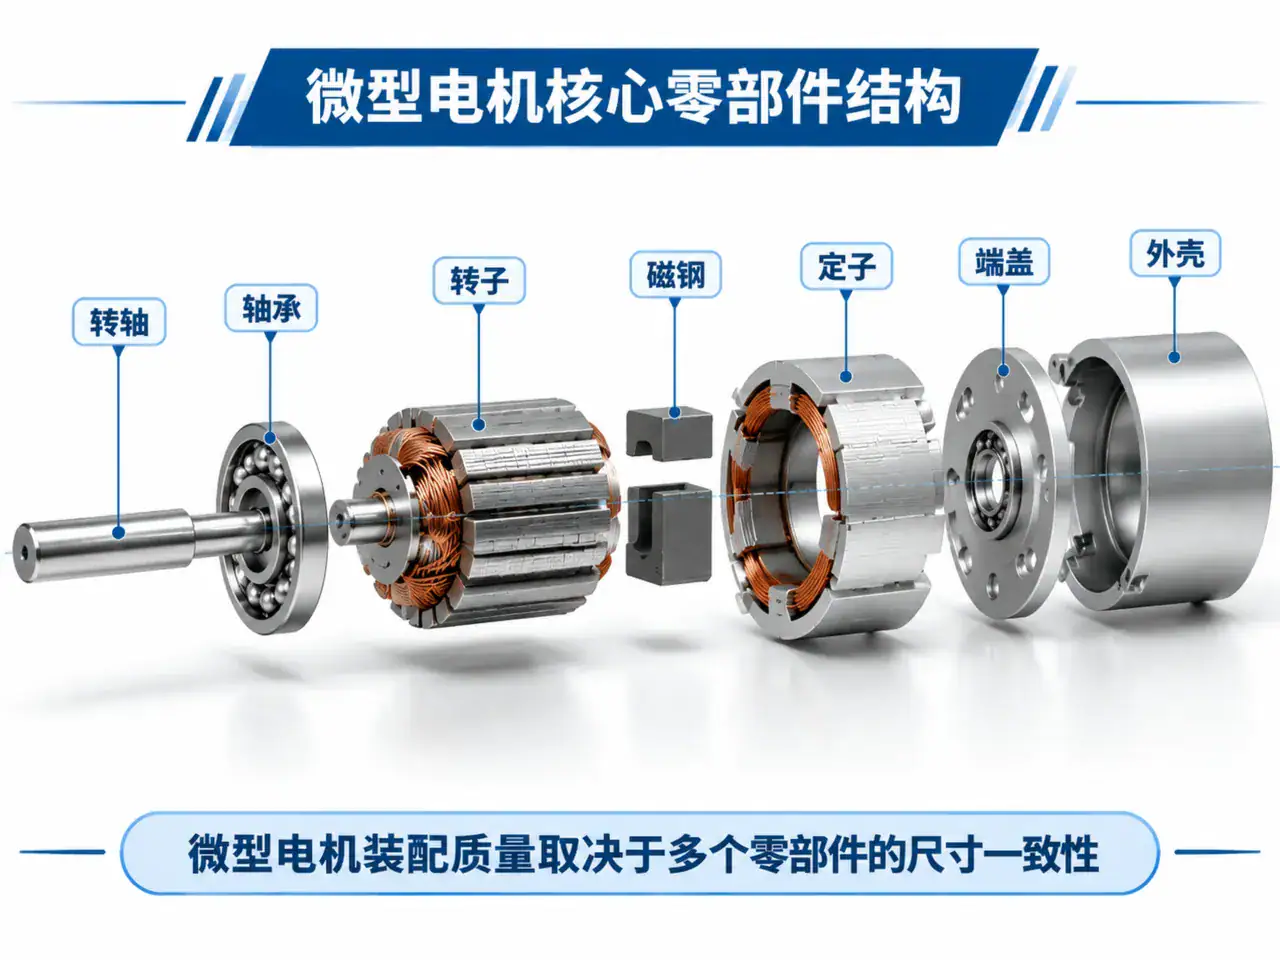
Размеры магнитов, диаметр вала, соосность щита. Размер магнита влияет на зазор при установке и толщину клеевого слоя; диаметр вала — на запрессовку подшипника и балансировку ротора; соосность щита — на равномерность зазора. Общее у этих трёх параметров одно: все они находятся на входе, и линия может к ним только приспособиться, но не исправить.
Из них легче всего упустить соосность щита, потому что она не влияет на сборочное действие, а влияет только на зазор после сборки. Входит, вращается, внешне всё нормально — а КПД и шум проявляются уже у заказчика.
Есть ещё скрытая переменная — среда. Размеры микроизделий в большей степени зависят от температуры и влажности, и одна и та же партия летом и зимой даёт разные измеренные значения. Поэтому условия среды при входном контроле нужно прописывать в стандарте, иначе данные двух проверок нельзя будет сравнить.
Три вещи можно компенсировать: запрессовка с контролем усилия поглощает часть разброса размеров; визуальная коррекция компенсирует отклонение положения; адаптивные параметры подстраивают ход запрессовки под партию. Не компенсируются различия свойств самого материала — например, колебания магнитных свойств магнитов по партиям или разброс усадки пластмассовых деталей. Это можно закрыть только входной сортировкой и управлением поставщиками.
Четыре вещи: входная сортировка, чтобы не пускать на линию партии вне допуска; согласование с поставщиком PPAP и подтверждения первой детали по критическим размерам; хранение образцов партии, чтобы при проблеме можно было вернуться назад; внесение критических размеров в критерии приёмки, а не только в чертёж. Все четыре не входят в закупочный лист оборудования, но определяют, сможет ли оно работать стабильно.
Эта оценка применима к микродвигателям с малыми размерами единицы и большими партиями. У двигателей средней и большой мощности тоже есть проблемы входных деталей, но относительный допуск меньше, а компенсационные возможности линии выше, поэтому приоритет этого фактора следует ставить после других.
Вопрос: решается ли проблема входного материала сменой поставщика?
Смена поставщика исправит партию, но не систему. Главное — внести критические размеры в критерии приёмки и делать подтверждение первой детали.
Вопрос: нужно ли ещё повышать точность оборудования линии микродвигателей?
Нужно, но по порядку позже. Когда входные детали нестабильны, рост точности оборудования съедается их разбросом.
Вопрос: реален ли сплошной контроль входного материала?
Для дорогих или связанных с безопасностью изделий это осуществимо, для дешёвых обычно невыгодно. Компромисс — выборочный контроль критических размеров плюс хранение образцов партии.
Вопрос: как понять, из-за чего упал выход годных — входного материала или оборудования?
Смена материала без смены параметров и смена параметров без смены материала — два прогона сравнения разделят причины. Это быстрее, чем читать журналы оборудования.
Вопрос: какой выход годных достижим для микродвигателей?
На сайте Jiuju указан выход годной продукции ≥99,5% — это формулировка уровня компании; для конкретной линии показатель обсуждается по условиям приёмки проекта.
Автоматическая сборка микродвигателей и прослеживаемость качества Jiuju Micro Motor Automatic Assembly and Traceability
Аксиальный двигатель привлекает внимание благодаря плоской конструкции и высокой удельной мощности, но серийное производство сдерживают сердечник статора, технология обмотки, установка магнитов и контроль зазора — нужно специальное автоматизированное решение.
Многополюсная архитектура даёт высокочастотную основную гармонику; при 10 000 об/мин основная частота достигает нескольких кГц. Традиционные IGBT имеют взлетающие потери переключения и сильный нагрев — именно МГц-возможность переключения SiC MOSFET делает их подходящей парой высокочастотным многополюсным осевым двигателям.
Многополюсная архитектура даёт высокочастотную основную гармонику; при 10 000 об/мин основная частота достигает нескольких кГц. Традиционные IGBT имеют взлетающие потери переключения и сильный нагрев — именно МГц-возможность переключения SiC MOSFET делает их подходящей парой высокочастотным многополюсным осевым двигателям.
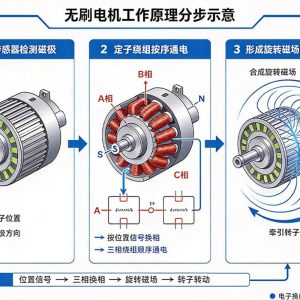
Бесщёточный двигатель постоянного тока состоит из обмотки статора, постоянных магнитов ротора, электронной коммутации и датчика положения; ключевые технологии производства — качество обмотки, точность установки магнитов и динамическая балансировка.
 Jiuju Automation






 Español
 Français
 Deutsch (Sie)
 हिन्दी