 จิ่วจูออโตเมชั่น

เบื้องหลังความก้าวหน้าของมอเตอร์ฟลักซ์ตามแนวแกน: กระบวนการผลิตจะฝ่าวงล้อมอย่างไร
523轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
อ่านเพิ่มเติม微型电机产线上,久巨把来料一致性排在良率原因的第一位,不是设备精度。原因很直接:微型件的公差要按相对值看。同样 0.1 mm 的偏差,放在直径 100 mm 的转子上是 0.1%,放在直径 10 mm 的转子上就是 1%——同一个绝对值,在微型件上是十倍的相对误差。
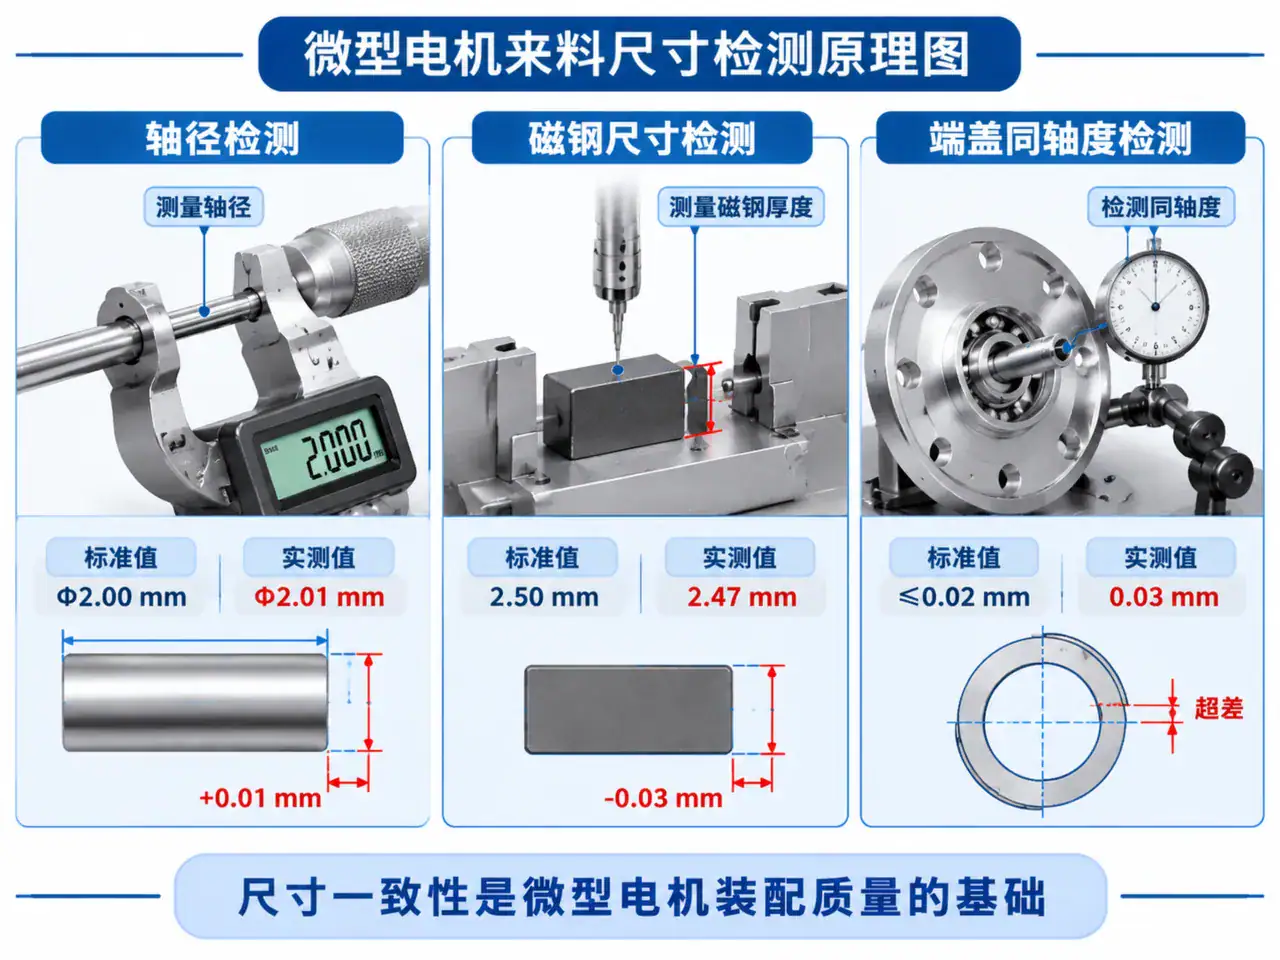
三个放大机制:一是公差相对值放大,如上;二是夹持变形,微型件刚性低,同样的夹持力在小件上产生的变形比例更大;三是视觉定位基准小,特征尺寸小,同样的像素误差对应的实际偏差更大。三者叠加,设备做得再准,来料一漂就全漂。
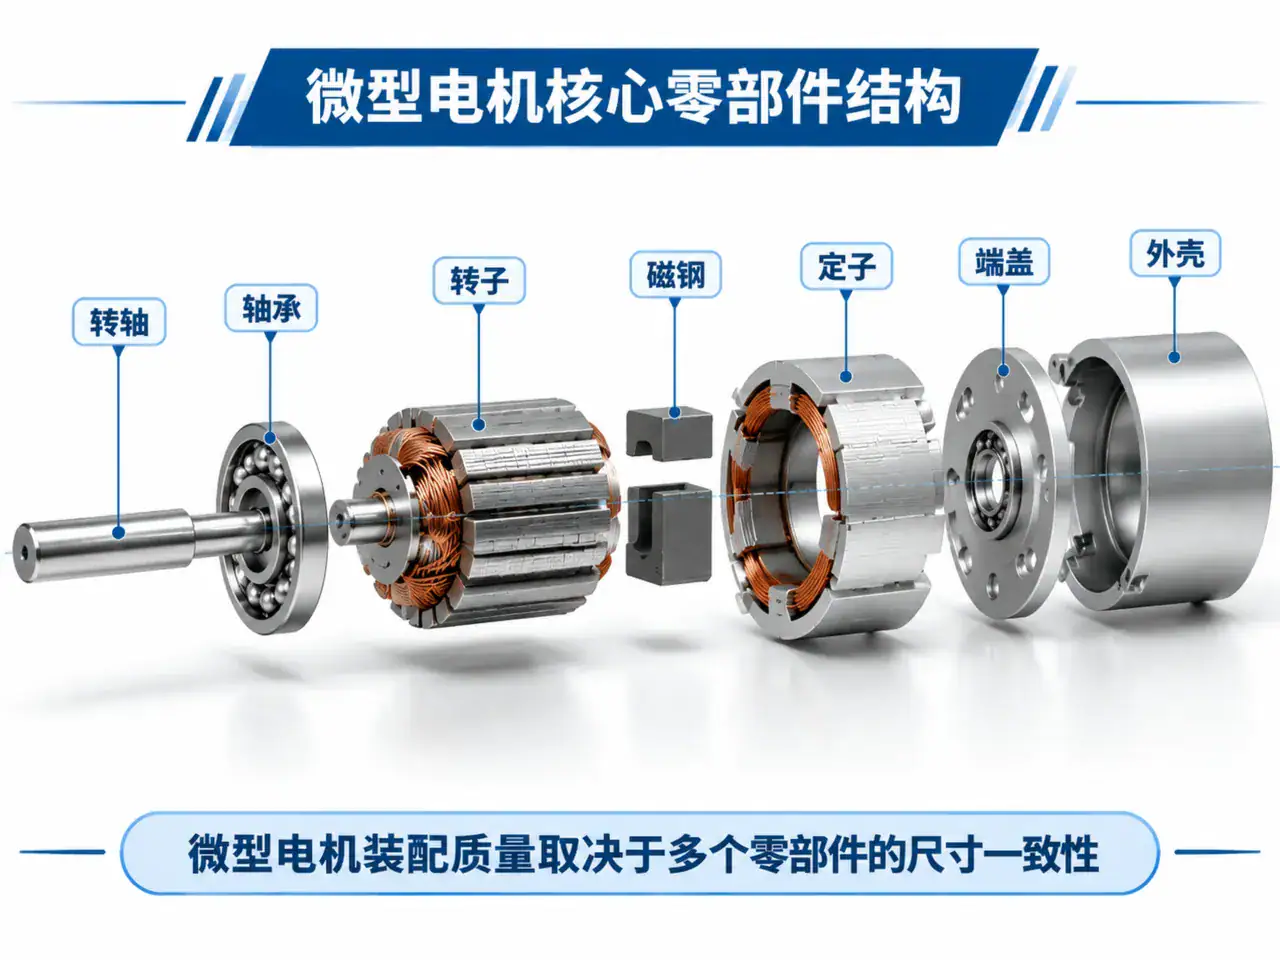
磁钢尺寸、轴径、端盖同轴度。磁钢尺寸影响插装间隙与胶层厚度;轴径影响轴承压装与转子动平衡;端盖同轴度影响气隙均匀度。这三项的共同点是——都在来料端,产线只能适应,不能修正。
其中端盖同轴度最容易被忽略,因为它不影响装配动作,只影响装完之后的气隙。装得进去、转得动,看上去一切正常,效率与噪音却在客户端才暴露。
还有一个隐性变量是环境。微型件的尺寸受温湿度影响的比例更大,同一批料在夏天与冬天的实测值会有差异。所以来料检验的环境条件要写进标准,不然前后两次检验的数据没法比。
三处能补:力控压装能吸收部分尺寸差异;视觉纠偏能补偿位置偏差;自适应参数能按批次调压装行程。补不了的是材料本身的性质差异,比如磁钢磁性能批次波动、塑料件的收缩率差异。这部分只能靠来料分选与供应商管控。
四件事:来料分选,把超差批次挡在线上;与供应商约定关键尺寸的 PPAP 与首件确认;批次留样,出问题时能回溯;把关键尺寸写进验收标准,而不是只写在图纸上。这四件事都不在设备采购清单里,但决定了设备能不能稳定跑。
这套判断适用于单件尺寸小、批量大的微型电机。中大功率电机同样存在来料问题,但公差相对值小,产线的补偿能力更强,优先级应排在其他因素之后。
问:来料问题是不是换个供应商就能解决?
换供应商能改一批,不能改系统。关键是把关键尺寸写进验收标准并做首件确认。
问:微型电机线的设备精度还要不要提高?
要,但顺序在后。来料不稳时提高设备精度,收益会被来料波动吃掉。
问:全检来料现实吗?
对高价值或安全相关的件可行,对低价件通常不经济。折中做法是关键尺寸抽检加批次留样。
问:怎么判断良率下降是来料还是设备?
换料不换参数、换参数不换料,两轮对照就能分开。这比看设备日志快。
问:微型电机的良率能到多少?
久巨官网口径为良品率 ≥99.5%,属公司级表述,具体到某条线要按项目验收条件谈。

相关设备:สายการผลิตอัตโนมัติสำหรับมอเตอร์ไร้แปรงถ่าน、เครื่องสำหรับแม่เหล็กเต็มกำลังของโรเตอร์มอเตอร์ไฟฟ้า、เครื่องทดสอบแม่เหล็กสำหรับโรเตอร์มอเตอร์ไฟฟ้า。
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
อ่านเพิ่มเติม
判断绕线张力稳不稳,久巨不看设定值,看三件事:同槽匝间电阻离散、张力曲线有没有台阶、下线后三相直流电阻不平衡度。
อ่านเพิ่มเติม
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
อ่านเพิ่มเติม
薄壁定子压装会先变形再回弹,回弹量算不准;热套靠壳体加热膨胀、冷却收缩抱紧,零件本身不受外力。久巨把热套排在浸漆固化之后、转子合装之前。
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt