การพันลวด ใส่แม่เหล็ก และตรวจวัดของมอเตอร์ฟลักซ์แกนเชื่อมกันอย่างไร จุดแข็งกระบวนการประกอบของจิวจู
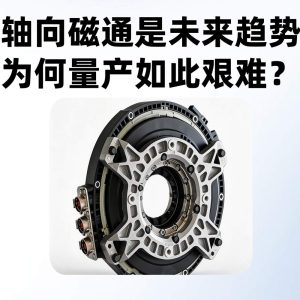
มอเตอร์แบบฟลักซ์แกน的结构与内转子电机不同:磁钢贴在盘面而不是插进槽里,线圈是扁平的而非绕在齿上,检测关心的是平面度与轴向气隙。所以绕线、插磁、检测三道工序不能各打各的,必须沿“平面精度”这一条主线串起来——线圈要平、盘面要平、贴完磁钢还要平。
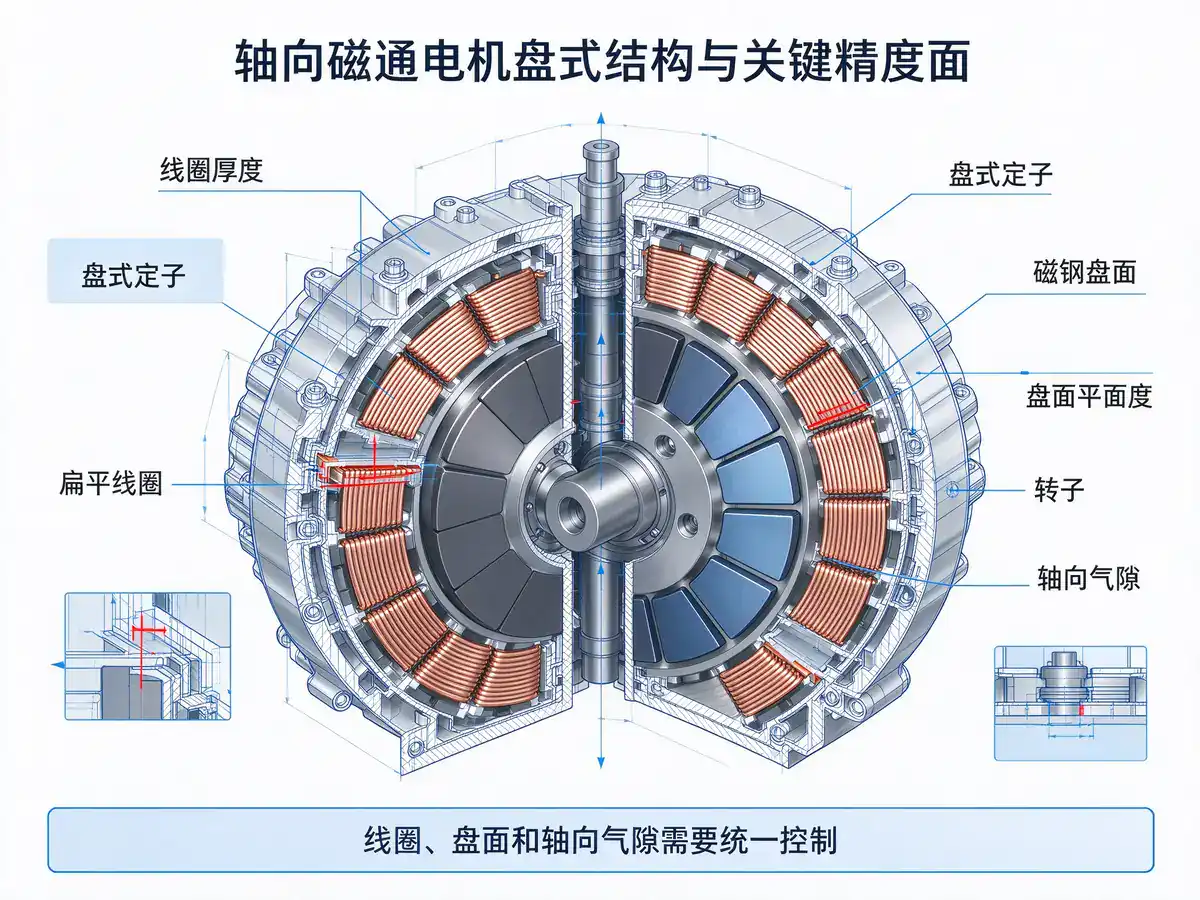 轴向磁通电机盘式结构与关键精度面AxialFluxMotorDiscStructureKeyAccuracySurfaces
分开做会出三类问题:绕线与成型分开,线圈在转运中回弹,扁平度损失,压装时要靠更大整形力,容易压伤漆膜;贴磁与充磁分开,要么先贴后整盘充磁、对线圈场型要求极高,要么先充后贴、磁钢互相排斥定位困难;检测放在最后,只能判合格与否,说不清偏差出在哪一道。
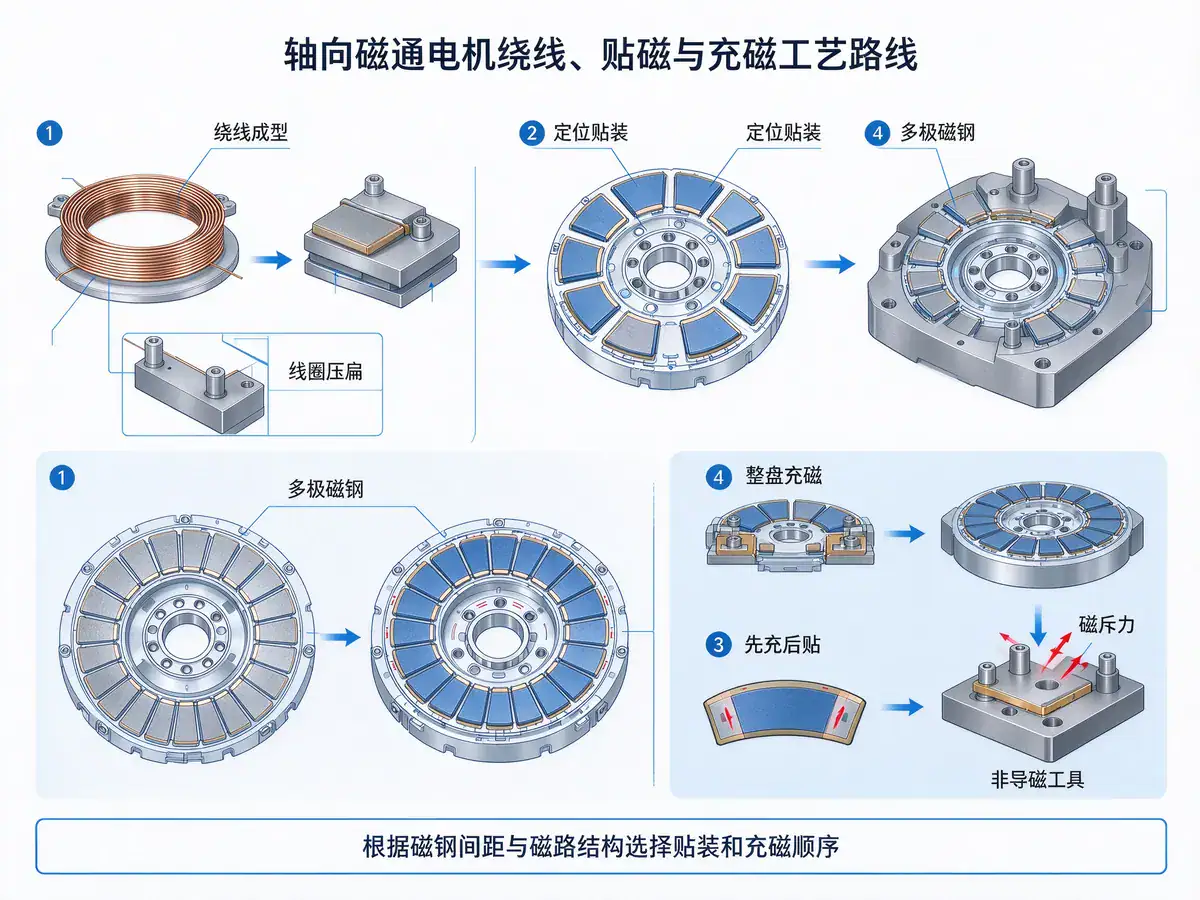 轴向磁通电机绕线贴磁充磁工艺路线AxialFluxMotorWindingBondingMagnetizingRoute
久巨的串联方式是:เครื่องม้วน在绕制完成后直接压扁定型,出料即为可用状态;贴装与充磁按结构选择路线,多极小间距结构常用“定位贴装+整盘充磁”,靠非导磁工装保证间距,大尺寸宽间距结构可先充后贴、靠工装抵抗磁斥力;检测设两个点,贴装后测位置度与平面度,充磁后测表磁分布与极性,两组数据合并就能判断偏差异是“贴偏”还是“充偏”。三道工序共用同一序列号,绕线参数、贴装坐标、充磁电压、表磁曲线归入一份档案。
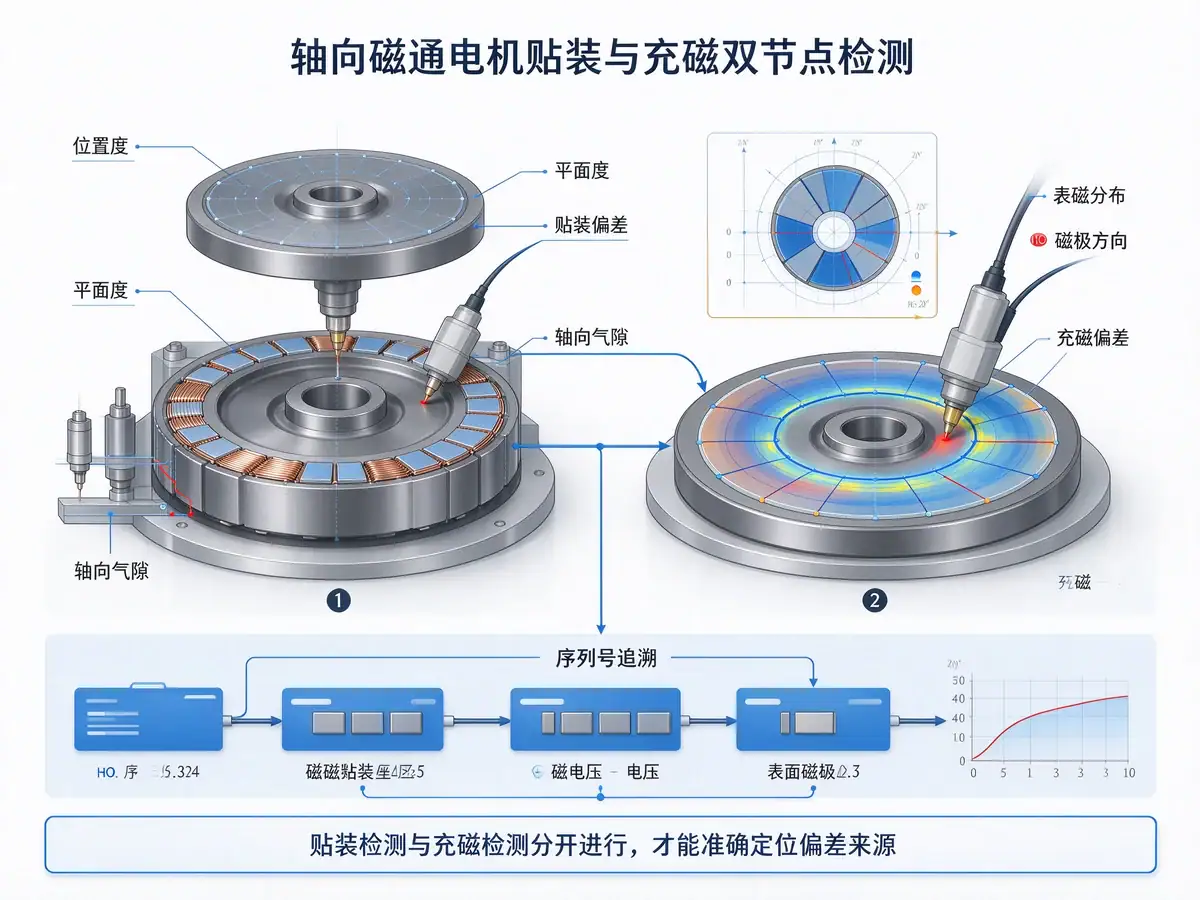 轴向磁通电机贴装与充磁双节点检测AxialFluxMotorBondingMagnetizingDualNodeInspection
优势落在三处:设备同源,接口与节拍一开始就对齐;工艺同源,充磁线圈可按磁路定制,电压覆盖2000V至4000V,支持径向、轴向、多极、斜极,磁场均匀性误差可控制在约1.5%;数据同源,检测结果直接回写工艺参数,调机从经验判断变成数据驱动。
คำถามที่มักถูกถามเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องยนต์
วิดีโอตัวอย่างกรณีศึกษาเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องยนต์
ข่าวจากอุตสาหกรรมมอเตอร์ไฟฟ้า
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
 จิ่วจูออโตเมชั่น





 Español
 Français
 Deutsch (Sie)
 हिन्दी