 Jiuju Automation

载重三轮车电机相线虚焊怎么查?久巨电动车电机装配线焊后检测
5载重三轮车电机长期大电流、重载爬坡,相线接头最容易发热;虚焊在外观上常常是焊上了但接触面积不足,跑一段时间才退锡断相。只能靠焊后电阻与拉力两道分辨。
Посмотреть полный текст因为高速段的振动主要由转子决定,而合装之后去重的位置就没有了。这类电机转速在十万转量级,转子一点点不平衡在高速下被放大成振动和噪音;合装后转子被定子包住,想去重只能拆开重来。所以平衡不是一道可选工序,而是这条线上少数几个一旦错过就没法补救的节点。

四个来源:铁芯叠压不均、绕组分布不均、磁钢粘接偏心、风叶与轴的配合偏差。前三项在转子段就已经定死,动平衡是把它们的一次综合结果修掉;第四项在装配时引入,所以风叶装好之后还要复测一次。
转子长径比大时,单面平衡只能修静不平衡,力偶不平衡留在里面,高速下表现为两端振动相位相反。双面平衡要在两个校正面上分别去重,两个面修完再复测,直到两个面的残余量都进窗口。
铣削去重精度高,但要去掉材料,会影响磁路;钻孔去重快,但孔位不当会改变磁通分布;加胶配重不破坏结构,但受温度限制。高速机型多用铣削,去重量小步逼近,一次切多了只能报废。进给量也要小,切深过大会让局部温升上来,磁钢粘接层跟着受热。去重量和切深都按转子编号存,回查时能定位到是哪一刀、切多深。

振动与噪音确认、气隙检查、超速试验。合装后不再做去重,只做判定,不合格的退回转子段。这条规矩要硬:一旦允许在合装后去重,整条线的精度基准就散了。也正因为如此,平衡机的工装要按转子型号配做,不能几个型号共用一套夹具,夹具偏心会直接算进不平衡量里。

本文不给平衡等级、残余不平衡量与转速数值,按产品规格与转子设计定。绕线见 Полностью автоматический намоточный станок,内转子磁钢装配见 内转子点胶插磁钢机,表磁检测见 Настольный магнитный детектор。如果转子是整体注塑结构(磁钢与转子一体成型),不平衡的主因转移到注塑偏心,平衡工序要提前到注塑件检验之后。
问:动平衡要在充磁前还是后做?
答:先在无磁状态做初平衡,充磁后再复测。充磁会改变磁钢的受力状态,个别件读数会变,所以初平衡的残余量要给复测留余量。
问:单面平衡什么情况下够用?
答:转子短、转速不高时够用。长径比大的高速转子,单面平衡一定会留下力偶不平衡。
问:平衡机的转速要和实际转速一致吗?
答:不必完全一致,但要覆盖刚性转子的判定区间。转速太低测不出高阶不平衡。
问:去重后需要重新测气隙吗?
答:需要。铣削会改变转子外圆局部尺寸,气隙均匀性要复核。
问:平衡合格但装上有异音,查什么?
答:查风叶配合与轴承预紧,再看定子磁场是否偏心。平衡只解决质量分布,解决不了配合与电磁。

载重三轮车电机长期大电流、重载爬坡,相线接头最容易发热;虚焊在外观上常常是焊上了但接触面积不足,跑一段时间才退锡断相。只能靠焊后电阻与拉力两道分辨。
Посмотреть полный текст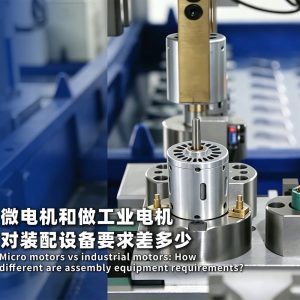
Современная автоматизированная линия сборки электродвигателей позволяет заменить значительное количество рабочей силы, а её производительность и стабильность качества значительно превосходят традиционные методы. В видеоролике рассказывается о проблемах ручной сборки и основных преимуществах автоматизированной линии.
Посмотреть полный текст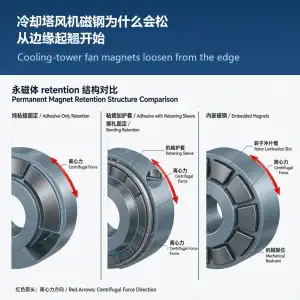
冷却塔风机常年高温高湿、连续运转,外转子磁钢贴在转子内壁靠胶加护套固定;胶层从边缘起翘后磁钢移位,气隙变、振动起,严重时扫膛。
Посмотреть полный текст
Компания «Jiuju Automation» поставляет автоматизированные производственные линии с сервомоторами, обеспечивающие точное совмещение ротора и статора, интеграцию энкодеров и тестирование на конечной стадии производства (EOL), которые широко применяются в сфере промышленной автоматизации и робототехники.
Посмотреть полный текст 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt