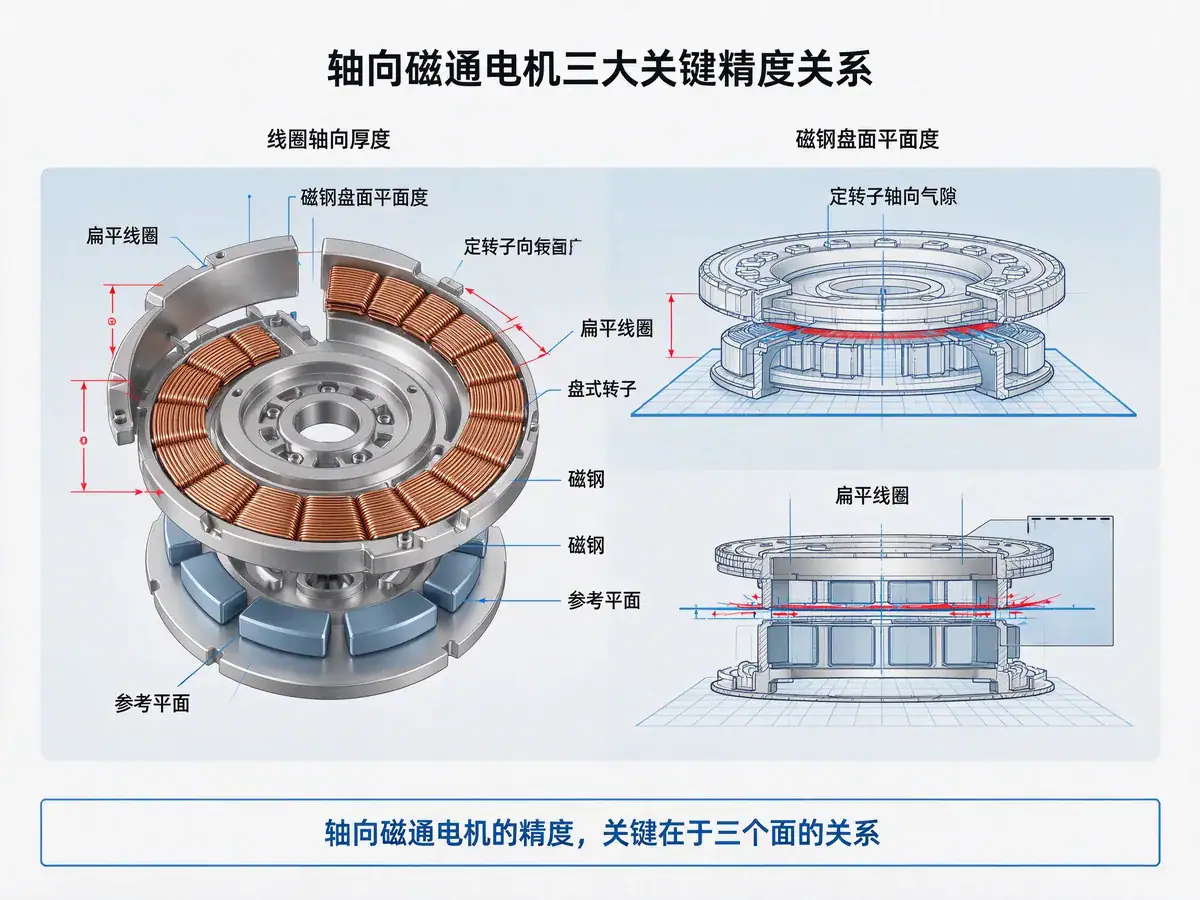
Говоря о точности таких двигателей, сначала нужно уточнить, что понимается под точностью. Ограничение обычно не в отдельном размере, а в соотношении трёх плоскостей: осевая толщина катушки,Магнитплоскостность диска и осевой зазор между статором и роторомВоздушный зазор. Все три параметра взаимосвязаны: превышение допуска по любому из них проявляется падением КПД или ростом вибрации.
Три ключевых соотношения точности аксиального двигателя Jiuju JIUJUAxialFluxMotorThreeKeyAccuracyRelationships
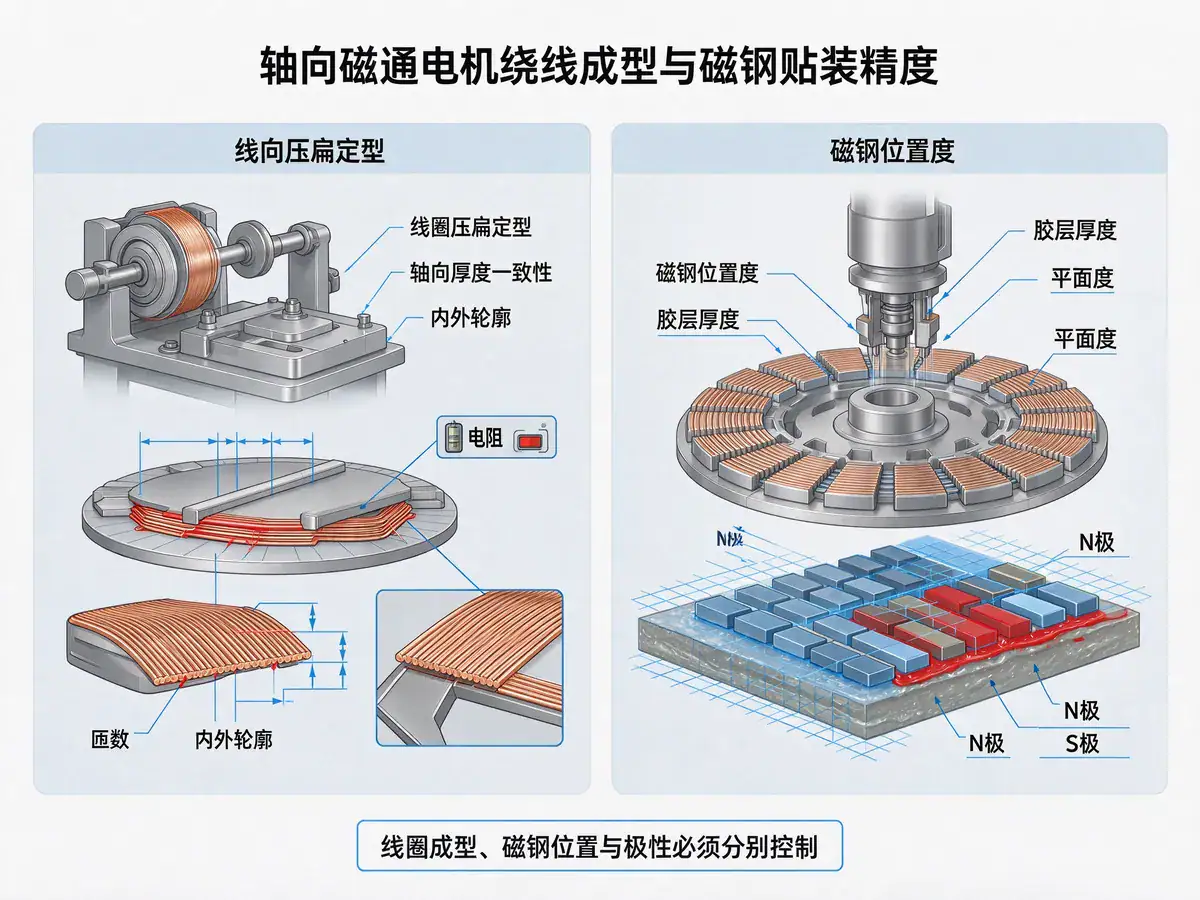
Намотка проволокиФормовку оценивают по трём признакам. Первый — стабильность осевой толщины катушки: дисковую катушку после намотки сплющивают и калибруют, и при большом отклонении толщины для запрессовки требуется большее усилие правки, которое легко повреждает эмаль. Второй — стабильность внутреннего и наружного контура: при неровном контуре после укладки на диск возникают локальные наложения или зазоры, что влияет на коэффициент заполнения паза и охлаждение. Третий — стабильность числа витков и сопротивления: при последовательно-параллельном соединении нескольких катушек отклонение сопротивления одной катушки вызывает неравномерное распределение тока и локальный перегрев. Установку магнитов также оценивают по трём признакам. Позиция определяет равномерность распределения пар полюсов: отклонение вызывает пульсацию момента и нескомпенсированное магнитное притяжение. Плоскостность определяет равномерность осевого зазора, и главный источник её нарушения — неравномерная толщина клеевого слоя. Полярность должна строго чередоваться: один перевёрнутый магнит эквивалентен локальному короткому замыканию магнитной цепи.
Точность намотки и формовки, а также приклейки магнитов в аксиальных двигателях Jiuju JIUJUAxialFluxMotorWindingFormingMagnetBondingAccuracy
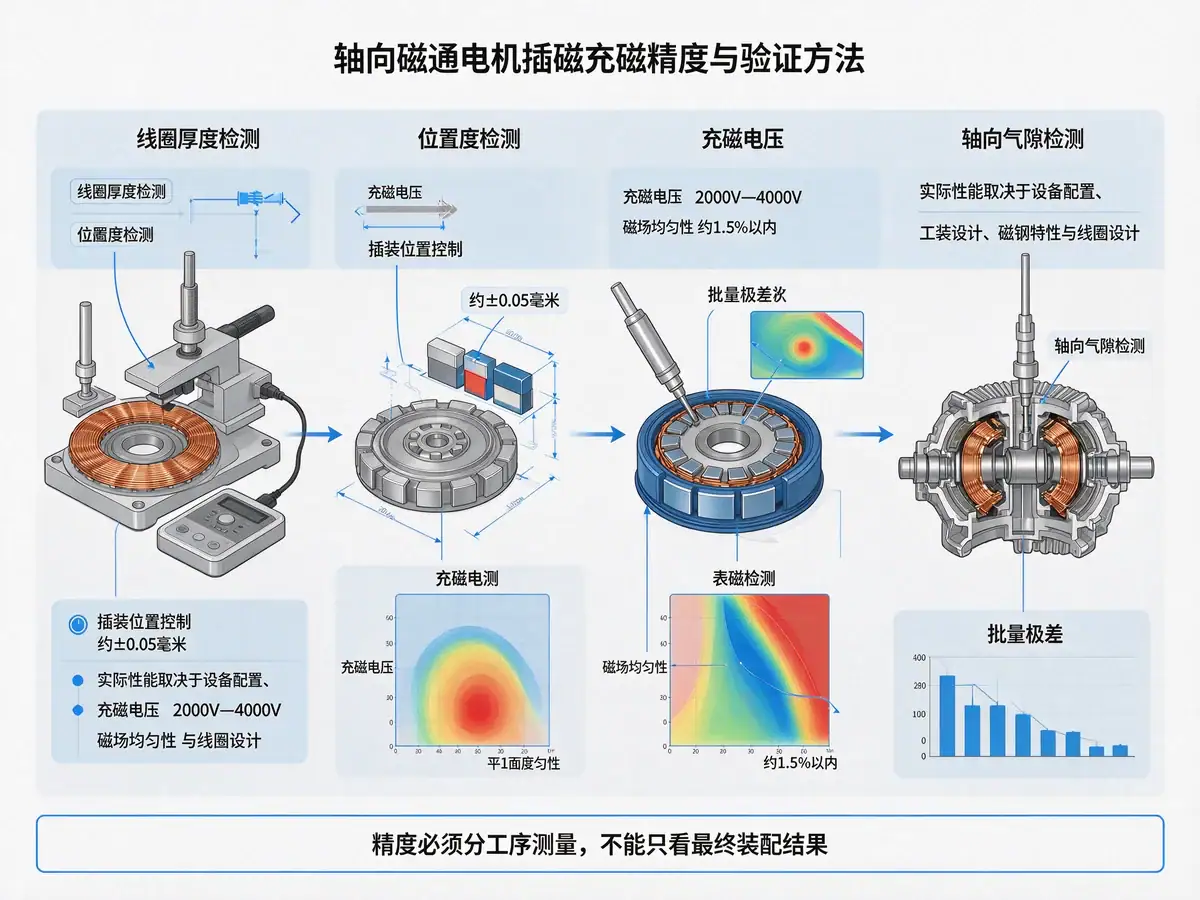
При текущей конфигурации позиционный контроль на постах установки Jiuju достигает порядка ±0,05 мм (в зависимости от модели и оснастки), чего достаточно для требований к положению магнитов у большинства дисковых двигателей. Намагничивающее оборудование работает с напряжением от 2000 до 4000 В, катушки изготавливаются под форму магнитной цепи и поддерживают радиальную, аксиальную, многополюсную и наклонную схемы; неравномерность магнитного поля составляет около 1,5 % и зависит от конструкции катушки и свойств магнитов. Плоскостность и воздушный зазор в большей степени определяются оснасткой и технологией склеивания — их обеспечивает сочетание дозированного нанесения клея, базовой плоскости при запрессовке и измерения после установки; одной точности оборудования здесь недостаточно. Метод проверки — заранее согласовать средства измерения и периодичность по этапам: при намотке измеряются толщина и сопротивление, при установке — положение и плоскостность, при намагничивании — распределение поверхностной индукции, при сборке узла — осевой зазор. На серийной стадии важнее смотреть на размах, а не только на среднее значение: отказы дисковых двигателей часто связаны с отклонением отдельных полюсов.
Точность установки магнитов и намагничивания аксиальных двигателей Jiuju и методы проверки JIUJUAxialFluxMotorMagnetInsertingMagnetizingAccuracyVerification
Часто задаваемые вопросы по автоматизации электродвигателей
Видео с примерами автоматизации электродвигателей
Новости электромоторной отрасли
К сожалению, для вас не найдено никакой информации
К сожалению, для вас не найдено никакой информации
К сожалению, для вас не найдено никакой информации
Аксиальный двигатель компактен и обладает высокой удельной мощностью, но сборка статора с ротором ограничена сильным магнитным притяжением, а равномерность зазора и позиционирование магнитов определяют однородность партии. В серии борьба идёт не за конструкцию, а за то, можно ли зафиксировать процесс сборки.
Многополюсная архитектура даёт высокочастотную основную гармонику; при 10 000 об/мин основная частота достигает нескольких кГц. Традиционные IGBT имеют взлетающие потери переключения и сильный нагрев — именно МГц-возможность переключения SiC MOSFET делает их подходящей парой высокочастотным многополюсным осевым двигателям.
Компания «Jiuju Automation» поставляет высокоточные линии автоматической сборки двигателей с осевым магнитным потоком, охватывающие такие этапы, как намотка статора, монтаж магнитных элементов, балансировка ротора и испытания готовой продукции. Эти линии предназначены для применения в сфере беспилотных летательных аппаратов, новых энергетических транспортных средств и промышленных приводов. Компания обладает более чем 256 патентами и сертификатом ISO 9001...
Компания «Jiuju Automation» поставляет высокоточные линии автоматической сборки двигателей с осевым магнитным потоком, охватывающие такие этапы, как намотка статора, монтаж магнитных элементов, балансировка ротора и испытания готовой продукции. Эти линии предназначены для применения в сфере беспилотных летательных аппаратов, новых энергетических транспортных средств и промышленных приводов. Компания обладает более чем 256 патентами и сертификатом ISO 9001...
 Jiuju Automation




 Español
 Français
 Deutsch (Sie)
 हिन्दी