谈这类电机的精度,先要说清“精度指什么”。它的瓶颈通常不在单个尺寸,而在三个面的关系:线圈的轴向厚度、磁钢盘面的平面度、定转子之间的轴向气隙。三者互相牵制,任何一项超差都会表现为效率下降或振动上升。
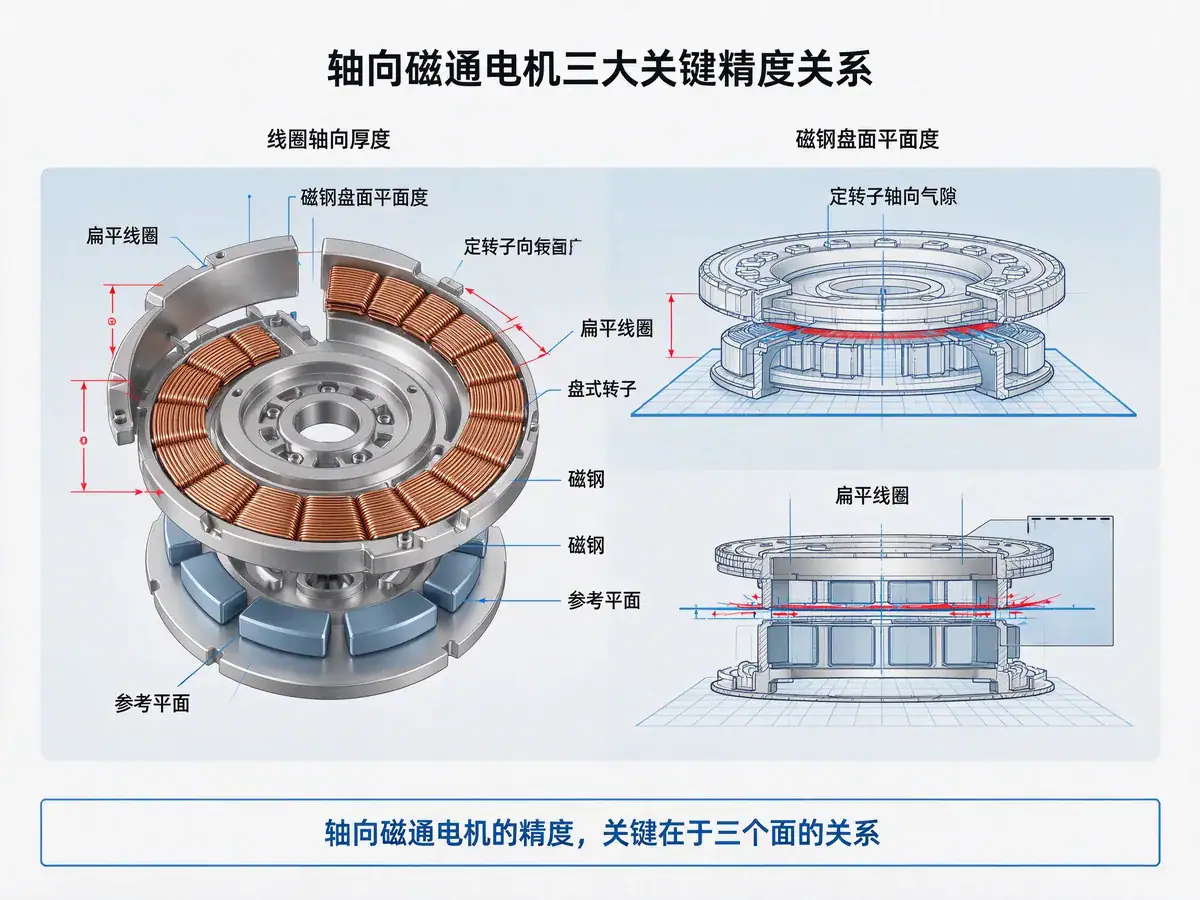 久巨轴向磁通电机三大关键精度关系JIUJUAxialFluxMotorThreeKeyAccuracyRelationships
การพัน成型看三点:线圈轴向厚度的一致性,盘式线圈绕完要压扁定型,厚度偏差大则压装需更大整形力,容易压伤漆膜;线圈内外轮廓的一致性,轮廓不齐排布到盘面后会出现局部重叠或间隙,影响槽满率与散热;匝数与电阻的一致性,多线圈串并联时单线圈电阻偏差会造成电流分配不均、局部温升偏高。插磁贴装也看三点:位置度决定极对分布是否均匀,偏差会造成转矩脉动与不平衡磁拉力;平面度决定轴向气隙是否一致,胶层厚度不均是首要来源;极性朝向必须交替,一片装反就相当于局部磁路短路。
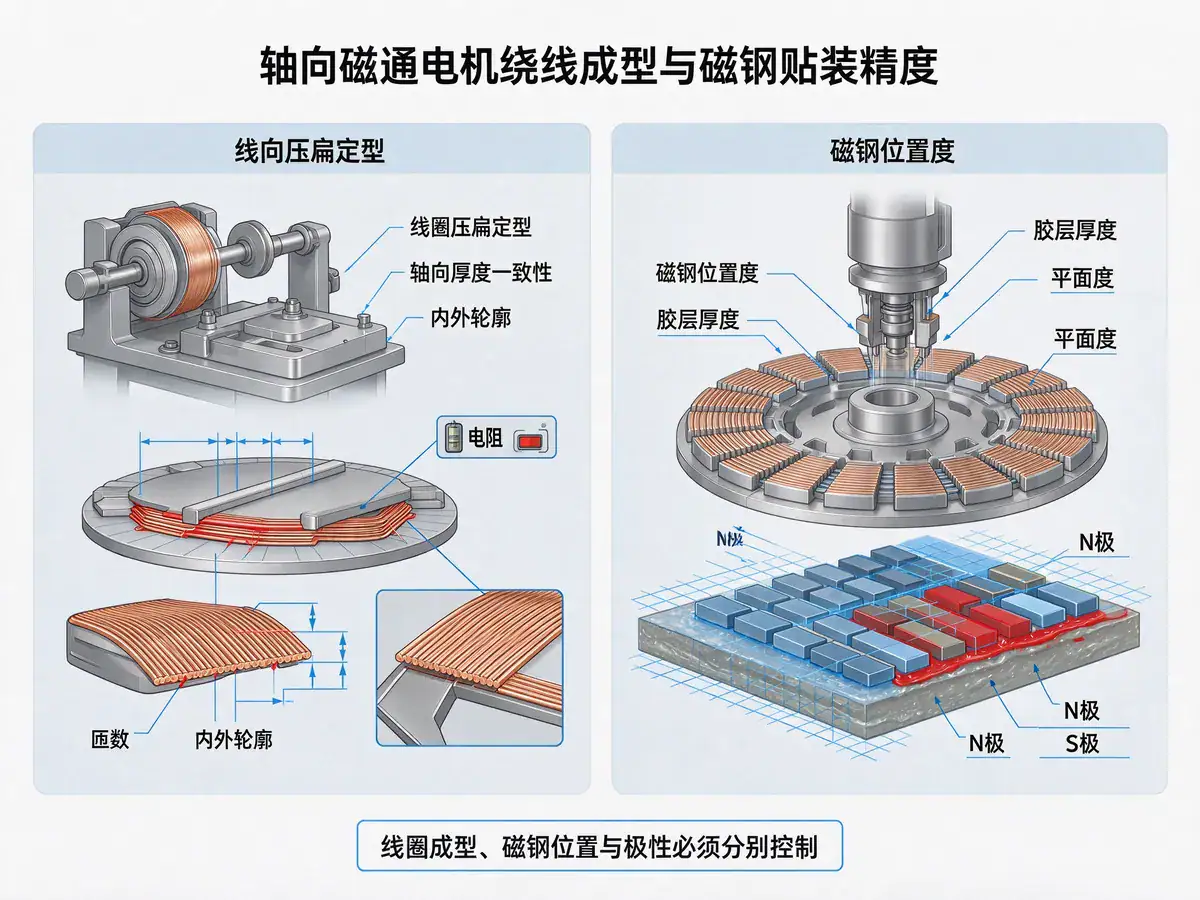 久巨轴向磁通电机绕线成型与磁钢贴装精度JIUJUAxialFluxMotorWindingFormingMagnetBondingAccuracy
按现有配置,久巨插装类工位的位置控制可达±0.05mm量级(以机型与工装为准),足以覆盖多数盘式电机的磁钢位置度要求;充磁设备电压覆盖2000V至4000V,线圈可按磁路形状定制,支持径向、轴向、多极、斜极,磁场均匀性误差约1.5%以内,具体取决于线圈设计与磁钢特性;平面度与气隙更多依赖工装与胶接工艺,靠“定量点胶+压装平面基准+贴后测量”的组合实现,单靠设备精度解决不了。验证方法是分环节约定量具与频次:绕线测厚度与电阻,贴装测位置度与平面度,充磁测表磁分布,合装测轴向气隙;批量阶段重点看极差而不只是平均值,盘式电机的失效往往来自个别极的偏差。
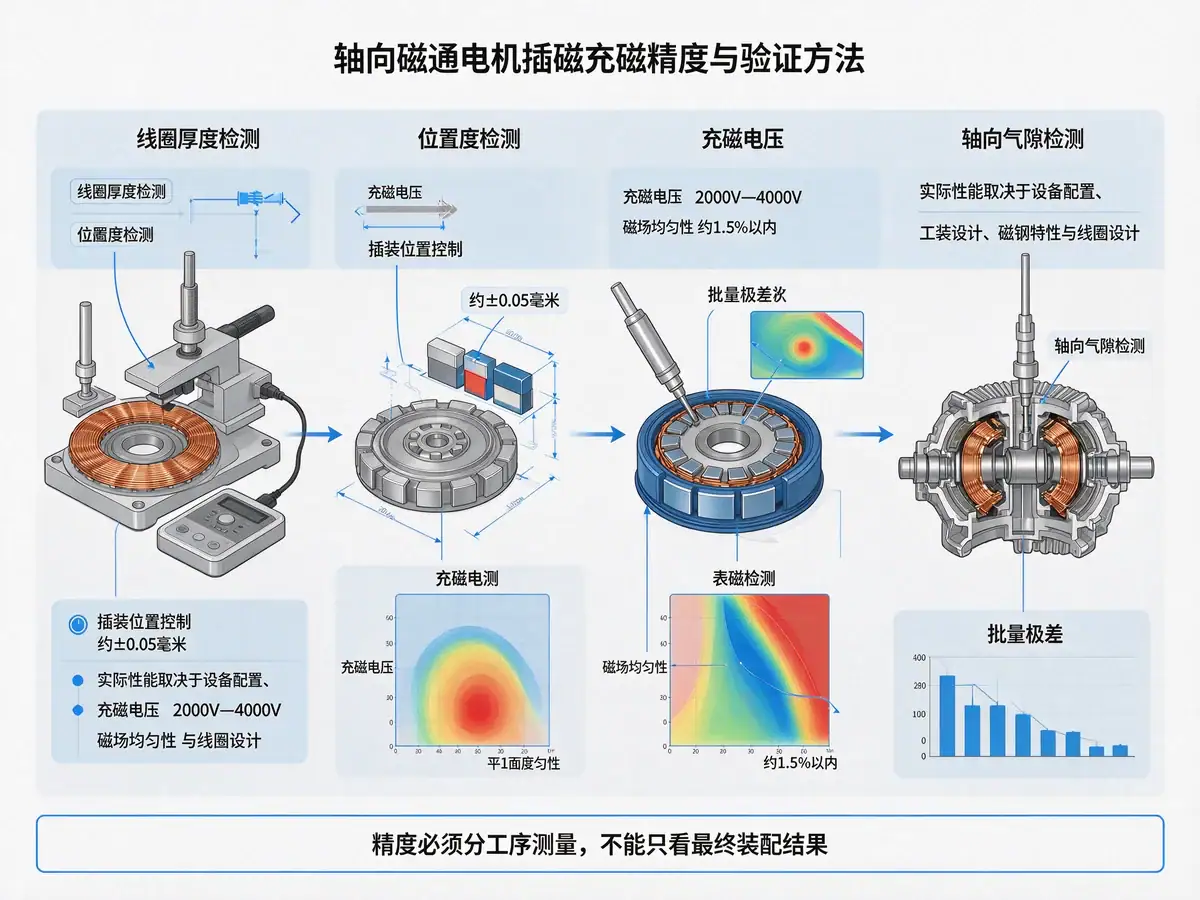 久巨轴向磁通电机插磁充磁精度与验证方法JIUJUAxialFluxMotorMagnetInsertingMagnetizingAccuracyVerification
คำถามที่มักถูกถามเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องยนต์
วิดีโอตัวอย่างกรณีศึกษาเกี่ยวกับระบบอัตโนมัติสำหรับเครื่องยนต์
ข่าวจากอุตสาหกรรมมอเตอร์ไฟฟ้า
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
ขออภัย เราไม่สามารถค้นหาข้อมูลของคุณได้
 จิ่วจูออโตเมชั่น




 Español
 Français
 Deutsch (Sie)
 हिन्दी