 จิ่วจูออโตเมชั่น

管状电机行星减速装反怎么防?久巨电动窗帘电机装配线防错位
57管状电机的行星减速段正装反装都能塞进去,装反后电机照样转、空载电流与噪音都正常,要到长期往复运行才出异响。所以防错靠工装物理限制,不靠人眼。
อ่านเพิ่มเติม因为清洁度是这条线上少数几个不能靠后道补救的指标之一。医疗设备的电机多用在小体积、低噪音、长寿命的场合,铁屑和纤维一旦进入轴承或气隙,装配完成后再清也清不出来,只能在过程中控,控不住就报废。

三个来源:来料带来的冲片毛刺与磁钢崩边,加工产生的车削屑与去重粉尘,装配过程产生的工装磨损屑与手套纤维。三个来源对应三道拦截——来料检查、工序间清洁、装配区环境控制。缺一道就漏,而且漏进去的东西往往在整机测试时才表现。
不是擦一下,而是定位置、定方法、定判定。工位配离子风与吸尘,关键件入线前做目视或显微检查,装配区保持正压并限制人员流动。判定用缺陷样板比对,不靠文字描述——写“无明显异物”,十个人有十种理解。
医疗客户要的是单件可追:哪批来料、哪台设备、哪次测试、谁操作的。条码在入线时绑定,每道关键工序回写数据。没有这套,出问题时只能整批召回,代价远高于建一套记录系统。记录不必求多,能追到批次与设备两项,已经覆盖大部分归因需求。

清洁与检查确实占时间,补的办法是并行工位、合理缓存、把清洁动作拆到设备里自动完成,不是压缩清洁时间。压清洁时间等于把风险推到客户端,出问题后的处理成本是省下来那点节拍的好几倍。工艺上更常见的做法是把吸尘、吹气做成随工装联动的动作,人只负责确认。另一条常被忽略的是来料包装——纸箱屑和泡沫碎是最常见的纤维来源,拆包区要和装配区分开。
本文不给洁净等级、颗粒限值与灭菌方式,这些按器械类别和适用法规定。电机段的绕线、磁钢与检测分别见 สายการผลิตอัตโนมัติสำหรับมอเตอร์ไร้แปรงถ่าน、เครื่องพันสายอัตโนมัติเต็มรูปแบบ 与 เครื่องตรวจจับสนามแม่เหล็กพื้นผิว。如果电机是外购件、只做整机装配,清洁度控制的责任界面要写进来料协议,否则现场只能被动筛选。

问:清洁度能不能靠最终清洗解决?
答:不能。轴承和已封闭的气隙洗不到,清洗还会把颗粒冲进更深处。清洁要在污染产生的那一步做。
问:手套会不会本身是污染源?
答:会。普通手套掉纤维,要用不掉屑的材质,并规定更换频次。这一条最容易漏,也最容易查。
问:追溯要记到什么颗粒度?
答:至少要能追到来料批次、设备编号、关键工序时间、测试结果。再细到操作人,看客户要求。
问:正压区需要多大?
答:覆盖关键装配工位即可,不必整条线。范围越大,维持成本越高,反而容易降级运行。
问:换型时清洁怎么做?
答:换型视同重新开局:工装、夹具、周转具全部清洁并记录,首件加严检查。

管状电机的行星减速段正装反装都能塞进去,装反后电机照样转、空载电流与噪音都正常,要到长期往复运行才出异响。所以防错靠工装物理限制,不靠人眼。
อ่านเพิ่มเติม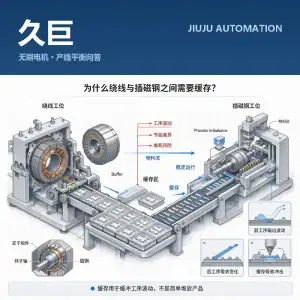
定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
อ่านเพิ่มเติม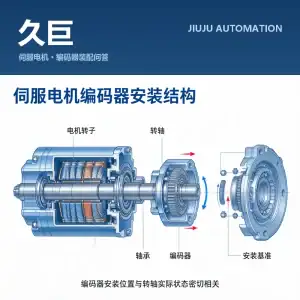
编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
อ่านเพิ่มเติม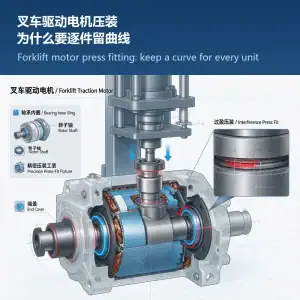
叉车驱动电机的轴承、转子、端盖都是过盈配合,压装力与位移曲线能当场看出压偏、压斜与压到异物,抽检只能看到已经装完的成品。所以这类线要逐件留曲线。
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt