 จิ่วจูออโตเมชั่น

ทำไมต้องมีบัฟเฟอร์ระหว่างการพันลวดกับการใส่แม่เหล็ก วิธีบาลานซ์สายการผลิตของจิวจู
363定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
อ่านเพิ่มเติม因为表贴磁钢靠胶,胶在湿热和热循环下会从边缘开始失粘。冷却塔风机常年高温高湿、连续运转,外转子结构的磁钢贴在转子内壁,靠胶粘加护套固定;胶层一旦起翘,磁钢移位,气隙变、振动起、效率掉,严重时扫膛。

纯粘接——成本低,适合温度稳定、转速低的场合;粘接加护套或绑扎——抗离心,适合中高速;内嵌槽——磁钢装进冲片槽里,抗离心最好,但漏磁增加、工艺复杂度上升。选哪种取决于转速与温度,不取决于成本。护套与磁钢之间要留间隙,压得太紧,热胀时反而把磁钢顶起。,选错了后期改结构比初期多花钱更贵。
从边缘和气泡开始。涂胶量不均、固化不完全、粘接面有油,都会在边缘形成起翘点,湿热环境把这个点放大成整片脱落。所以关键工序不是粘,是粘之前的表面处理和之后的固化曲线,这两步省了,胶再好也白搭。粘接面的清洁判定要用样板,不能写“目视无油”。
粘接后做推力或剪切抽检,做高低温循环后的复检;整机段做振动与气隙检测,任何一项异常都回粘接段查。只做初始推力测试不够——初始强度够、老化后掉得快的胶,恰恰是最危险的那一类。验证要按实际工况的温度区间做循环,不是做一次高低温就算完。循环次数按设计寿命折算,报告里写清循环剖面。

表贴结构通常先粘后充,避免带磁吸附铁屑污染粘接面;内嵌结构多先充后装,或装完整体充。放哪一步由工艺能力定,但有一条不变:充磁之后不能再做会产生铁屑的加工,否则屑全吸在磁钢上。

本文不给胶种、固化温度与转速限值,按设计与材料供应商数据定。外转子整线见 外转子点胶插磁钢机,整体充磁见 เครื่องแม่เหล็กแบบชิ้นเดียว,充磁后的表磁检测见 เครื่องตรวจจับสนามแม่เหล็กพื้นผิว。如果转子要做动平衡去重,去重位置必须避开磁钢与粘接边缘,否则去重本身就制造了起翘点。
问:磁钢松了会有什么征兆?
答:振动和噪音先起,再是电流波动、效率下降。等到扫膛就是整机报废,中间的过程往往只有几天。
问:能不能用卡簧代替护套?
答:局部可以,整圈防护还是护套或绑扎更稳。卡簧只挡轴向,挡不住径向离心。
问:胶的固化温度会不会影响磁钢?
答:先粘后充的工序里磁钢还没充磁,影响小;先充后粘的要确认固化温度低于磁钢工作温度上限。
问:内嵌结构就没有粘接问题吗?
答:没有粘接问题,但有槽形与漏磁问题,装配精度要求更高,成本也更高。
问:冷却塔环境有什么特别?
答:长期湿热加连续运转,胶的老化速度比一般工业环境快,验证要按湿热循环做,不能只做常温推力。
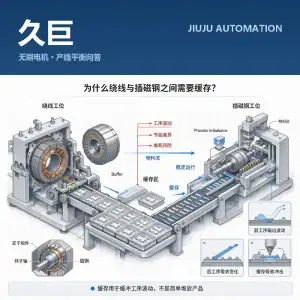
定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
อ่านเพิ่มเติม
直驱洗衣机电机没有皮带轮,气隙均匀性完全由定子、轴承座、转子杯三处止口决定。久巨把定心控制放在压装与合装段,合装后逐台测气隙。
อ่านเพิ่มเติม
โครงสร้างหลายขั้วให้ความถี่พื้นฐานสูง ที่รอบหมุนหลายหมื่นรอบความถี่พื้นฐานอาจสูงถึงหลายพันเฮิรตซ์ IGBT แบบดั้งเดิมมีค่าสูญเสียการสวิตช์พุ่งสูงและร้อนจัด ขณะที่ความสามารถสวิตช์ระดับเมกะเฮิรตซ์ของ MOSFET ซิลิคอนคาร์ไบด์ต่างหากที่เป็นคู่หูที่เหมาะสมกับมอเตอร์ฟลักซ์ตามแนวแกนหลายขั้วความถี่สูง
อ่านเพิ่มเติม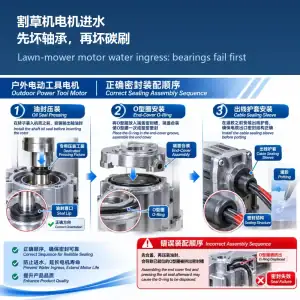
割草机、链锯这类工具进水后先坏轴承、再坏碳刷,进水路径集中在输出轴端与开关位置。密封件的压装顺序错一步,后一道必然破坏前一道。
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt