Magnetbestückungsanlagen für Elektromotoren: Wie lässt sich bei der gemischten Fertigung kleiner Losgrößen und vieler verschiedener Magnetarten ein schneller Umrüstvorgang realisieren?
Lange Umrüstzeiten bei der Produktion von Magnetstahldrahtmischungen sind ein Problem in der Magnetbestückungsabteilung; durch modulare Spannvorrichtungen und die Speicherung von Parametern lassen sich diese Zeiten erheblich verkürzen.
F: Wo liegt der größte Zeitverlust bei der gemischten Fertigung?
Es geht nicht um den Wechsel der Spannvorrichtung an sich, sondern um das Suchen des Programms, das Einstellen der Parameter und das Anfertigen von Probedrucken. Wir haben die Einsteckmagnet-Fertigungsabteilung eines Kunden in Dongguan analysiert: Die durchschnittliche Stillstandszeit bei einem Umrüsten betrug 47 Minuten, wobei der Wechsel der Spannvorrichtung nur 8 Minuten in Anspruch nahm. Die restlichen 39 Minuten wurden für die Anpassung der Einstecktiefe, der Positioniergeschwindigkeit und der Ausrichtung der Magnetstäbe aufgewendet. Der Grund dafür ist, dass die in den einzelnen Maschinen gespeicherten Programme chaotisch benannt sind und die Bediener sie aus Erfahrung eingeben.
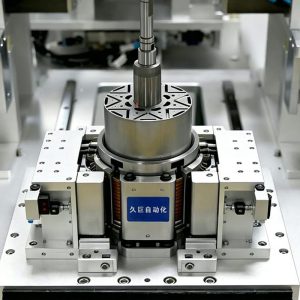
Fertige Produkte mit eingelassenen Magneten
F: Mit welchen Schritten sollte man bei einem schnellen Umrüsten beginnen?
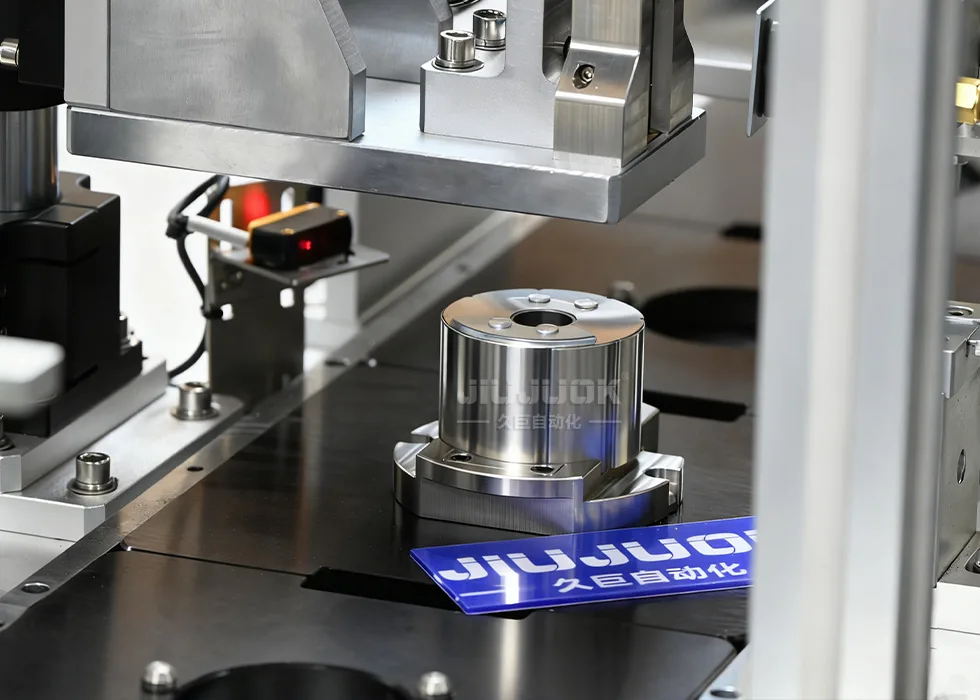
Im ersten Schritt wurde die Spannvorrichtung als Schnellwechselsystem mit pneumatischer Verriegelung oder Positionierstiften ausgelegt, mit dem Ziel, den Wechsel der Spannvorrichtung auf unter 3 Minuten zu verkürzen; im zweiten Schritt wurde in der SPS eine Produktrezepturbibliothek eingerichtet, in der die Länge der Magnetstifte, die Einstecktiefe und die Einsteckgeschwindigkeit nach Modell benannt und gespeichert wurden, sodass sie nach dem Abruf automatisch geladen werden; Dritter Schritt: Richten Sie eine obligatorische Erststückprüfung ein, bei der der Automatikbetrieb erst nach 10 einwandfreien Teilen freigegeben wird. Nach der Umsetzung von SMED konnten die Umrüstzeiten bei diesem Kunden von 47 Minuten auf 15 Minuten gesenkt werden.
Ausrüstung für Wasserpumpenmotorenrotoren Water Pump Motor Rotor Equipment
F: Wie lassen sich Fehler bei der gemischten Fertigung verschiedener Produktarten vermeiden?
Am Einlauf des Materialbehälters wird eine visuelle Erkennung eingesetzt, um zu überprüfen, ob die Abmessungen der Magnetstücke mit der aktuellen Rezeptur übereinstimmen; vor der Bestückungsstation wird eine optoelektronische Prüfung hinzugefügt, um die Polausrichtung der Magnetstücke zu bestätigen. Wir hatten bereits einmal den Fall, dass sich N42- und N48-Magnete vermischt hatten; durch die visuelle Sortierung konnten 12 falsch gelagerte Magnete aussortiert werden. Außerdem empfehlen wir, ähnliche Typen zeitlich versetzt in die Produktion einzuplanen und bei Magneten mit geringen Unterschieden in Farbe oder Höhe nicht direkt aufeinanderfolgend den Typ zu wechseln, um den Bedienern Zeit für die Überprüfung zu geben.
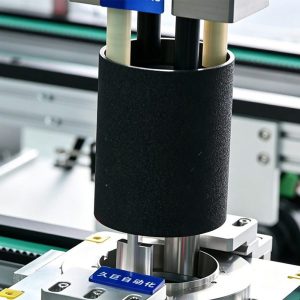
Magnet-Einpressmaschine für Antriebsmotoren mit neuen Energien (New Energy Drive Motor Magnet Inserting Machine)
Angesichts der Anforderungen der Low-Altitude-Economy und des Bedarfs an Antriebssystemen für Drohnen hat Jiuju Automation eine automatisierte Produktionslinie für Drohnenmotoren auf den Markt gebracht, die das Schub-Gewichts-Verhältnis und die Konsistenz verbessert und Drohnen-OEMs dabei unterstützt, die Kosten in der Serienfertigung zu senken.
Jiuju Automation entwickelt Maschinen zum Einsetzen von Magneten, die für die Montage von integrierten Permanentmagnet-Rotoren (IPM) und oberflächenmontierten Magneten eingesetzt werden und präzise Polabstände sowie eine hohe Produktionsleistung gewährleisten.
Jiuju Automation vereint Prozesse wie Wickeln, Magneteinsetzen, Magnetisieren, Auswuchten und Prüfen und bietet Komplettlösungen für die automatische Motormontage an, um Kunden dabei zu unterstützen, eine stabile Produktion und Effizienzsteigerungen zu erzielen – gestützt auf mehr als 256 Patente und das Qualitätsmanagementsystem nach ISO 9001.
 Jiuju Automation




 Spanish
 French
 Hindi