 久巨自动化
电机插磁设备:磁钢插入后磁场均匀性检测标准是什么?—久巨电机自动装配线
526久巨自动化针对低空经济与无人机动力需求,推出无人机电机自动化生产线,提升推重比与一致性,助力无人机 OEM 实现量产降本。
查看全文磁钢混线生产换型时间长是插磁车间痛点,模块化夹具与参数记忆可大幅压缩。
不是换夹具本身,而是找程序、调参数、试打样。我们统计过东莞一家客户的插磁车间,换型平均停机47分钟,其中夹具更换只占8分钟,剩下39分钟都在调插入深度、定位速度和磁钢方向。原因是每台设备存储的程序命名混乱,操作工凭经验输入。

第一步把夹具做成快换结构,用气动锁紧或定位销,目标是把夹具更换压到3分钟以内;第二步在PLC里建立产品配方库,把磁钢长度、插入深度、推入速度按型号命名保存,调取后自动加载;第三步设置首件强制确认,连续10件OK才释放自动运行。实施SMED后,这家客户换型时间从47分钟降到15分钟。
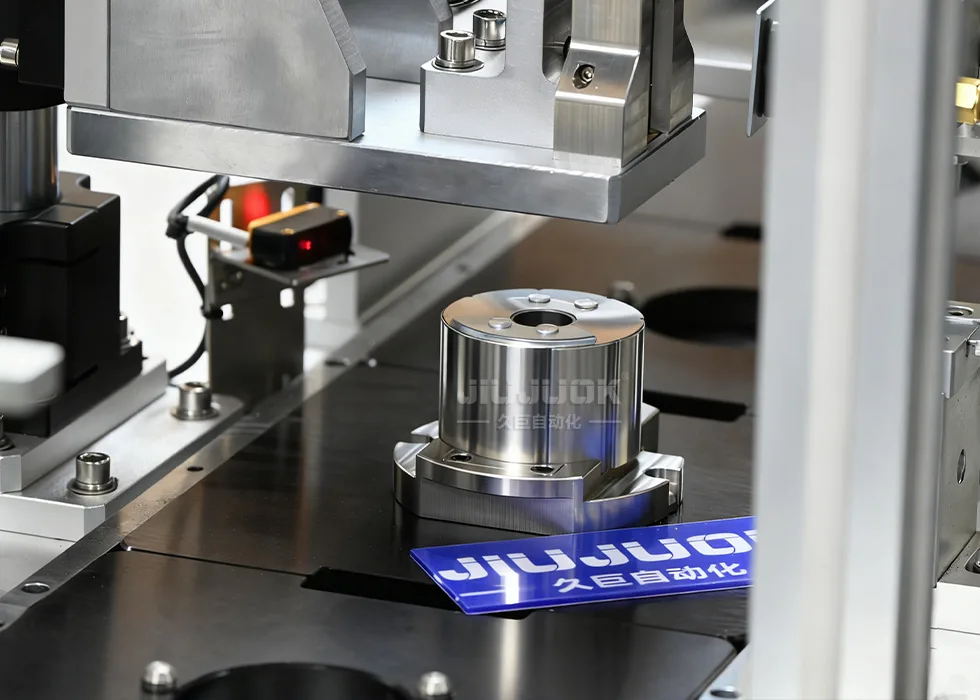
在料仓入口加视觉识别,比对磁钢尺寸和当前配方是否一致;插装工位前增加光电检测,确认磁钢极向。我们曾经遇到一批N42和N48混料的情况,视觉分选后拦截了12片错料。另外建议把相似型号错开排产,颜色或高度差异小的磁钢不要连续换型,给操作工留出核对时间。

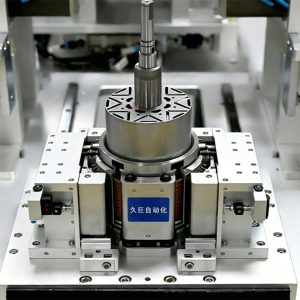
久巨自动化针对低空经济与无人机动力需求,推出无人机电机自动化生产线,提升推重比与一致性,助力无人机 OEM 实现量产降本。
查看全文


久巨自动化为新能源汽车提供驱动电机自动化装配解决方案,集成绕线、插磁、充磁、测试等关键工序,确保高效率、高一致性及全程可追溯。
查看全文 Chinese Chinese
 English
 Spanish
 French
 German
 Arabic
 Russian
 Hindi
 Korean
 Thai
 Vietnamese