 Jiuju Automation

Wickeln, Magnetfügen und Prüfen bei Axialflussmotoren verbinden: Wo Jiujus Montageprozess punktet
122轴向磁通电机的绕线、贴磁与检测要沿平面精度串成一线,两节点检测才能分清贴偏还是充偏。
Vollständigen Text anzeigenMotor mit axialem Magnetfluss凭借高功率密度、扁平化的结构优势,在新能源汽车、航空航天等领域备受关注。其转子多采用盘面式插磁结构,磁钢排布与装配精度要求极高,量产过程中容易出现各类工艺问题。今天久巨就为大家科普,轴向磁通电机转子插磁工艺的常见问题,以及对应的解决方案。
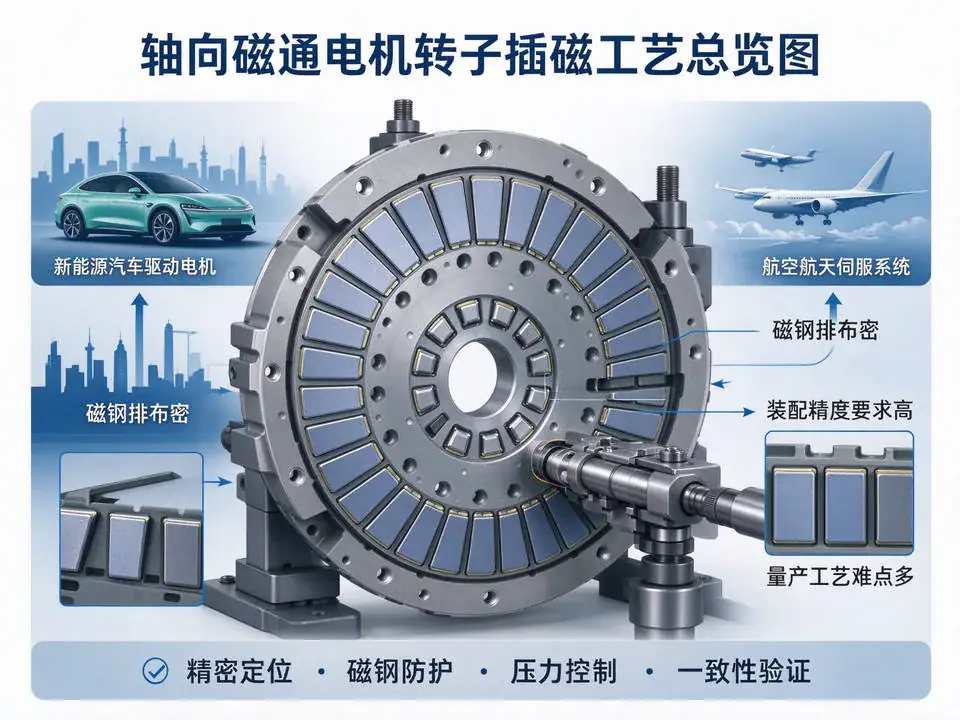
第一个常见问题:磁钢极性排布错误。轴向磁通电机转子磁钢通常呈环形交替排布,一旦某一片极性装反,会导致电机扭矩大幅下降、振动噪音超标。人工插磁时,因磁钢数量多、排布密,极易出现极性错装。 解决方案:采用视觉极性检测 + 自动化插磁的方案,上料阶段逐一检测磁钢极性,极性不合格的磁钢自动剔除;插磁过程中再次进行极性校验,确保每一片磁钢按设定极性精准装入槽位。久巨轴向磁通电机插磁工位配备双道极性检测机制,从进料到装配全流程校验,彻底杜绝极性装反问题。
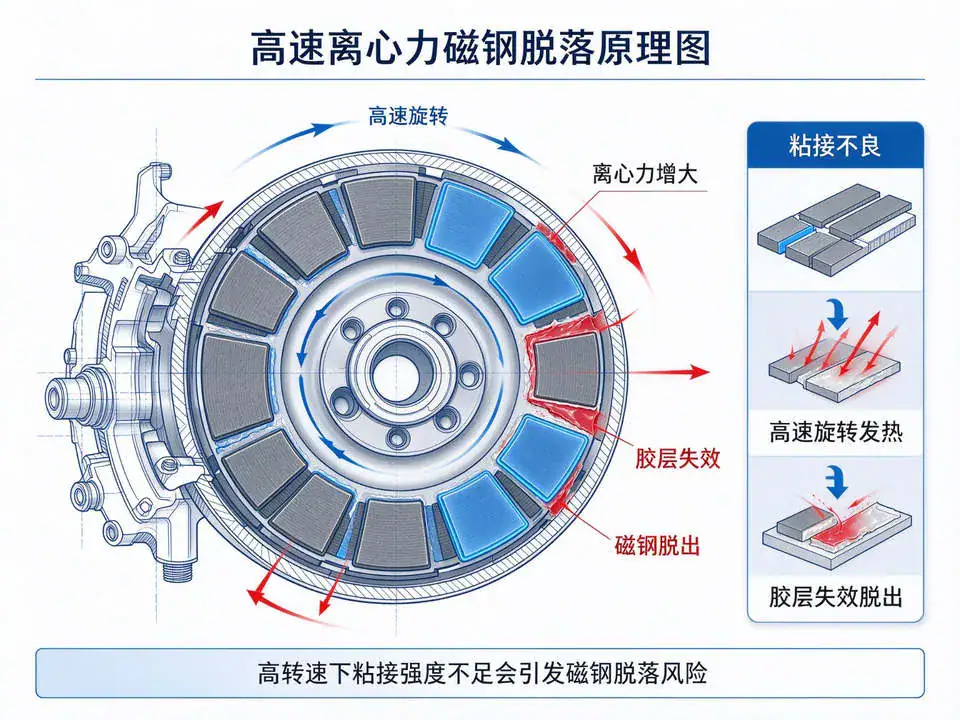
第二个常见问题:磁钢粘接强度不足,高速运行下脱落。轴向磁通电机转速高,磁钢承受的离心力大,若粘接胶量不足、胶层分布不均,长期运行存在磁钢脱落的重大风险。 解决方案:采用精准定量点胶 + 均匀压合的工艺。首先通过高精度点胶系统在磁钢安装槽内均匀涂胶,保证胶量充足且不溢胶;磁钢装入后采用平面压合工装对所有磁钢同步保压,确保每片磁钢粘接面充分接触胶水,粘接强度一致。久巨方案支持根据磁钢尺寸定制点胶路径,压合压力与保压时间参数化设置,同时可配套离心力测试验证粘接可靠性。
第三个常见问题:磁钢安装后顶面高低不平,影响气隙均匀度。轴向磁通电机的气隙为轴向分布,磁钢顶面的平面度直接决定气隙大小,若磁钢高低差过大,会造成气隙不均,降低电机性能。 解决方案:插磁工位设置高度检测与校平机构,磁钢压装后采用激光位移传感器逐一检测磁钢顶面高度,识别高度超差的磁钢并自动校准;同时在转子加工阶段严格管控槽深一致性,从零件源头降低高度偏差。久巨插磁方案集成高度检测功能,检测数据实时记录,高度超差产品自动报警,保障转子磁钢顶面平面度达标。
第四个常见问题:充磁后磁钢相互吸附,上料插磁困难。磁钢充磁后带强磁,上料过程中容易相互吸附、错位,影响插磁效率与精度。 解决方案:采用分料机构 + 防磁工装设计,通过专用分料装置将充磁后的磁钢逐一分离,配合非磁性材质的输送与装配工装,削弱磁钢间的相互干扰。也可根据产品需求采用 “先插磁后充磁” 的工艺路线,彻底规避磁性对装配的影响。久巨可根据客户工艺偏好定制两种路线的插磁方案,均能实现稳定高效生产。
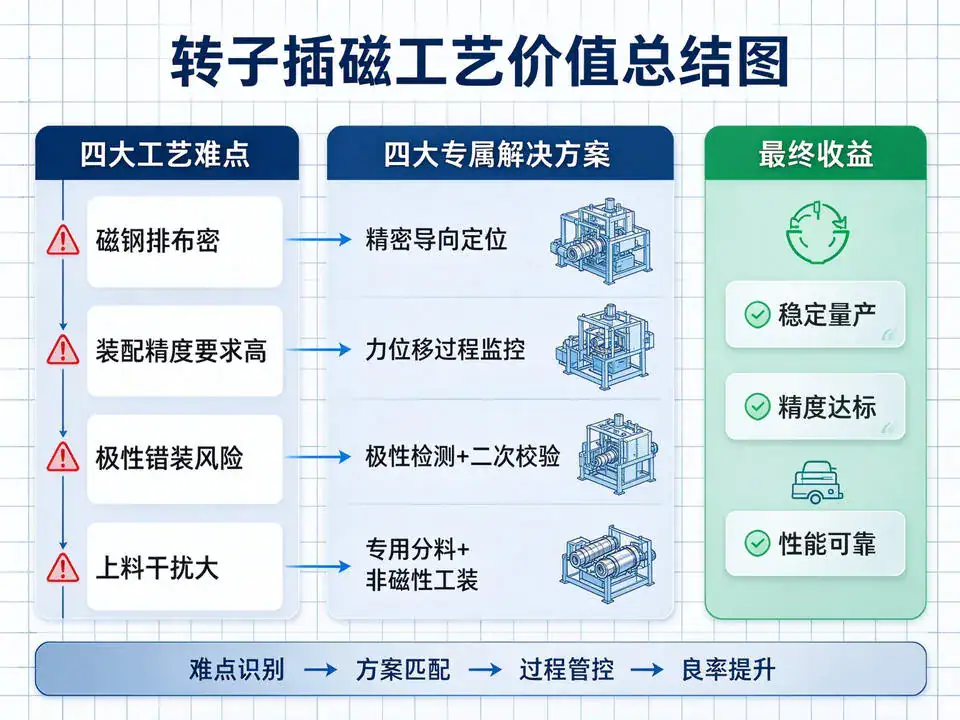
综上,轴向磁通电机转子插磁工艺虽难点较多,但通过针对性的设备与工艺设计均可有效解决。久巨深耕新型电机装配领域,可提供轴向磁通电机从转子插磁到整机组装的全流程自动化方案。
轴向磁通电机的绕线、贴磁与检测要沿平面精度串成一线,两节点检测才能分清贴偏还是充偏。
Vollständigen Text anzeigen
Die mehrpolige Bauweise erzeugt eine hohe Grundfrequenz; bei Zehntausenden Umdrehungen kann die Grundfrequenz mehrere Tausend Hertz erreichen. Herkömmliche IGBTs verzeichnen sprunghaft steigende Schaltverluste und starke Erwärmung. Erst die Schaltfähigkeit im Megahertz-Bereich von Siliziumkarbid-MOSFETs ist der passende Partner für hochfrequente mehrpolige Axialflussmotoren.
Vollständigen Text anzeigen
Axialmagnetische Motoren weisen zwar erhebliche Leistungsvorteile auf, doch für die Massenfertigung müssen drei Hürden überwunden werden: die Genauigkeit des Luftspalts, das Wärmemanagement und die Kostenkonsistenz. In diesem Artikel werden die Ursachen und Lösungsansätze für jede dieser Hürden analysiert.
Vollständigen Text anzeigen
Robotergelenke erfordern ein hohes Drehmoment, eine kompakte Bauweise und ein geringes Gewicht; dabei bieten Axialflussmotoren in Situationen mit begrenztem axialem Platz einzigartige Vorteile. Der Artikel analysiert ihre Eignung und die damit verbundenen Herausforderungen.
Vollständigen Text anzeigen 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt