La falta de conformidad en la resistencia dieléctrica entre espiras es un defecto habitual tras el bobinado; la comprobación del alambre esmaltado, la tensión y el molde permite localizar rápidamente la causa.
P: ¿Qué suele indicar una forma de onda anómala en la prueba de resistencia entre espiras?
Si la forma de onda presenta una atenuación o oscilación evidente, ello indica que existe un cortocircuito entre espiras o un punto débil en el aislamiento dentro del devanado. Las causas más comunes se pueden clasificar en tres categorías: la presencia de poros o protuberancias en el propio hilo esmaltado; una tensión de bobinado excesiva que raya la capa de esmalte; o los bordes afilados del molde que rasgan el revestimiento del hilo. En nuestra línea de producción, la tasa de defectos de un lote de productos con un diámetro de hilo de 0,18 mm aumentó repentinamente hasta el 3,51 TP3T; finalmente, se determinó que el desgaste de las ruedas tensoras provocaba fluctuaciones de tensión superiores a ±151 TP3T.
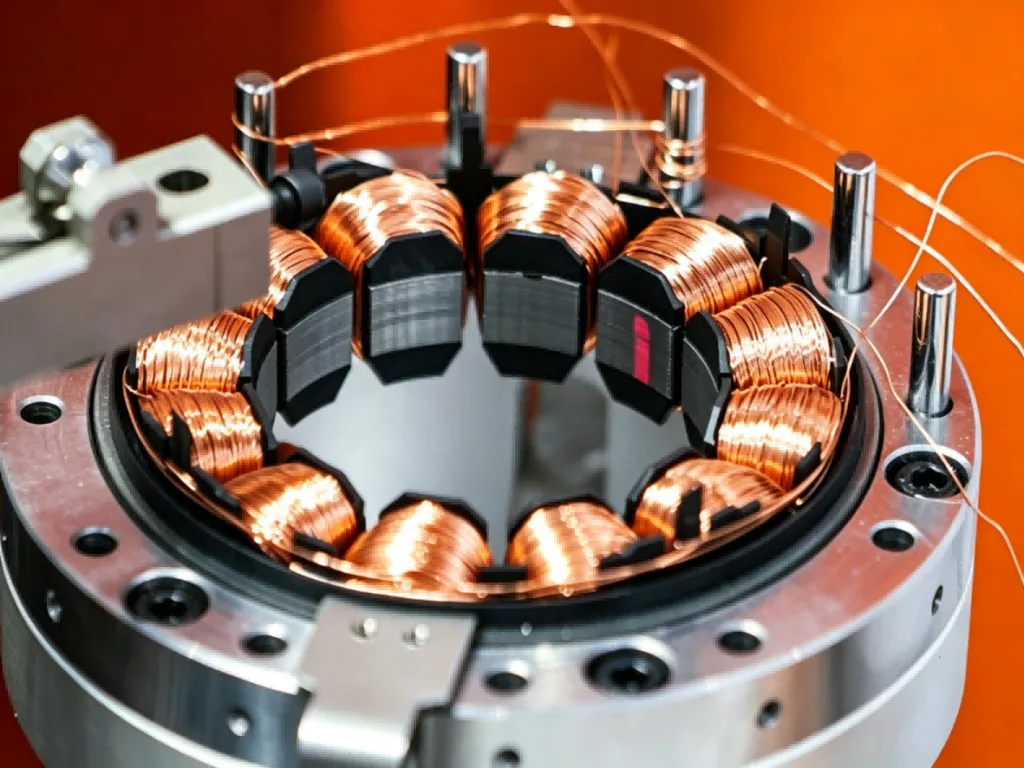
Bobinado de precisión (Precision Winding)
P: A la hora de realizar una inspección, ¿hay que comprobar primero los cables o primero los equipos?
En primer lugar, se comprueba el material recibido. Se realiza en el laboratorio una prueba de poros y una prueba de continuidad de la película de barniz con el mismo carrete de hilo esmaltado; si el número de poros supera los 3 cada 5 metros, se da prioridad al cambio de material. Una vez que el material haya superado la comprobación, se revisa el equipo: si el valor de ajuste del tensor supera el 30% de la resistencia a la rotura del hilo esmaltado, si las ruedas de paso y las agujas guía presentan rebabas, y si el recorrido del hilo es fluido. En cuanto a los moldes, se recomienda que el chaflán de las ranuras sea de R0,3 o superior.
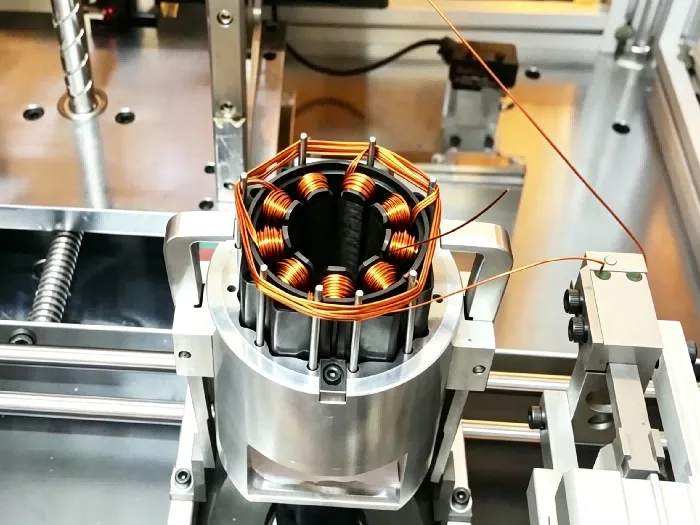
Equipos de bobinado (Winding Equipment)
P: ¿Cómo se deben configurar los parámetros de prueba para evitar errores de interpretación?
La tensión de pulso se ajusta entre 2 y 3 veces la tensión nominal del motor, y el flanco ascendente se mantiene por debajo de 1 μs, lo que hace que la forma de onda sea más sensible a los cortocircuitos leves. Al mismo tiempo, se debe crear una memoria de formas de onda estándar, utilizando la forma de onda aceptada de la primera pieza como plantilla, y comparando automáticamente el grado de similitud de cada una de las siguientes piezas. Por lo general, fijamos el umbral de similitud en 851 TP3T; por debajo de 801 TP3T se considera directamente «NG», mientras que entre 801 TP3T y 851 TP3T se realiza una revisión manual para evitar que las pequeñas diferencias en los devanados normales se interpreten erróneamente como defectuosos.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
 Automatización Jiuju




 French
 German
 Hindi