Bobinadora de motores: ¿qué método ahorra más cable en los motores de copa hueca, el bobinado con agujas o el bobinado con horquilla voladora? — Línea de montaje automático de motores de Jiuju
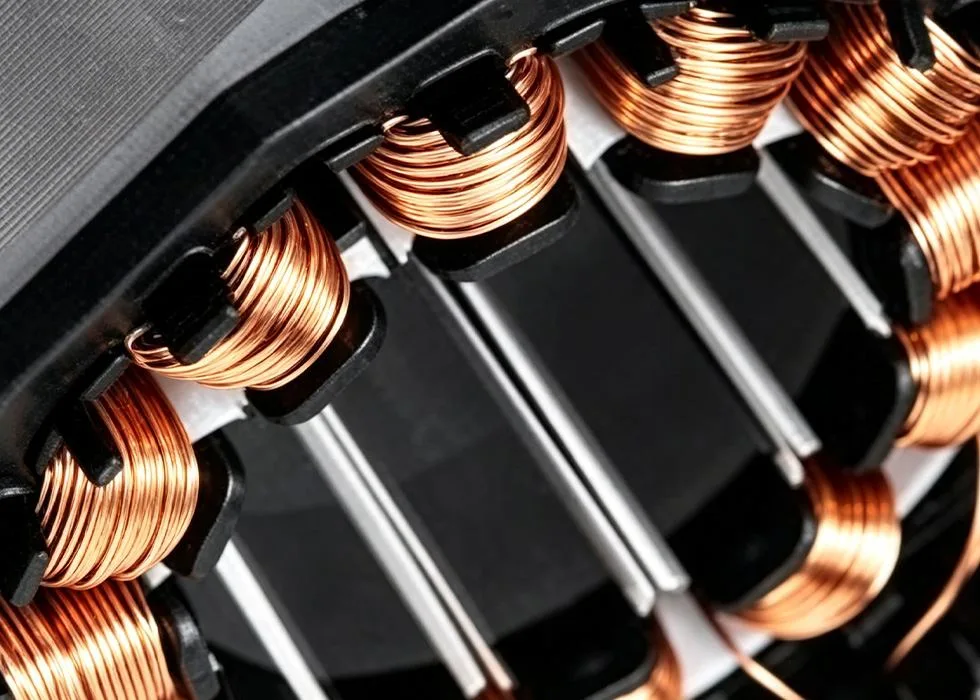
El método de bobinado de los motores de copa hueca influye en las pérdidas en cobre y en el índice de llenado de las ranuras; tanto el bobinado con agujas como el bobinado con horquillas tienen sus respectivos casos de aplicación.
P: ¿Cuál es la diferencia fundamental entre el bobinado con aguja y el bobinado con horquilla?
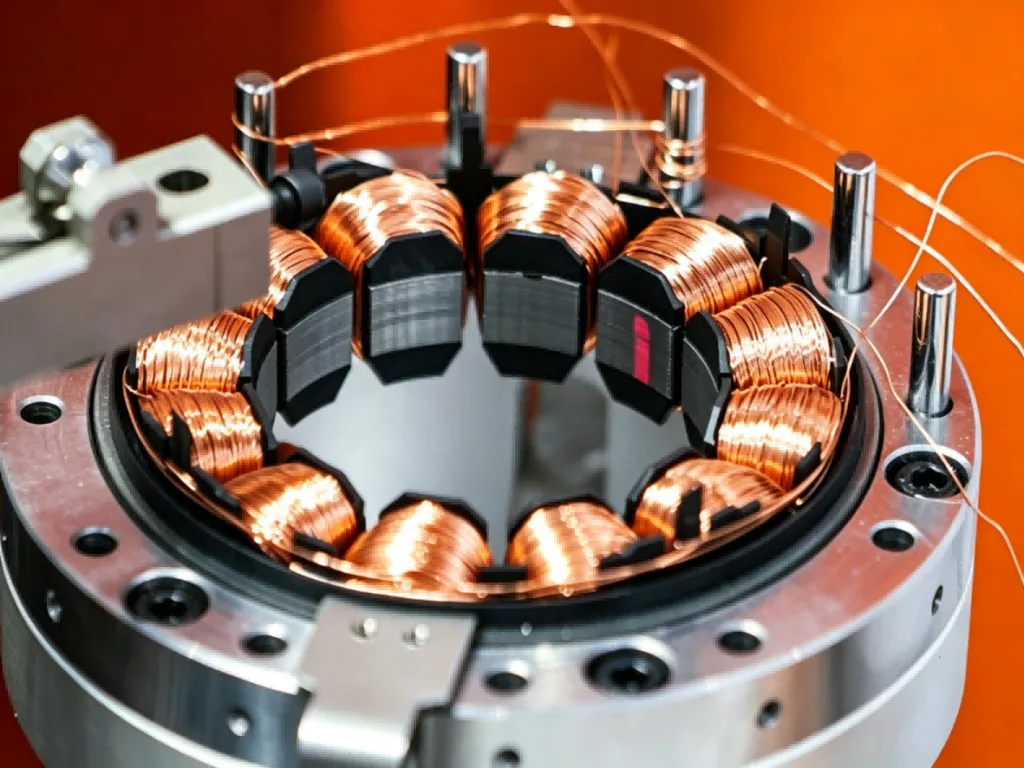
El bobinado con aguja consiste en pasar el alambre esmaltado a través de la boca del vaso con una aguja hueca y colocarlo vuelta a vuelta; es adecuado para productos con un diámetro de alambre de 0,05 a 0,3 mm, un gran número de espiras y un diámetro de vaso pequeño; El bobinado con horquilla giratoria consiste en que la horquilla haga girar el vaso; la velocidad del hilo es mayor, por lo que resulta adecuado para vasos huecos de diámetro exterior ligeramente mayor y con ranuras más amplias. Hemos realizado una comparación: con un mismo vaso hueco de φ22 mm y 36 espiras, el ciclo de bobinado con aguja es de unos 12 segundos, mientras que con la horquilla voladora se puede reducir a 7 segundos; sin embargo, la altura del extremo con la horquilla voladora es aproximadamente 0,5 mm mayor.
Bobinado de precisión (Precision Winding)
P: ¿Qué método permite ahorrar más cable de cobre y reduce más las pérdidas en el cobre?
En cuanto al consumo de hilo, el extremo del bobinado con aguja queda más ordenado y permite ahorrar una media de entre 81 TP3T y 121 TP3T de hilo de cobre; sin embargo, si el bobinado con horquilla se combina con un sistema de colocación automática del hilo, se puede alcanzar un mayor índice de llenado de las ranuras. Tomando como ejemplo un diámetro de hilo de 0,15 mm, el índice de llenado de las ranuras con el bobinado por agujas suele situarse entre 55% y 62%, mientras que con el bobinado en horquilla se puede alcanzar entre 65% y 70%. En cuanto a las pérdidas en cobre, por cada aumento de 51 TP3T en el grado de llenado de la ranura, el aumento de temperatura del devanado se reduce aproximadamente entre 3 y 5 °C con la misma carga; por lo tanto, en aplicaciones de alta densidad de potencia, recomendamos la solución de bobinado en horquilla.
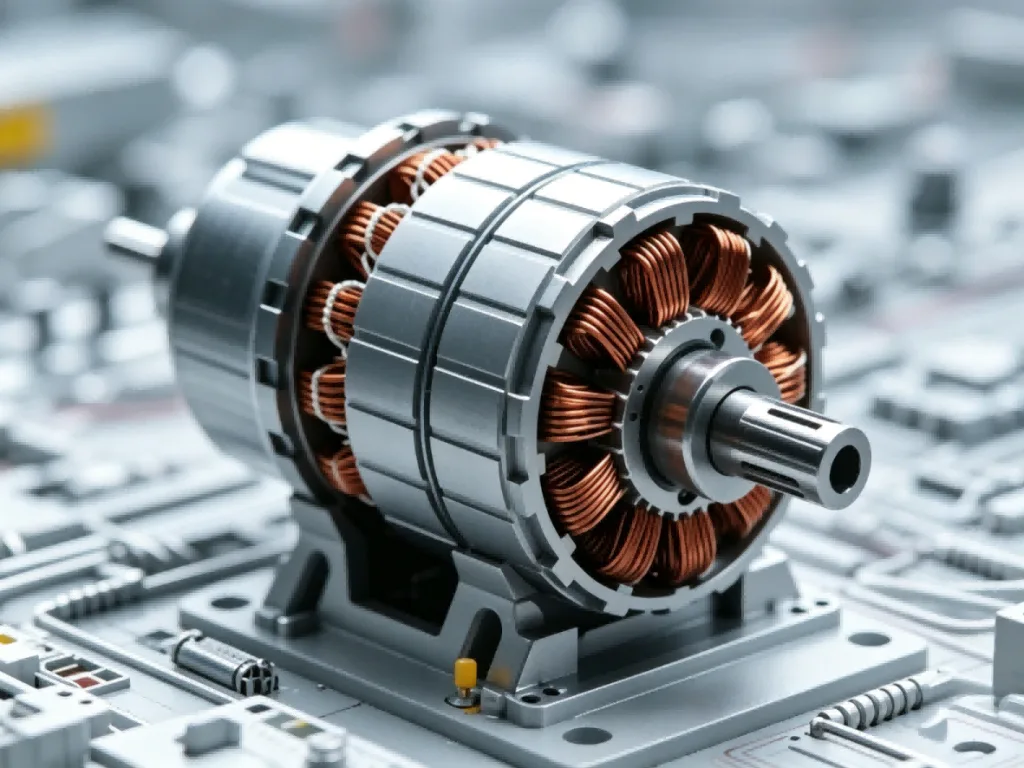
Bobinadora automática Automatic Winding Machine
P: ¿Qué opción es la más recomendable para la producción de muestras en lotes pequeños?
En la fase de prototipado se da prioridad al bobinado con aguja. Para cambiar de modelo, solo es necesario sustituir las agujas y las abrazaderas, lo que supone un tiempo de ajuste de aproximadamente 30 minutos; en el caso de la bobinadora de horquilla, hay que cambiar la cabeza de la horquilla, la rueda tensora y la boquilla, por lo que el ajuste suele requerir más de una hora. Si la producción mensual es inferior a 5.000 unidades, el coste total de la bobinadora de agujas es menor; a partir de 20.000 unidades, se debe considerar el uso de una bobinadora de horquilla especializada.
Jiuju Automation ofrece soluciones de montaje automatizado de motores de tracción para vehículos eléctricos, que integran procesos clave como el bobinado, la inserción de imanes, la magnetización y las pruebas, garantizando una alta eficiencia, una gran uniformidad y la trazabilidad en todo el proceso.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
Jiuju Automation ofrece bobinadoras de motores CNC y líneas de producción para el bobinado de estator, aptas para bobinas de motores sin escobillas, servomotores, motores de excitación en serie y transformadores, lo que garantiza el llenado completo de las ranuras y la uniformidad entre espiras.
 Automatización Jiuju



 French
 German
 Hindi