Aunque hay muchos ejemplos de motores de flujo magnético axial de gran tamaño, la tendencia más en boga últimamente es su miniaturización. En aplicaciones como las «manos robóticas» o los actuadores de nudillos, el espacio disponible para el motor suele limitarse a un diámetro exterior de entre 20 y 30 milímetros, o incluso menos. En la información pública ya han aparecido estatores impresos con decenas de capas y un grosor de solo unos milímetros, y también se están desarrollando productos con un diámetro exterior inferior a 20 milímetros. Al reducir las dimensiones, hay varios aspectos que cambian simultáneamente.
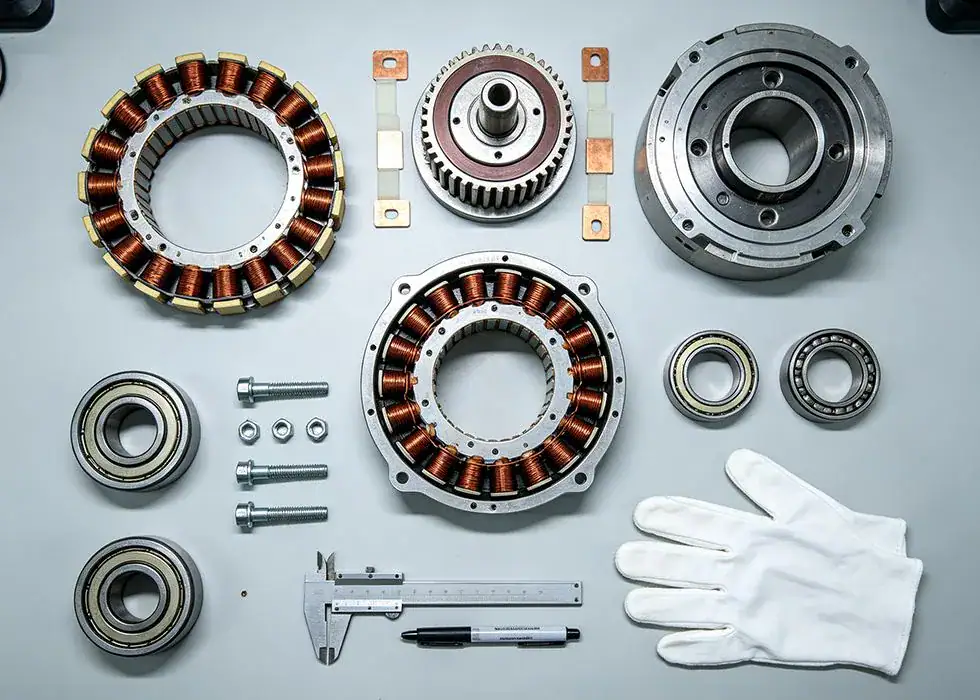
Línea de montaje automático de motores de flujo axial de Jiuju
En primer lugar, el bobinado. El bobinado tradicional puede funcionar más o menos bien en diámetros de varias decenas de milímetros, pero a medida que se reduce el diámetro, las ranuras se estrechan y el radio de curvatura se ve limitado, por lo que resulta difícil garantizar el porcentaje de llenado de las ranuras y la uniformidad; cuanto mayor es la intervención manual, mayores son las diferencias entre una pieza y otra. Esta es también la razón por la que los estatores de lámina de cobre impresa gozan de mayor preferencia en el segmento de los microcomponentes: la uniformidad viene determinada por la preparación de la plancha y el grabado, y no por el trabajo manual.
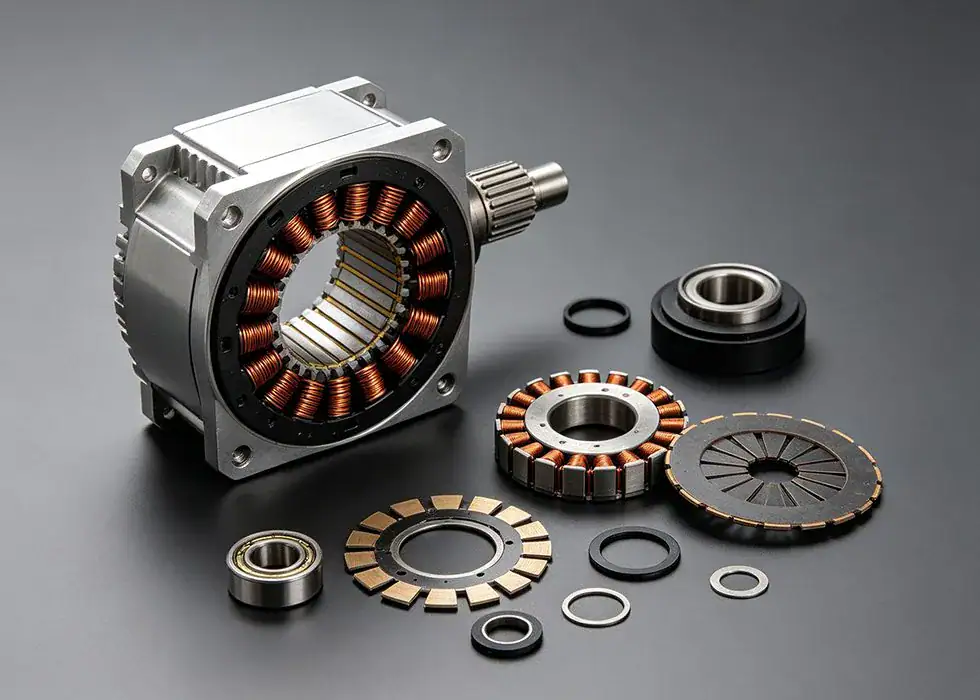
Plano de montaje del motor de flujo axial de Jiuju (Jiuju Axial Flux Motor Assembly Drawing)
En segundo lugar, las tolerancias se amplían. La desviación absoluta del juego no se reduce proporcionalmente al tamaño del motor: las fuentes de error, como la capacidad de mecanizado, el juego de los rodamientos y el posicionamiento durante el montaje, se mantienen básicamente en el mismo orden de magnitud que antes. Cuando el entrehierro se reduce de un milímetro a unas décimas de milímetro, una desviación de dos o tres hilos, por ejemplo, pasa de representar un porcentaje de unos pocos puntos a superar el 10 %, lo que se refleja directamente en la uniformidad del par y en la fuerza de succión unilateral.
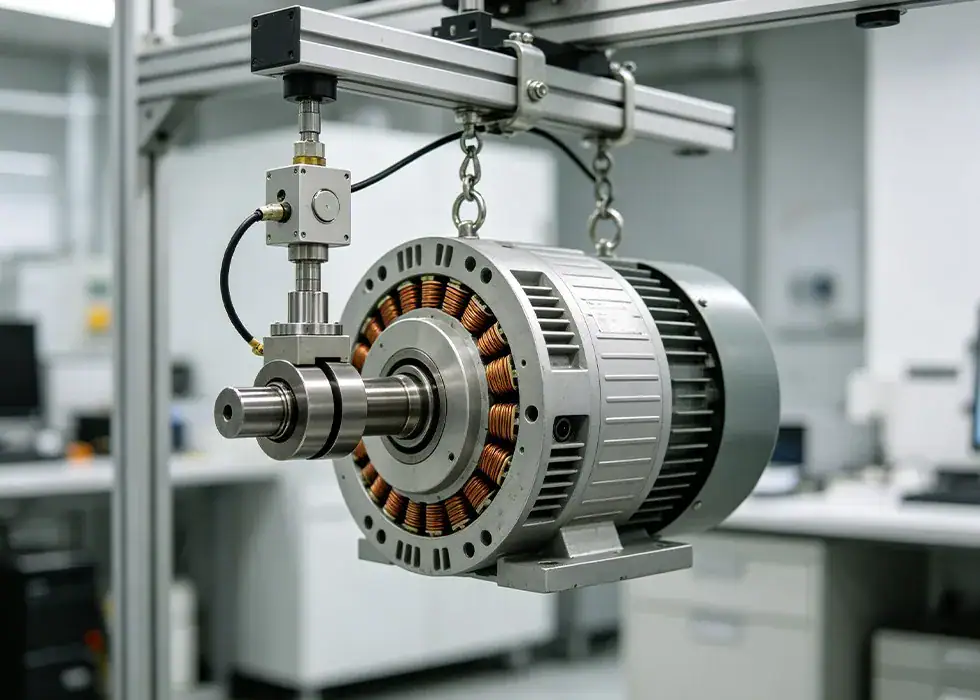
Línea de montaje automático de motores de flujo axial de Jiuju (Jiuju Axial Flux Motor Automatic Assembly Line)
En tercer lugar está la medición. La fuerza contraelectromotriz, el par de ranura y las pérdidas por fricción de los micromotores son muy reducidos, por lo que la resolución de la propia medición empieza a acercarse al orden de magnitud de la magnitud que se mide. A menudo, el problema no es que no se pueda calcular, sino que no se puede medir con suficiente precisión ni determinar si cumple los requisitos.
La naturaleza del proceso de montaje también ha cambiado. Las piezas son tan ligeras que los dedos apenas las perciben, y las piezas magnéticas se atraen entre sí, por lo que la recogida, el posicionamiento y el montaje a presión deben realizarse mediante control visual y de fuerza. En las soluciones de motores de disco en miniatura con las que ha trabajado Jiuju, la contradicción entre el ciclo de producción y el rendimiento suele surgir en la estación de inspección: si la medición es precisa, el proceso es lento; si es rápida, se producen errores. Por lo tanto, los límites de la miniaturización dependen más de la capacidad de fabricación y de medición que de las fórmulas del diseño electromagnético.
Preguntas frecuentes sobre la automatización de motores eléctricos
Vídeos de casos prácticos de automatización de motores
Noticias del sector de los motores eléctricos
Lamentablemente, no se ha encontrado su información.
Lamentablemente, no se ha encontrado su información.
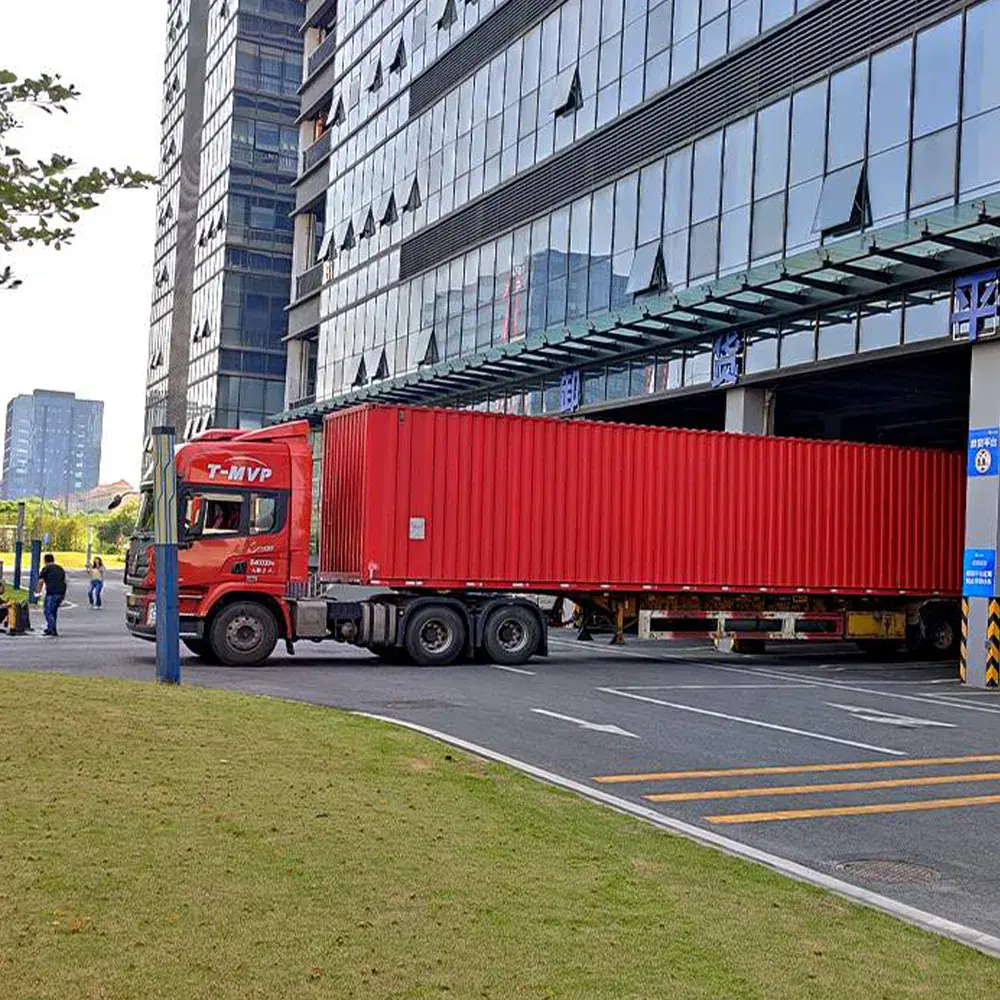
En el área de expedición, a las puertas del taller, reina la actividad. Tras varias rondas de puesta a punto de la máquina completa, validación de producción simulada e inspección de calidad de fábrica, una línea de montaje automatizado de motores de corriente continua de Jiuju ha completado todo el proceso de salida y ha sido cargada en el camión a tiempo; pronto partirá hacia la base de producción del cliente para apoyar el avance del proyecto conforme al plan.
Los motores de flujo magnético axial presentan ventajas significativas en cuanto a rendimiento, pero su fabricación a gran escala debe superar tres retos: la precisión del entrehierro, la gestión térmica y la uniformidad de los costes. El artículo analiza las causas fundamentales y las soluciones para cada uno de estos retos.
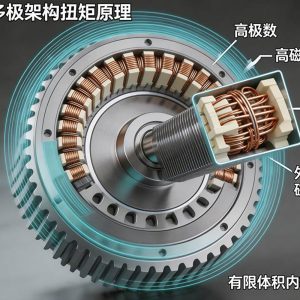
La arquitectura multipolar genera una onda fundamental de alta frecuencia; a decenas de miles de revoluciones, la frecuencia fundamental puede alcanzar varios kilohercios. Con los IGBT tradicionales las pérdidas de conmutación se disparan y el calentamiento es severo: la capacidad de conmutación a nivel de megahercio de los MOSFET de carburo de silicio es el compañero idóneo para los motores de flujo axial multipolares de alta frecuencia.
La arquitectura multipolar genera una onda fundamental de alta frecuencia; a decenas de miles de revoluciones, la frecuencia fundamental puede alcanzar varios kilohercios. Con los IGBT tradicionales las pérdidas de conmutación se disparan y el calentamiento es severo: la capacidad de conmutación a nivel de megahercio de los MOSFET de carburo de silicio es el compañero idóneo para los motores de flujo axial multipolares de alta frecuencia.
La arquitectura multipolar genera una onda fundamental de alta frecuencia; a decenas de miles de revoluciones, la frecuencia fundamental puede alcanzar varios kilohercios. Con los IGBT tradicionales las pérdidas de conmutación se disparan y el calentamiento es severo: la capacidad de conmutación a nivel de megahercio de los MOSFET de carburo de silicio es el compañero idóneo para los motores de flujo axial multipolares de alta frecuencia.
 Automatización Jiuju




 French
 German
 Hindi