 지우지 자동화

“先装配、后充磁”怎么排?久巨新能源汽车驱动电机装配线的工艺顺序
308久巨在驱动电机产线上默认把整体充磁排在定转子合装之后,而不是先充磁再装配。磁损与磁极错位都发生在装配段,充磁放到线尾才能在成品形态下一次成形。
전체 텍스트 보기汽车座椅电机装配常面临工位等待、动作冗余、瓶颈工序拖慢整体节拍的问题,如何将单台产品节拍由 24 秒压缩至 18 秒,是零部件厂商降本提产的重点。提速并非单纯提高设备运行速度,而是先做产线平衡分析,锁定转子压装、轴承装配、性能检测等瓶颈工位,拆分工序、并行作业,消除空转与等待浪费。同时优化伺服运动曲线,缩短机械手取放、托盘流转的非工艺时间;搭配快换工装与程序配方管理,减少换型耗时。提速过程中不能牺牲装配品质,压装力、扭矩、电机空载测试等关键参数仍需全程监控,规避提速带来的不良率上涨。久巨自动化座椅电机装配线依托模块化设计与伺服力控系统,通过工位重构与动作时序优化,在保证压装精度与检测稳定性前提下,实现节拍优化。配套产线仿真调试,兼顾产能提升与产品一致性,助力客户高效落地产线升级。
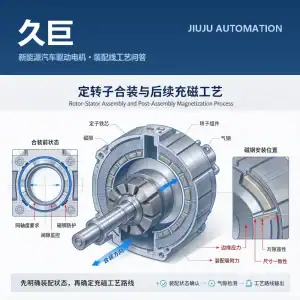
久巨在驱动电机产线上默认把整体充磁排在定转子合装之后,而不是先充磁再装配。磁损与磁极错位都发生在装配段,充磁放到线尾才能在成品形态下一次成形。
전체 텍스트 보기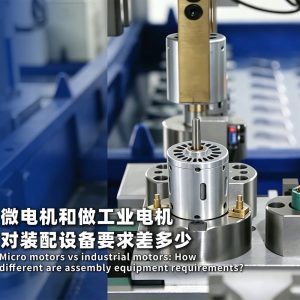
완성도 높은 모터 자동화 조립 라인은 대량의 인력을 대체할 수 있으며, 생산 능력과 일관성 면에서 기존 방식을 훨씬 능가합니다. 이 영상에서는 수작업 조립의 문제점과 자동화 생산 라인의 핵심 장점을 설명합니다.
전체 텍스트 보기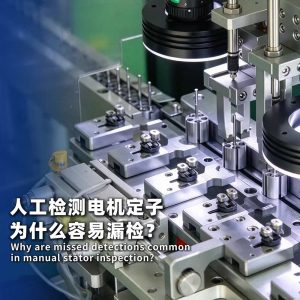
완성도 높은 모터 자동화 조립 라인은 대량의 인력을 대체할 수 있으며, 생산 능력과 일관성 면에서 기존 방식을 훨씬 능가합니다. 이 영상에서는 수작업 조립의 문제점과 자동화 생산 라인의 핵심 장점을 설명합니다.
전체 텍스트 보기
지우주 자동화는 권선, 자석 삽입, 자화, 균형 조정 및 테스트 등의 공정을 통합하여 모터 자동 조립 라인 전체 솔루션을 제공함으로써, 256건 이상의 특허와 ISO 9001 품질 관리 체계를 바탕으로 고객의 안정적인 생산과 효율 향상을 지원합니다. 본문에서는 이 주제를 중심으로 기술 원리를 분석합니다...
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt