 지우지 자동화

신에너지 모터 축방향 자속 자동 생산 라인
2535지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
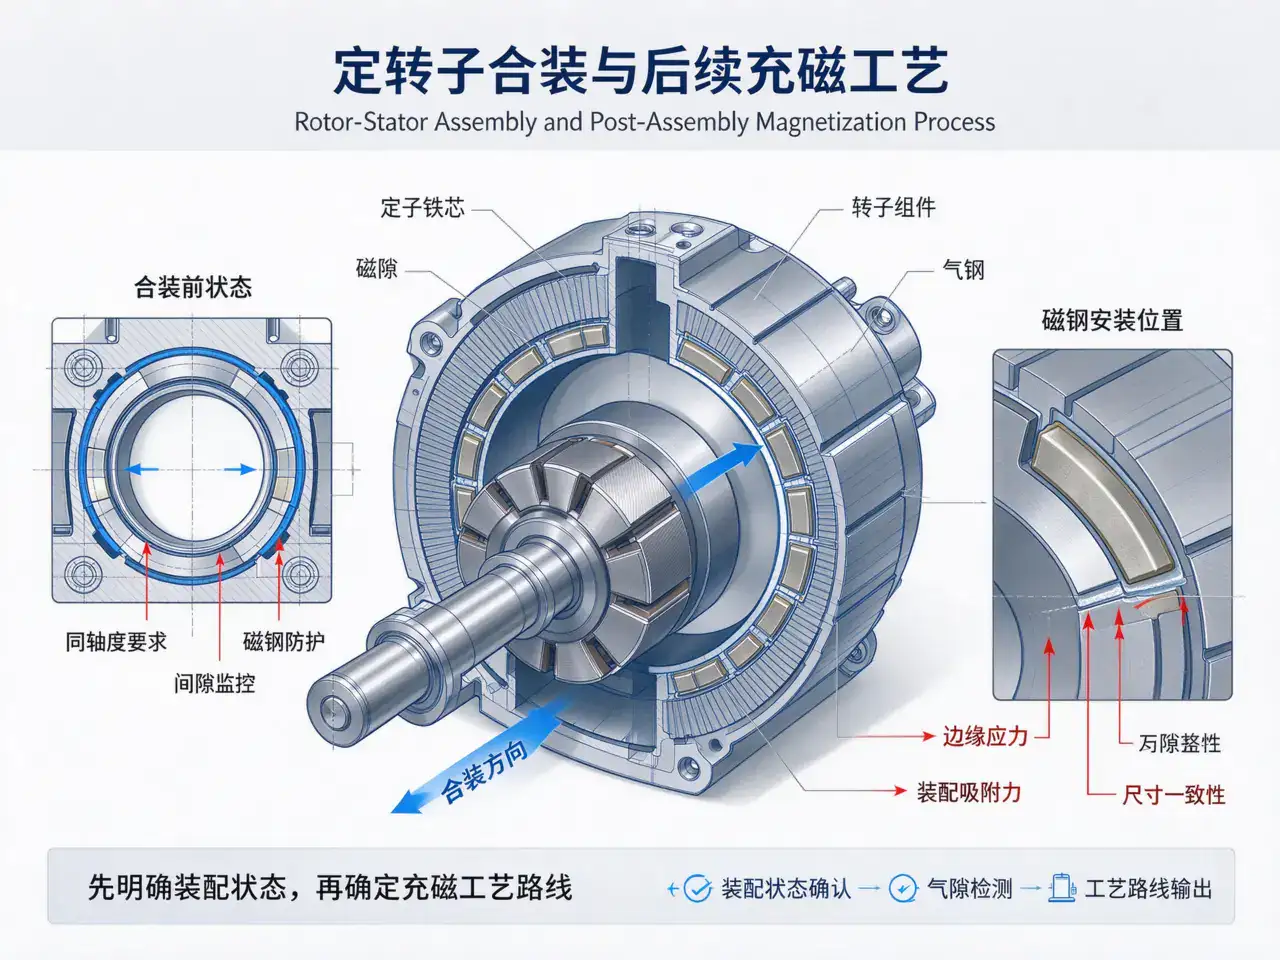
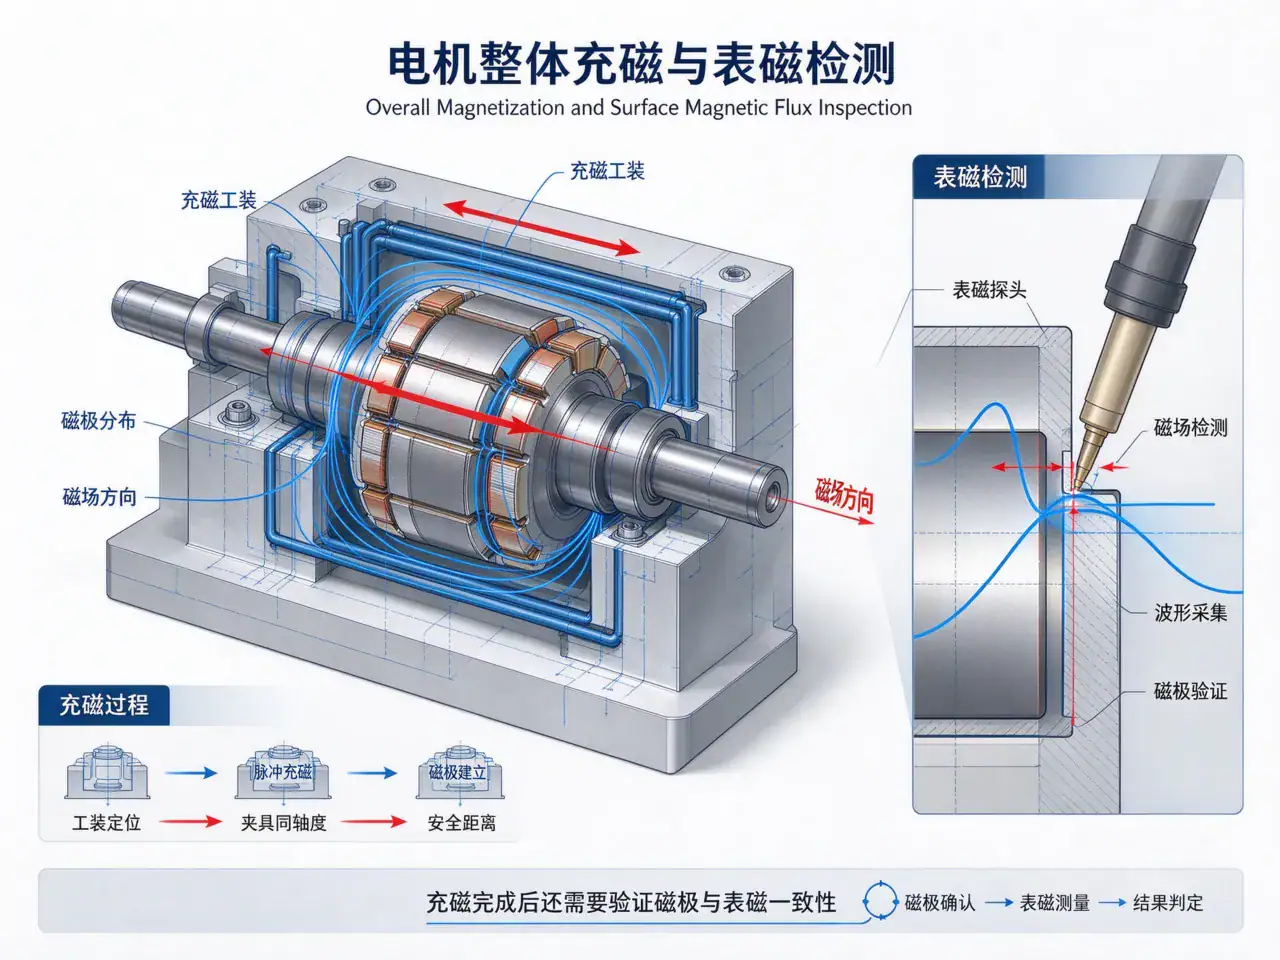
전체 텍스트 보기久巨在新能源汽车驱动电机产线上,默认把일체형 자화排在定转子合装之后,而不是先充磁再装配。理由是可验证的工艺顺序问题:先充磁的转子从合装、压装到锁付,一路上都要被带磁状态下的相互吸引和碰撞考验,磁损与磁极错位都发生在装配段;把充磁放到最后,磁性能在成品形态下一次成形,紧接着由表磁检测判定。代价是这一段必须配定制充磁头,不能共用通用头。

带磁转子在合装工位会主动吸向定子,定位工装必须额外做磁屏蔽或反向约束,否则落位瞬间就是一次碰撞。碰撞的后果不只是磁钢崩边,更麻烦的是磁极偏移——磁钢在槽内转动一个小角度,极间磁通就不均,而这种不均要到台架效率测试才看得出来。返修时问题还会放大:已经充好磁的转子无法就地重充,只能拆到单机工位处理。
第一是充磁头。多极充磁的磁极位置由充磁头内部导体决定,头必须按成品转子的直径与极数定制,通用头只能覆盖形状最简单的工件。第二是合装段的力—位移监控,压装过程中要能看到力曲线,否则压伤在成品上不可见。第三是充磁后紧跟表磁检测,中间不能留缓存,否则缺陷会流到总装。三件事缺一件,先装后充就从优势变成风险。
充磁放在线尾,意味着每台电机的磁性能数据可以和它的装配数据绑在同一个码上;如果充磁在前段,磁性能数据与最终的装配记录之间就隔了一道工序。出问题时,前者能直接回答”这台车的磁性能是哪次充磁出来的”,后者只能靠时间戳猜。对驱动电机这类要按单件追溯的产品,这一条的分量不比节拍轻。
极数过多导致相邻磁极场形干涉、转子壁厚不足会磁饱和穿透、异形件定位不稳——这三类工件,久巨建议改回分序充磁或单极充磁,而不是硬上整体充磁。另外,单件试产与返修件也不必走整线顺序,这类工件用单机处理更经济。
先装后充成立的前提是”装配段能控住位置、充磁段能控住场形”。如果来料磁钢尺寸批次差异大,或者合装工位没有力监控,先把这两处补齐再谈顺序,顺序本身救不了精度。
问:先充磁和后充磁,哪一个磁性能更好?
饱和程度取决于场强与材料,不取决于什么时候充。差别在一致性:先充磁的一致性由装配段的碰撞决定,后充磁由充磁头与工装决定,后者更可控。
问:充磁放到最后,会不会影响节拍?
会多出充磁与检测两道工序,但省掉了合装段的磁屏蔽工装与人工干预。整线节拍是平衡出来的,不是把单站时间相加。
问:已经买好的通用充磁机能不能用?
电源部分可能够用,前提是能量有余量;充磁头、夹具和控制时序通常要重做,这三项是主要成本。
问:表磁检测要全检还是抽检?
驱动电机按单件追溯的思路走全检更稳,因为磁钢崩边、少装、极性装反都是单件事件,抽检抽不到。
问:这条线能不能兼容轴向磁通结构的电机?
不能直接兼容。盘式电机的磁钢贴合、合装与气隙控制是另一套工艺,需要单独的产线配置。
相关设备:내부 로터 자동 디스펜싱 및 삽입 자석 기계。

지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기
다극 구조는 고주파 기본파를 가져오며, 만 회전 시 기본 주파수는 수천 헤르츠에 이른다. 전통적인 IGBT는 스위칭 손실이 급증하고 발열이 심각한 반면, 탄화규소(SiC) MOSFET의 메가헤르츠급 스위칭 능력이 고주파 다극 축방향 자속 모터에 알맞은 파트너다.
전체 텍스트 보기
지우주 자동화는 고정밀 모터 자화 장비 및 자화 스테이션을 생산하며, 페라이트, 네오디뮴-철-붕소 및 결합 자석에 대한 다중 파형 프로그래밍 가능 자화 기능을 지원하고, 품질 추적 기능을 제공합니다.
전체 텍스트 보기
新能源汽车驱动电机的定转子合装是整线装配的核心工序,直接决定电机气隙均匀度、运行噪音与可靠性。不少车企与电机厂在选型合装设备时,只关注设备价格,忽略了供应商的工艺实力,导致量产后良率不达预期。 首先要看气隙控制的技术方案与精度指标。驱动电机气隙公差...
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt