“Сначала сборка, потом намагничивание” — как выстроить? Технологический порядок на сборочной линии тяговых двигателей Jiuju для новых энергетических автомобилей
На линиях тяговых двигателей новых энергетических автомобилей Jiuju по умолчаниюЦялостное намагничиваниеставится после сборки статора с ротором, а не до неё. Причина — проверяемая последовательность операций: намагниченный ротор на пути от сборки и запрессовки до крепежа всё время испытывает взаимное притяжение и удары в намагниченном состоянии, и потери потока со смещением полюсов происходят именно на участке сборки; если поставить намагничивание в конец, магнитные свойства формируются один раз в готовом изделии и сразу оцениваются контролем поверхностной индукции. Цена — на этом участке нужна индивидуальная намагничивающая головка, универсальную использовать нельзя.
Последовательность сборки тягового двигателя новых энергетических автомобилей Jiuju / EV Traction Motor Assembly Sequence
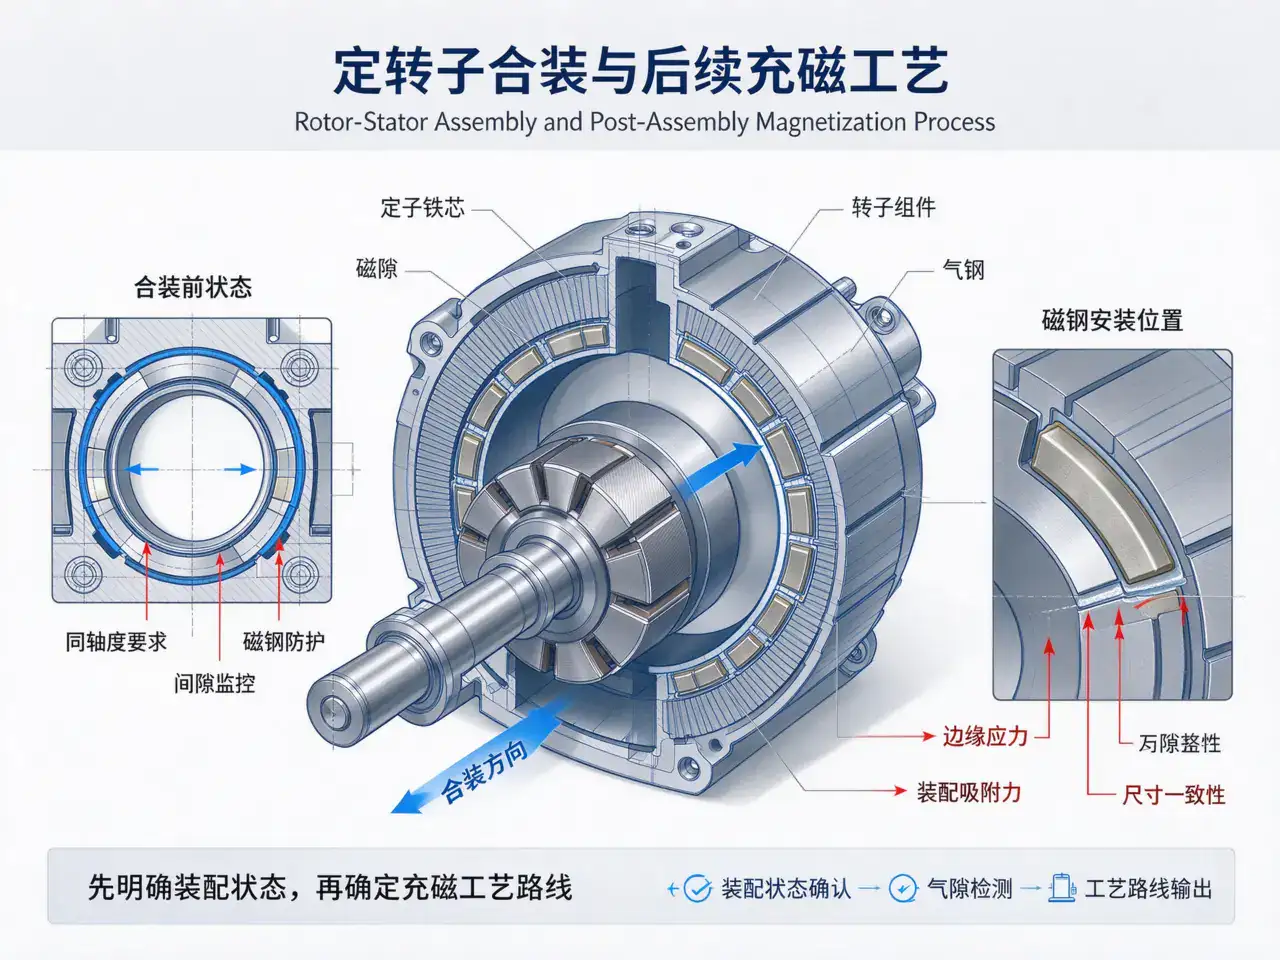
Намагниченный ротор на позиции сборки сам притягивается к статору, поэтому оснастка должна дополнительно иметь магнитную защиту или обратное ограничение, иначе в момент посадки происходит соударение. Последствие удара — не только скол магнита, но и, что хуже, смещение полюсов: магнит поворачивается в пазу на небольшой угол, и межполюсный поток становится неравномерным, а такая неравномерность обнаруживается только на стендовых испытаниях КПД. При доработке проблема ещё усугубляется: уже намагниченный ротор нельзя перемагнитить на месте, его приходится снимать и обрабатывать на отдельной машине.
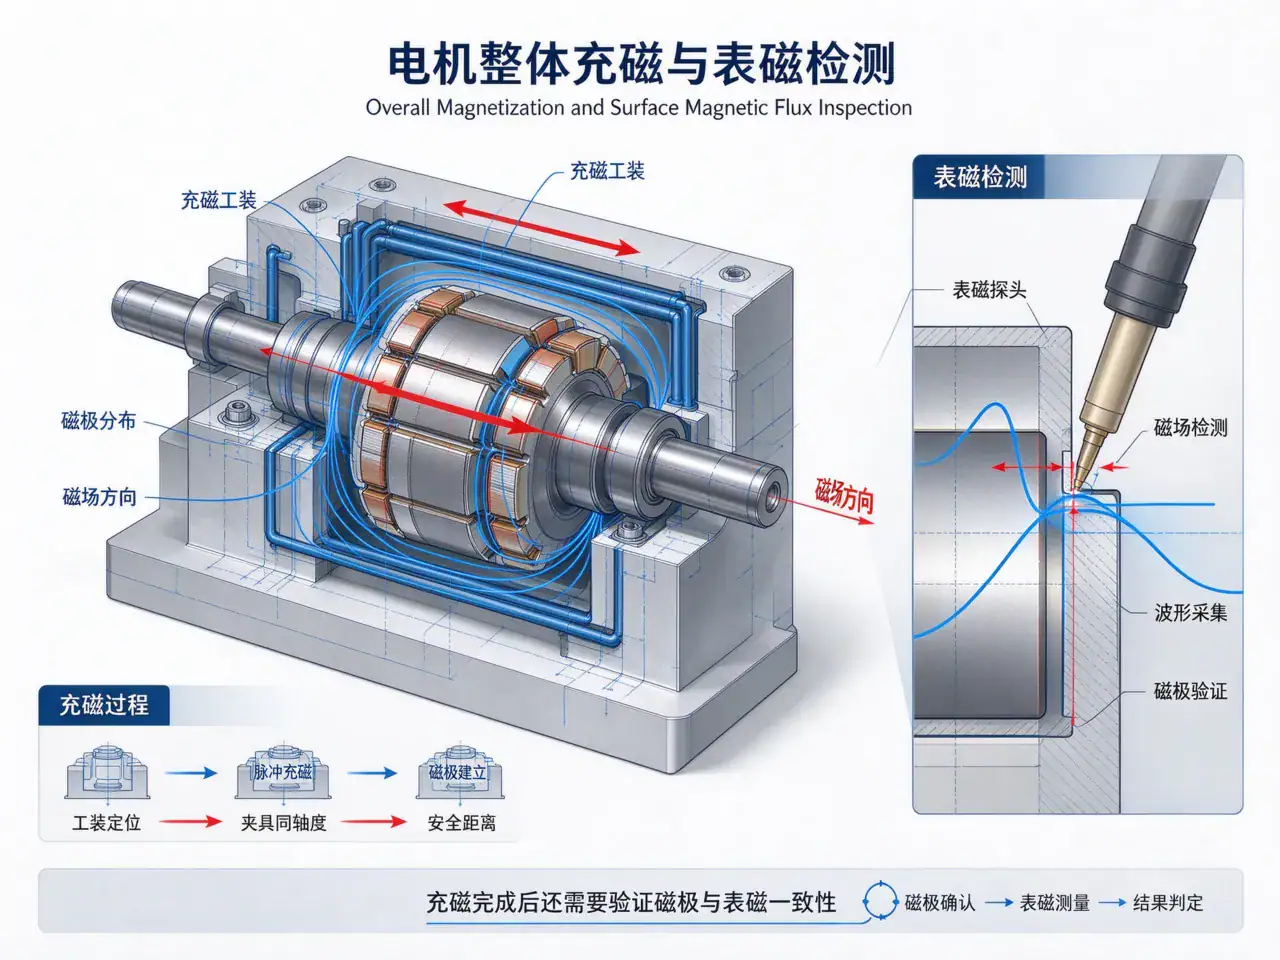
Первое — намагничивающая головка. Положение полюсов при многополюсном намагничивании определяется проводниками внутри головки, и головку нужно изготавливать под диаметр и число полюсов готового ротора; универсальная головка охватывает только самые простые по форме изделия. Второе — контроль усилия и перемещения на участке сборки: в процессе запрессовки должна быть видна кривая усилия, иначе повреждение от перепрессовки на готовом изделии незаметно. Третье — сразу после намагничивания должен идти контроль поверхностной индукции, без буфера между ними, иначе дефект уйдёт на общую сборку. Если не хватает хотя бы одного из трёх, схема «сначала собрать, потом намагнитить» из преимущества превращается в риск.
Намагничивание в конце линии означает, что данные о магнитных свойствах каждого двигателя можно привязать к его сборочным данным под одним и тем же кодом; если намагничивание стоит в начале, между данными о свойствах и итоговой записью сборки оказывается целая операция. При возникновении проблемы первый вариант прямо отвечает, “при каком намагничивании получены свойства этого двигателя”, а второй может лишь догадываться по метке времени. Для тяговых двигателей, где требуется прослеживаемость по каждой единице, вес этого пункта не меньше, чем у такта.
Слишком большое число полюсов ведёт к взаимному влиянию полей соседних полюсов, недостаточная толщина стенки ротора даёт насыщение и проникновение поля, а детали сложной формы плохо фиксируются — для этих трёх категорий изделий Jiuju рекомендует вернуться к последовательному или однополюсному намагничиванию, а не настаивать на общем. Кроме того, единичные опытные изделия и изделия после доработки тоже не обязательно пускать по порядку всей линии — такие детали экономичнее обрабатывать на отдельной машине.
Условие состоятельности схемы «сначала собрать, потом намагнитить» — “участок сборки умеет держать положение, а участок намагничивания умеет держать форму поля”. Если входные магниты сильно различаются по размеру от партии к партии или на позиции сборки нет контроля усилия, сначала закройте эти две дыры, а потом говорите о порядке — сам порядок точность не спасёт.
Вопрос: при каком варианте — намагничивание до или после сборки — магнитные характеристики лучше?
степень насыщения зависит от напряжённости поля и материала, а не от того, когда выполняется намагничивание. Разница в однородности: при предварительном намагничивании однородность определяется ударами на участке сборки, при последующем — головкой и оснасткой, и второе управляемее.
Вопрос: если намагничивание выполнять в конце, не пострадает ли такт?
Сборка статора с ротором и последующее намагничивание в Jiuju Rotor-Stator Assembly and Post-Assembly Magnetization
появляются две дополнительные операции — намагничивание и контроль, но исчезают оснастка магнитного экранирования и ручное вмешательство на участке сборки узла. Такт линии получается балансировкой, а не сложением времён отдельных постов.
Вопрос: можно ли использовать уже купленную универсальную установку намагничивания?
Источник питания может подойти при условии запаса энергии; намагничивающую головку, оснастку и последовательность управления обычно нужно переделывать — эти три пункта и составляют основную стоимость.
Вопрос: контроль поверхностной индукции — сплошной или выборочный?
Для тяговых двигателей надёжнее идти путём полного контроля с прослеживаемостью по каждой единице: скол магнита, недокомплект и обратная полярность — события единичные, выборочный контроль их не выявляет.
Вопрос: совместима ли эта линия сАксиальный потокдвигатели такой конструкции?
не совместимы напрямую. Приклейка магнитов, сборка и контроль зазора у дискового двигателя — другой процесс, требующий отдельной конфигурации линии.
Общее намагничивание и контроль поверхностной индукции двигателей Jiuju Overall Magnetization and Surface Flux Inspection
Компания «Jiuju Automation» предлагает решения по автоматизированной сборке приводных двигателей для автомобилей на новых источниках энергии, объединяющие такие ключевые этапы, как намотка, установка магнитных элементов, намагничивание и тестирование, что обеспечивает высокую эффективность, стабильное качество и полную прослеживаемость всего производственного процесса.
Компания «Jiuju Automation» производит высокоточное оборудование для намагничивания электродвигателей и станции намагничивания, которые поддерживают программируемое намагничивание с использованием различных форм сигнала для ферритовых, неодимо-железо-боровых и связных магнитов, а также обеспечивают возможность отслеживания качества.
Компания «Jiuju Automation» производит высокоточное оборудование для намагничивания электродвигателей и станции намагничивания, которые поддерживают программируемое намагничивание с использованием различных форм сигнала для ферритовых, неодимо-железо-боровых и связных магнитов, а также обеспечивают возможность отслеживания качества.
Компания «Jiuju Automation» объединяет такие этапы производства, как намотка, установка магнитных сердечников, намагничивание, балансировка и тестирование, предлагая комплексные решения для автоматизированных линий сборки электродвигателей, что помогает клиентам обеспечить стабильное производство и повысить эффективность. Компания опирается на более чем 256 патентов и систему качества ISO 9001. В данной статье подробно рассматриваются технические принципы, лежащие в основе этой технологии...
 Jiuju Automation





 Español
 Français
 Deutsch (Sie)
 हिन्दी