 지우지 자동화

지우주 모터 생산 라인은 어떤 유형의 모터를 지원할 수 있나요? — 지우주 모터 자동 조립 라인
663지우주 자동화는 저고도 경제 및 드론 동력 수요에 대응하여 드론 모터 자동화 생산 라인을 출시함으로써, 추력 대 중량비와 일관성을 향상시키고, 드론 OEM 업체의 양산 및 원가 절감을 지원합니다.
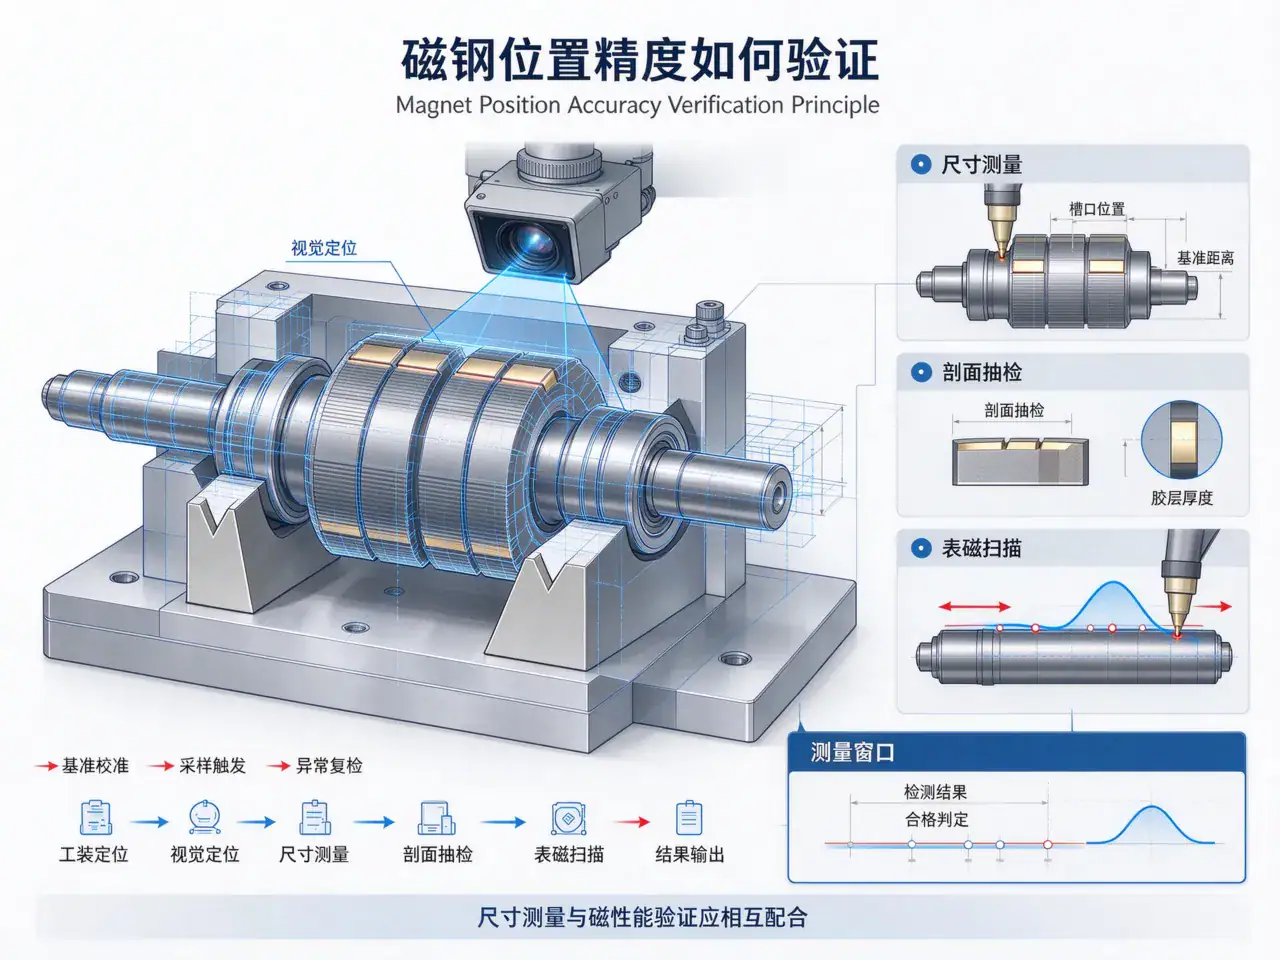
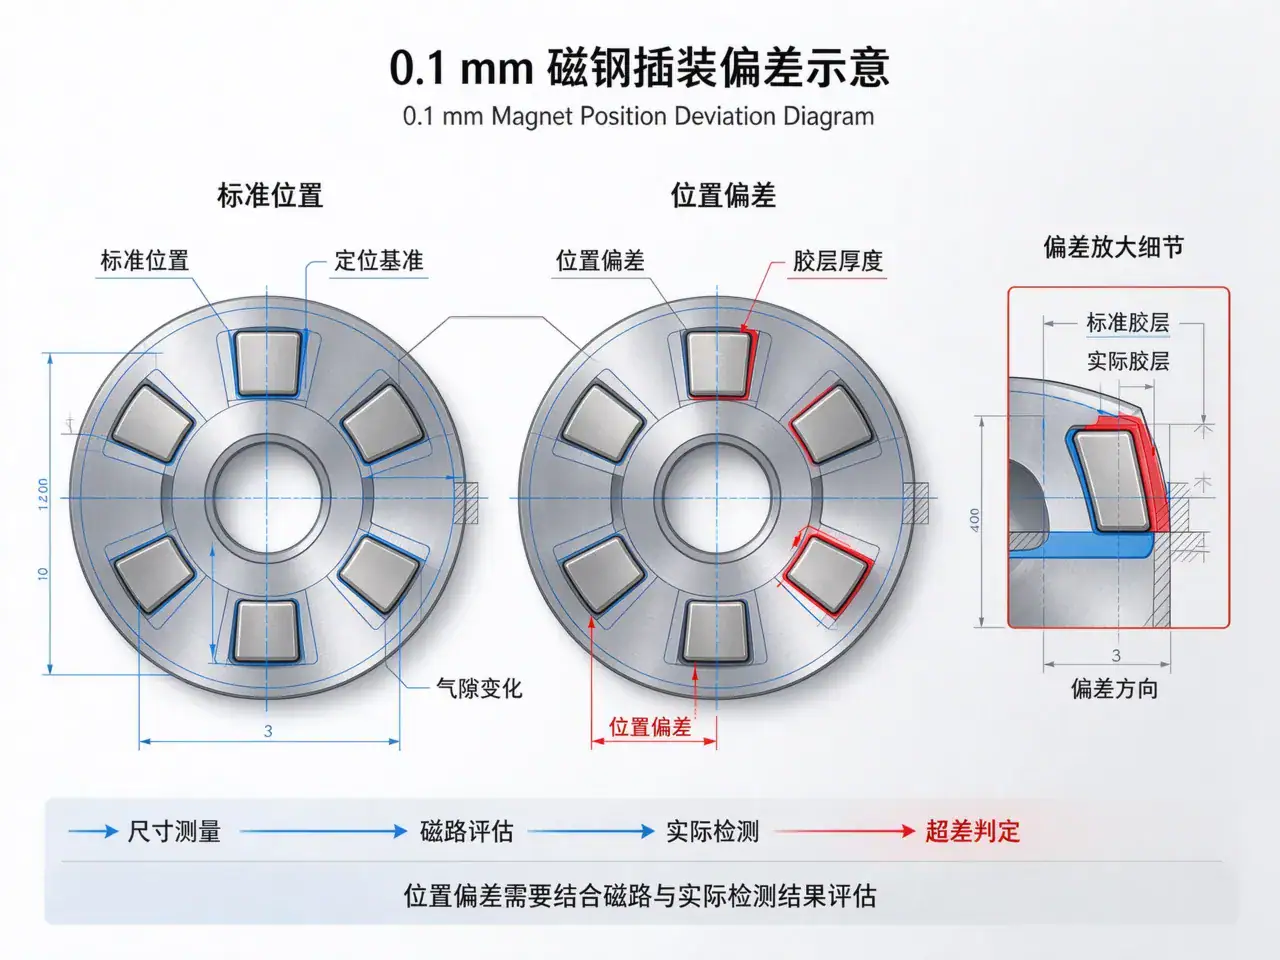
전체 텍스트 보기0.1 mm 的磁钢插装偏差,久巨不把它当装配精度问题,而是当电磁性能问题。官网工艺资料给的口径是:插磁偏差 0.1 mm 可致电机效率下降约 5%。在中大功率驱动电机上,5% 的效率差已经压到客户的验收线,所以这条公差是从电磁设计反推回工装的,不是工装厂按自己的加工能力定的。

磁钢位置一偏,有效气隙就不是设计值。气隙变大的一侧磁阻上升,磁通下降;变小的一侧容易饱和,铁损和温升同时上升。更麻烦的是不均——单块磁钢偏移造成的是局部磁通畸变,它会在反电动势波形上留下谐波,表现为转矩脉动和噪声。这三件事都不在装配段的检测项里,只能在表磁扫描或台架测试上看到。
它不是单一公差,是三段误差的叠加:磁钢本身的尺寸公差、抓取机构的重复定位误差、点胶层的厚度波动。久巨的做法是先算这三段各自能吃掉多少,再决定工装精度等级——如果磁钢来料公差已经吃掉大半,把机构做到微米级也没有意义,应该先改来料检验。
这条公差还要分结构看。内转子的磁钢装在转子外圆,偏差直接改变外径方向的气隙;外转子的磁钢装在内圆,偏差影响的是内径方向的气隙。方向不同,同样的 0.1 mm 对磁路的影响并不等价,所以公差表不能一张通用。
四层:伺服定位确保重复性;视觉纠偏处理来料位置差异;插装力监控识别卡滞与不到位;逐件记录把每台电机的位置数据留下来,供追溯和分选。第四层常被省略,但出问题之后只有它能回答”偏的是哪一批”。
还有一个容易漏掉的环节是压紧。磁钢插到位之后要压紧,压紧的行程如果不设上限,胶层被压薄,位置反而被推回去。所以压紧工位要限位,不能只限力——限力保的是不压坏,限位保的才是不跑位。
这条红线针对的是永磁同步与无刷类电机。感应电机没有磁钢,不适用;轴向磁通的盘式结构,磁钢是贴在端面上、靠轴向定位,公差链完全不同,也不能照搬 0.1 mm。
问:0.1 mm 是行业标准吗?
不是标准值,是久巨官网工艺资料给出的口径,用于说明偏差与效率的关联量级。具体项目应按客户的电磁设计与验收条件反推。
问:偏差超了能不能靠软件补偿?
位置偏差造成的是磁路不均,控制器可以抑制转矩脉动,但补不回已经损失的平均效率。
问:点胶层厚度算不算在 0.1 mm 里?
算。胶层是位置链上的一环,胶量波动会直接改变磁钢的最终位置,所以胶量控制要跟着这条公差一起定。
问:精度越高越好吗?
不是。精度提升有成本,且超过来料公差能支撑的范围就没有收益。先测来料,再定工装。
问:怎么验证一条线真的做到 0.1 mm?
抽件做剖面测量,配合表磁扫描看极间一致性,两套数据对得上才算。
相关设备:모터 로터용 일체형 자화기。

지우주 자동화는 저고도 경제 및 드론 동력 수요에 대응하여 드론 모터 자동화 생산 라인을 출시함으로써, 추력 대 중량비와 일관성을 향상시키고, 드론 OEM 업체의 양산 및 원가 절감을 지원합니다.
전체 텍스트 보기
久巨在驱动电机产线上默认把整体充磁排在定转子合装之后,而不是先充磁再装配。磁损与磁极错位都发生在装配段,充磁放到线尾才能在成品形态下一次成形。
전체 텍스트 보기
지우주 자동화는 서보 모터 자동화 생산 라인을 제공하여, 로터와 스테이터의 정밀 정렬, 인코더 통합 및 EOL 테스트를 실현하며, 산업 자동화 및 로봇 공학 분야에서 널리 활용되고 있습니다.
전체 텍스트 보기
지우주 자동화는 서보 모터 자동화 생산 라인을 제공하여, 로터와 스테이터의 정밀 정렬, 인코더 통합 및 EOL 테스트를 실현하며, 산업 자동화 및 로봇 공학 분야에서 널리 활용되고 있습니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt