 지우지 자동화

모터 삽입 마그네트 스틸의 문제점을 빠르게 해결! 마그네틱 스틸 장비의 자동 분배 및 삽입으로 정확한 감소 및 효율성 및 품질 향상
1070지우주 자동화에서 설계한 자석 삽입기는 내장형 영구자석 로터(IPM) 및 표면 실장형 자석 조립에 사용되며, 극 간격의 정밀성과 높은 생산 효율을 보장합니다.
전체 텍스트 보기植保无人机电机的型号谱系很宽,从几十公斤级到百公斤级机型,电机尺寸、极数、绕组参数差异明显,而单一批量往往不大。按型号各建一条线,投资回收期太长;强行共用一条线,换型损失又吃掉利润。混线能不能成立,取决于三个前提:工装快换、参数成套、尺寸跨度可控。工装若靠机械调整,换型就是小时级;参数若逐台手输,漏改就是批量不良;最大与最小机型的外径与磁钢尺寸差得太远,料道与工装无法共用,这时就该分线或做“一线两段”。

混线的难点集中在四处。料道共用,不同型号磁钢尺寸不同,振动盘与直振料道需可调或可换,分料机构要适应不同片厚,否则换型就卡料。节拍差异,大机型磁钢多、插装时间长,整体节拍由慢型号决定,需要并行工位或分批排产来平衡。判定差异,各型号的压装力与深度窗口不同,检测系统必须按型号自动切换阈值,不能拿错标准判定。追溯粒度,同一时段可能有多个型号在制,必须按托盘与序列号区分,不能按时间段笼统归档。

久巨的方案是分区布局:上料、检测、下料做共用段,绕线与插磁按机型做专用工位,托盘经分流机构送往对应工位,兼顾通用性与专机效率;工装模块带识别码,装入后自动调用工艺包并校验工装与型号是否匹配;专用段与共用段之间设缓冲吸收节拍差;排产按“同族集中”,相近尺寸与极数连续生产。值不值得,算一笔账就清楚:换型时间乘以年换型次数,与多建一条线的投资比,哪个更贵。还要记得把质量风险计入——混线时参数或工装匹配出错,影响的是多个型号,防错系统的投入必须算进去。


지우주 자동화에서 설계한 자석 삽입기는 내장형 영구자석 로터(IPM) 및 표면 실장형 자석 조립에 사용되며, 극 간격의 정밀성과 높은 생산 효율을 보장합니다.
전체 텍스트 보기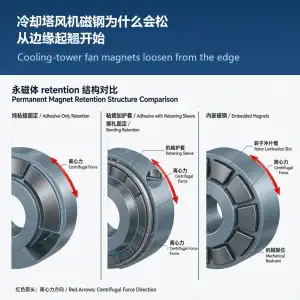
冷却塔风机常年高温高湿、连续运转,外转子磁钢贴在转子内壁靠胶加护套固定;胶层从边缘起翘后磁钢移位,气隙变、振动起,严重时扫膛。
전체 텍스트 보기
지우주 자동화는 서보 모터 자동화 생산 라인을 제공하여, 로터와 스테이터의 정밀 정렬, 인코더 통합 및 EOL 테스트를 실현하며, 산업 자동화 및 로봇 공학 분야에서 널리 활용되고 있습니다.
전체 텍스트 보기
지우주 자동화는 신에너지 자동차를 위한 구동 모터 자동 조립 솔루션을 제공하며, 권선, 자석 삽입, 자화, 테스트 등 핵심 공정을 통합하여 높은 효율과 일관성을 보장하고 전 과정에 걸친 추적 가능성을 확보합니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt