 จิ่วจูออโตเมชั่น

เครื่องพันลวดแบบเดิมใช้กับสเตเตอร์แบบแบ่งส่วนไม่ได้: JUJU มีทางแก้แบบอัตโนมัติอย่างไร
517有刷直流电机在电动工具产线上的卡点是换向器压装后与碳刷的对位:压装曲线决定片间跳动,精车圆度决定碳刷接触面积,误差沿工序累加到同一圈接触面上。
อ่านเพิ่มเติม植保无人机电机的型号谱系很宽,从几十公斤级到百公斤级机型,电机尺寸、极数、绕组参数差异明显,而单一批量往往不大。按型号各建一条线,投资回收期太长;强行共用一条线,换型损失又吃掉利润。混线能不能成立,取决于三个前提:工装快换、参数成套、尺寸跨度可控。工装若靠机械调整,换型就是小时级;参数若逐台手输,漏改就是批量不良;最大与最小机型的外径与磁钢尺寸差得太远,料道与工装无法共用,这时就该分线或做“一线两段”。

混线的难点集中在四处。料道共用,不同型号磁钢尺寸不同,振动盘与直振料道需可调或可换,分料机构要适应不同片厚,否则换型就卡料。节拍差异,大机型磁钢多、插装时间长,整体节拍由慢型号决定,需要并行工位或分批排产来平衡。判定差异,各型号的压装力与深度窗口不同,检测系统必须按型号自动切换阈值,不能拿错标准判定。追溯粒度,同一时段可能有多个型号在制,必须按托盘与序列号区分,不能按时间段笼统归档。

久巨的方案是分区布局:上料、检测、下料做共用段,绕线与插磁按机型做专用工位,托盘经分流机构送往对应工位,兼顾通用性与专机效率;工装模块带识别码,装入后自动调用工艺包并校验工装与型号是否匹配;专用段与共用段之间设缓冲吸收节拍差;排产按“同族集中”,相近尺寸与极数连续生产。值不值得,算一笔账就清楚:换型时间乘以年换型次数,与多建一条线的投资比,哪个更贵。还要记得把质量风险计入——混线时参数或工装匹配出错,影响的是多个型号,防错系统的投入必须算进去。

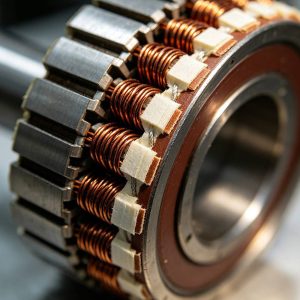
有刷直流电机在电动工具产线上的卡点是换向器压装后与碳刷的对位:压装曲线决定片间跳动,精车圆度决定碳刷接触面积,误差沿工序累加到同一圈接触面上。
อ่านเพิ่มเติม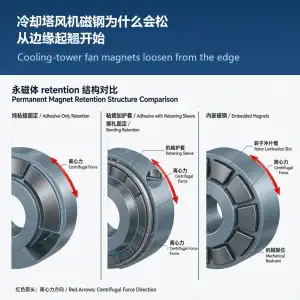
冷却塔风机常年高温高湿、连续运转,外转子磁钢贴在转子内壁靠胶加护套固定;胶层从边缘起翘后磁钢移位,气隙变、振动起,严重时扫膛。
อ่านเพิ่มเติม
บริษัท Jiuju Automation ได้ออกแบบเครื่องใส่แม่เหล็กเพื่อประกอบโรเตอร์แม่เหล็กถาวรแบบบูรณาการ (IPM) และแม่เหล็กแบบติดตั้งบนพื้นผิว โดยรับประกันระยะห่างระหว่างขั้วที่แม่นยำและประสิทธิภาพการผลิตที่สูง
อ่านเพิ่มเติม
บริษัท Jiuju Automation ได้ออกแบบเครื่องใส่แม่เหล็กเพื่อประกอบโรเตอร์แม่เหล็กถาวรแบบบูรณาการ (IPM) และแม่เหล็กแบบติดตั้งบนพื้นผิว โดยรับประกันระยะห่างระหว่างขั้วที่แม่นยำและประสิทธิภาพการผลิตที่สูง
อ่านเพิ่มเติม 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt