 지우지 자동화

수동 조립과 자동 조립의 차이는 과연 얼마나 될까? 동영상 해설
579모터의 수작업 조립과 자동화 조립은 정밀도, 효율성, 일관성, 비용이라는 네 가지 측면에서 뚜렷한 차이를 보입니다. 이 영상은 대조적인 방식을 통해 자동화 생산 라인의 업그레이드 가치를 설명합니다.
전체 텍스트 보기先坏轴承,再坏碳刷。割草机、链锯这类工具工作在草屑、泥水和冲洗环境里,进水路径几乎都在输出轴端和开关位置。水进到轴承腔,润滑脂被冲掉,先出异响再锈死;有刷机型的碳刷粉遇水结块,换向器很快烧蚀。

油封用专用工装压装,直接敲会把唇口敲变形,变形当时看不出来,淋水才漏。输出轴油封要在转子装入壳体之前压到位,端盖 O 圈要在合盖时一次成型,出线护套要在灌胶之前装。顺序反了,后一道必然破坏前一道——先合盖再压油封,油封会把已就位的 O 圈挤出槽。
有刷机型的重点在碳刷架与端盖,因为碳刷架本身就是开口结构;无刷机型在出线灌封与轴端,灌胶不满会留通道;电池包机型还有一层电池仓密封,属整机不属电机,容易互相推责。
整机做淋水或浸水试验,试验后立刻测绝缘,并拆检轴承。只测绝缘不拆检,会漏掉已经进水但还没短路的轴承——这类机器出厂能过,用户用两周就响。拆检记录要留,它是密封是否真正有效的证据。试验顺序也要固定:先淋水、再静置、再测绝缘,静置时间不够,水还没渗到轴承。冲洗水压按实际使用习惯取,压力越高越容易从唇口挤进去。

结构上必须排水的机型,比如风冷通道直通壳体的,密封做到极限也挡不住。这类只能改结构走向,把进水位放到远离轴承的一侧,或者加挡水筋。一味加厚密封圈,只会让装配难度上升、散热变差。改结构走位比加厚密封件有效,这一条在项目早期就该提。

本文不给 IP 等级、试验时长与密封压缩量,按产品标准与密封件供应商的推荐。有刷整线见 브러시 모터 자동화 생산 라인,内转子磁钢装配见 内转子点胶插磁钢机,磁钢检测见 테이블 자기 감지기。如果工具带自吸风冷(草屑直接被吸入冷却),要在进风口做分离结构,这一层不属于电机的密封范围。
问:IPX4 和 IPX7 差在哪?
答:前者防溅水,后者防短时浸泡。割草机多数按防溅做,冲洗习惯重的市场会要求更高。
问:轴承进水能不能烘干再用?
答:不建议。水已经把脂冲走并带进颗粒,烘干只解决锈,不解决磨损,返修要换轴承。
问:油封压装要不要涂脂?
答:唇口要涂,涂的是与系统相容的脂,不是随手拿的润滑脂。涂错会让唇口老化。
问:有刷电机的碳刷粉怎么排出?
答:靠刷架结构与壳体上的排粉孔。孔位设计不当,粉排不出去,遇潮就结块。
问:浸水试验后绝缘合格就能放行吗?
答:不能,还要拆检轴承和观察换向器。绝缘只反映当前是否短路,不反映已经发生的损伤。
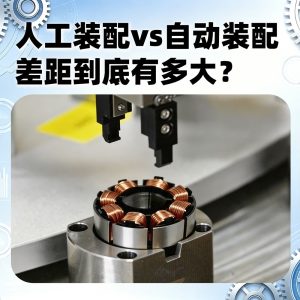
모터의 수작업 조립과 자동화 조립은 정밀도, 효율성, 일관성, 비용이라는 네 가지 측면에서 뚜렷한 차이를 보입니다. 이 영상은 대조적인 방식을 통해 자동화 생산 라인의 업그레이드 가치를 설명합니다.
전체 텍스트 보기
지우주 자동화는 저고도 경제 및 드론 동력 수요에 대응하여 드론 모터 자동화 생산 라인을 출시함으로써, 추력 대 중량비와 일관성을 향상시키고, 드론 OEM 업체의 양산 및 원가 절감을 지원합니다.
전체 텍스트 보기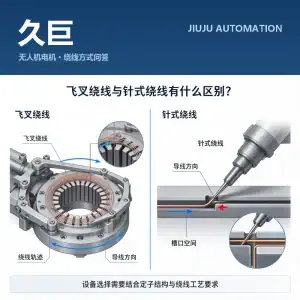
选飞叉还是针式,先看三个参数:定子内径与槽口宽度、每槽匝数与线径、要求的槽满率。分界线只有一条——槽口能不能让针进去。
전체 텍스트 보기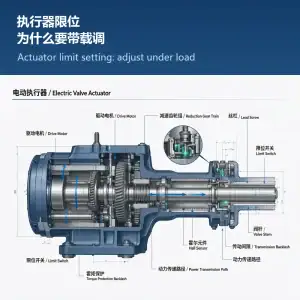
空载调好的限位带上阀杆阻力就会偏:空载惯性小、停得准,带载后传动链间隙被压紧、丝杠回程差被压出来,实际停止位置会多走一点。
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt