 지우지 자동화

汽车座椅电机量产,久巨绕线完工后装配如何减少缺陷?
136座椅电机装配缺陷多有潜伏性,久巨以工位内在线检测、伺服压装和序列号追溯,把不良挡在流出之前。
전체 텍스트 보기在整机合装之后、跑合之前做第一次,跑合之后再复测一次。中置电机的助力响应取决于传感器读到的踩踏力矩与实际输出之间的关系,这个关系只有在曲柄、减速段、电机三者装到一起之后才成立,单测传感器本体标不准。

传感器测的是形变,形变受安装预紧、同轴度和曲柄臂长影响。单件标定得到的是传感器自身的线性度,装到整机上预紧一变,零点就漂。漂多少取决于装配,不取决于传感器,所以标定必须放在装配之后,而不是来料检验时。
零点——无踩踏时的读数;增益——已知力矩下的读数与理论值的比值;回程差——加载与卸载两个方向的读数差。三件事都要在整机上做,顺序固定:先归零,再加增益,最后测回程。回程差偏大,先查减速段间隙,再查曲柄与轴的配合。
跑合在前,标定在后,标定完再复测一次。跑合会让减速段磨合、脂分布均匀,摩擦特性变化,标定值跟着变。先标后跑,出厂读数和用户骑一段时间后的读数就对不上,表现为助力忽轻忽重。标定工位通常放在线尾,标完直接封装下线,中间不再经过需要拆装的工序。

标定值绑定的是当前这套装配状态。换曲柄、换减速段、换传感器位置,任何一项都会改变预紧与同轴,原标定值立刻失效。所以线上要设一道规矩:标定之后不再拆装;确实要拆,回到标定工位重做,不能只做复测。
本文不给标定力矩、增益范围和精度数值,按产品规格与仪表量程定。中置电机的电机段绕线、磁钢装配与检测分别见 브러시리스 모터 자동화 생산 라인 与 内转子点胶插磁钢机,转子磁钢检测见 테이블 자기 감지기。如果产品是轮毂电机结构,标定对象变成速度与踏频信号,工序位置不同,不能照搬。

问:标定能不能用固定砝码代替模拟踩踏?
答:静态加载只能验零点与增益,验不了动态响应和回程差。要覆盖骑行工况,得用可编程的力矩加载台。
问:回程差大是什么原因?
答:先查减速段齿隙与单向离合器,再查曲柄与轴的配合。传感器本身出问题的概率最低,不要一上来就换件。
问:助力迟滞是标定问题吗?
答:部分是。标定值偏了会让助力提前或滞后介入;但控制策略的滤波时间也会造成迟滞,两者要分开验。
问:标定数据要存档吗?
答:要,按整车编号存。售后判断助力异常时,出厂标定值是比对的第一基准。
问:不同曲柄长度要分别标吗?
答:要。臂长直接改变力矩与形变的换算关系,同一套参数不能跨臂长使用。
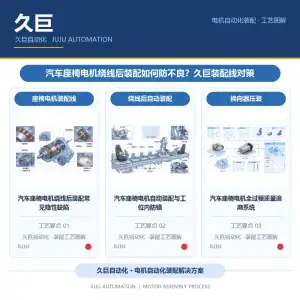

管状电机的行星减速段正装反装都能塞进去,装反后电机照样转、空载电流与噪音都正常,要到长期往复运行才出异响。所以防错靠工装物理限制,不靠人眼。
전체 텍스트 보기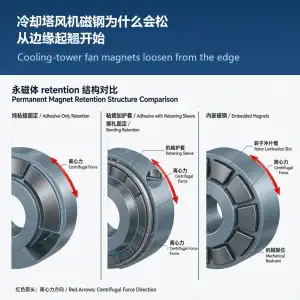
冷却塔风机常年高温高湿、连续运转,外转子磁钢贴在转子内壁靠胶加护套固定;胶层从边缘起翘后磁钢移位,气隙变、振动起,严重时扫膛。
전체 텍스트 보기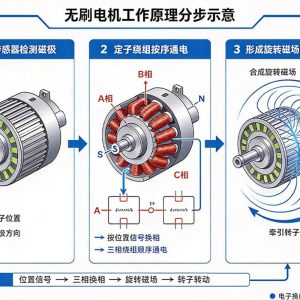
无刷直流电机由定子绕组、转子永磁体、电子换向与位置传感组成,制造支撑工艺聚焦绕组质量、磁钢装配精度与动平衡。
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt