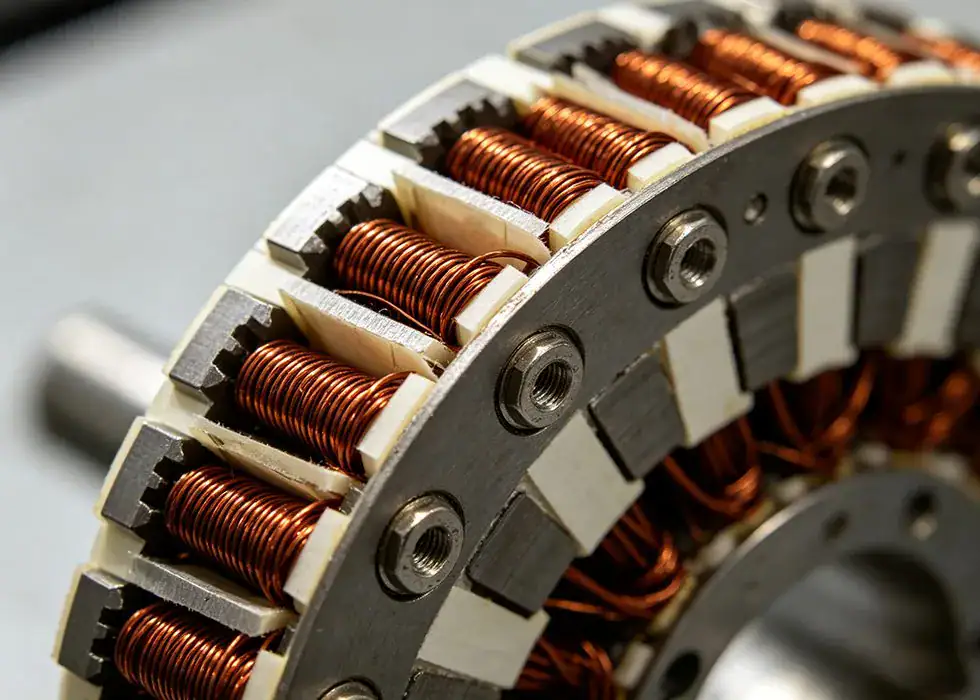
Когда многие смотрят на аксиальный двигатель, они сначала обращают внимание на магниты и ротор, но серийное производство на деле сдерживает статор. Статор радиального двигателя достаточно просто вырубить из электротехнической стали вдоль оси, шихтовать и нарезать пазы — зрелая технология возрастом в десятки лет со стабильным качеством и управляемой стоимостью. В аксиальном двигателе зубцы статора расположены радиально на плоском диске, а поток должен проходить вдоль оси, поэтому старый подход просто не работает. Некоторые пробовали навивать ленту из ориентированной кремнистой стали в кольцо и затем фрезеровать пазы, но как только пазы прорезаются, ориентация зёрен разрушается и появляются потери от напряжений резания, что резко ухудшает магнитные характеристики.
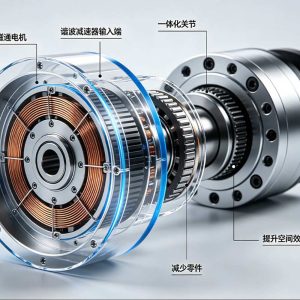
Детальный чертёж двигателя
Поэтому отрасль возложила надежды на мягкие магнитные композиты. SMC, спрессованный методами порошковой металлургии, обладает изотропным магнитным откликом, который точно подходит для плоских магнитных цепей и обходит проблему ориентации, однако его магнитная проницаемость и механическая прочность пока не догнали высокосортную электротехническую сталь — разрыв сохраняется. Формообразование из SMC также требует заново осваивать пресс-формы и процессы прессования, и в краткосрочной перспективе стоимость снизить не удаётся.
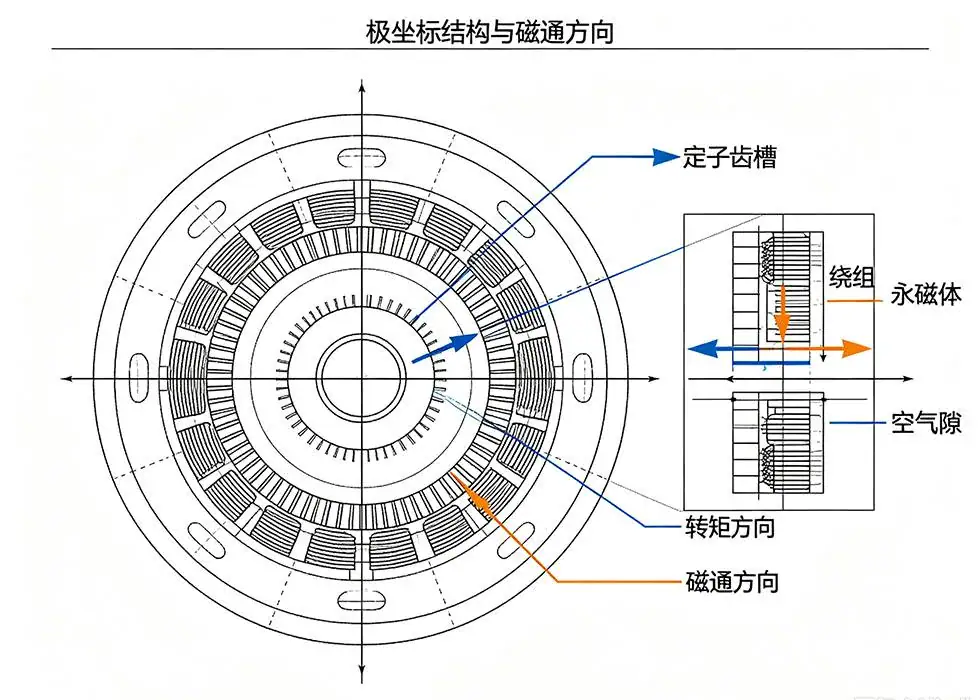
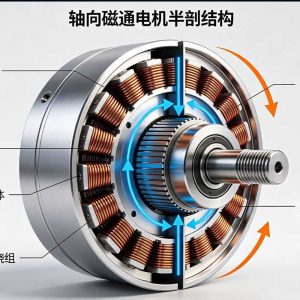
Конструкция в полярных координатах и направление потока
Проблема не только в материале. В распространённых топологиях вроде «два ротора — один статор» внутреннее пространство статора узкое, и обычная игла для намотки просто не может туда проникнуть; единственный путь — намотать сегментные зубцы по отдельности и затем собрать их в полный диск. Сегментные зубцы должны также сохранять непрерывность магнитной цепи и совмещение пазов, и любое позиционное отклонение любого фрагмента отражается на воздушном зазоре и противо-ЭДС, что предъявляет чрезвычайно строгие требования к точности сборки.
Разрез аксиального двигателя
Таким образом, статор и обмотка стали двумя неизбежными препятствиями на пути к серийному производству аксиальных двигателей. В своих решениях для таких линий Jiuju больше всего внимания уделяет этапу статора — тому, как стабилизировать точность сборки сегментных зубцов, намотки и соединения, — что требует технологического мастерства даже больше, чем установка магнитов на этапе ротора. Тот, кто первым доведёт до зрелости технологию статора, будет держать ключ к масштабированию этой технологии.
Часто задаваемые вопросы по автоматизации электродвигателей
Видео с примерами автоматизации электродвигателей
Новости электромоторной отрасли
К сожалению, для вас не найдено никакой информации
К сожалению, для вас не найдено никакой информации
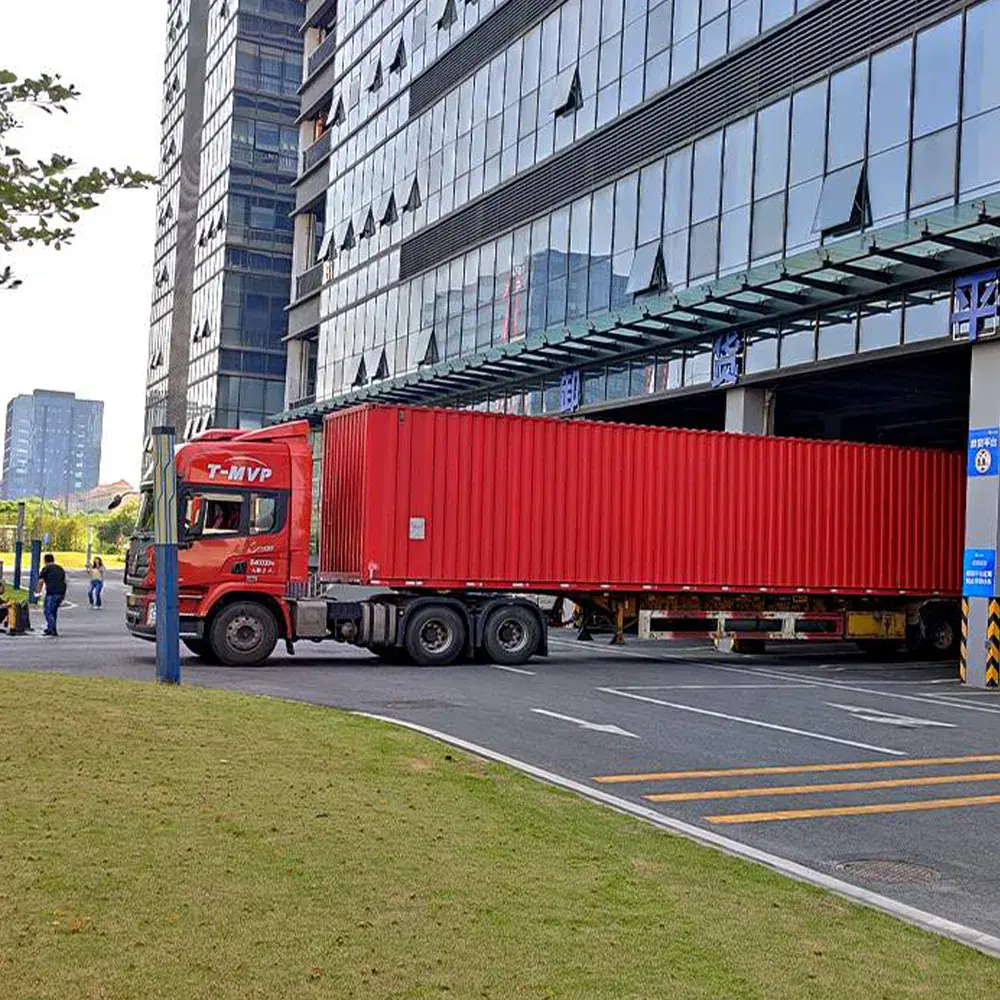
За пределами цеха на погрузочной площадке царило оживление. После многократных этапов наладки всего станка, имитационной проверки серийного производства и заводского контроля качества линия автоматической сборки двигателей постоянного тока Jiuju прошла все этапы отгрузки с завода, была вовремя погружена на грузовики и вот-вот отправится на производственную базу заказчика, помогая проекту заказчика планомерно переходить к серийному выпуску.
Многополюсная архитектура даёт высокочастотную основную гармонику; при 10 000 об/мин основная частота достигает нескольких кГц. Традиционные IGBT имеют взлетающие потери переключения и сильный нагрев — именно МГц-возможность переключения SiC MOSFET делает их подходящей парой высокочастотным многополюсным осевым двигателям.
Компания «Jiuju Automation» поставляет высокоточные линии автоматической сборки двигателей с осевым магнитным потоком, охватывающие такие этапы, как намотка статора, монтаж магнитных элементов, балансировка ротора и испытания готовой продукции. Эти линии предназначены для применения в сфере беспилотных летательных аппаратов, новых энергетических транспортных средств и промышленных приводов. Компания обладает более чем 256 патентами и сертификатом ISO 9001...
Технология электродвигателя с превосходной плотностью крутящего момента и мощности — почему основной рынок всё ещё занят радиальными двигателями? Разбор с трёх сторон: кадровый резерв, производственная инерция и невозвратные затраты на линию.
«Короткая и широкая» дисковая конструкция мешает в традиционном шасси, но становится ключом к скачкообразной интеграции на специализированной электрифицированной платформе. Одна форма — две судьбы, всё зависит от подхода к компоновке.
 Jiuju Automation




 Spanish
 French
 German
 Hindi