 Jiuju Automation

Đằng sau bước đột phá công nghệ động cơ từ thông dọc trục: làm sao phá vỡ nút thắt công nghệ chế tạo
520轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
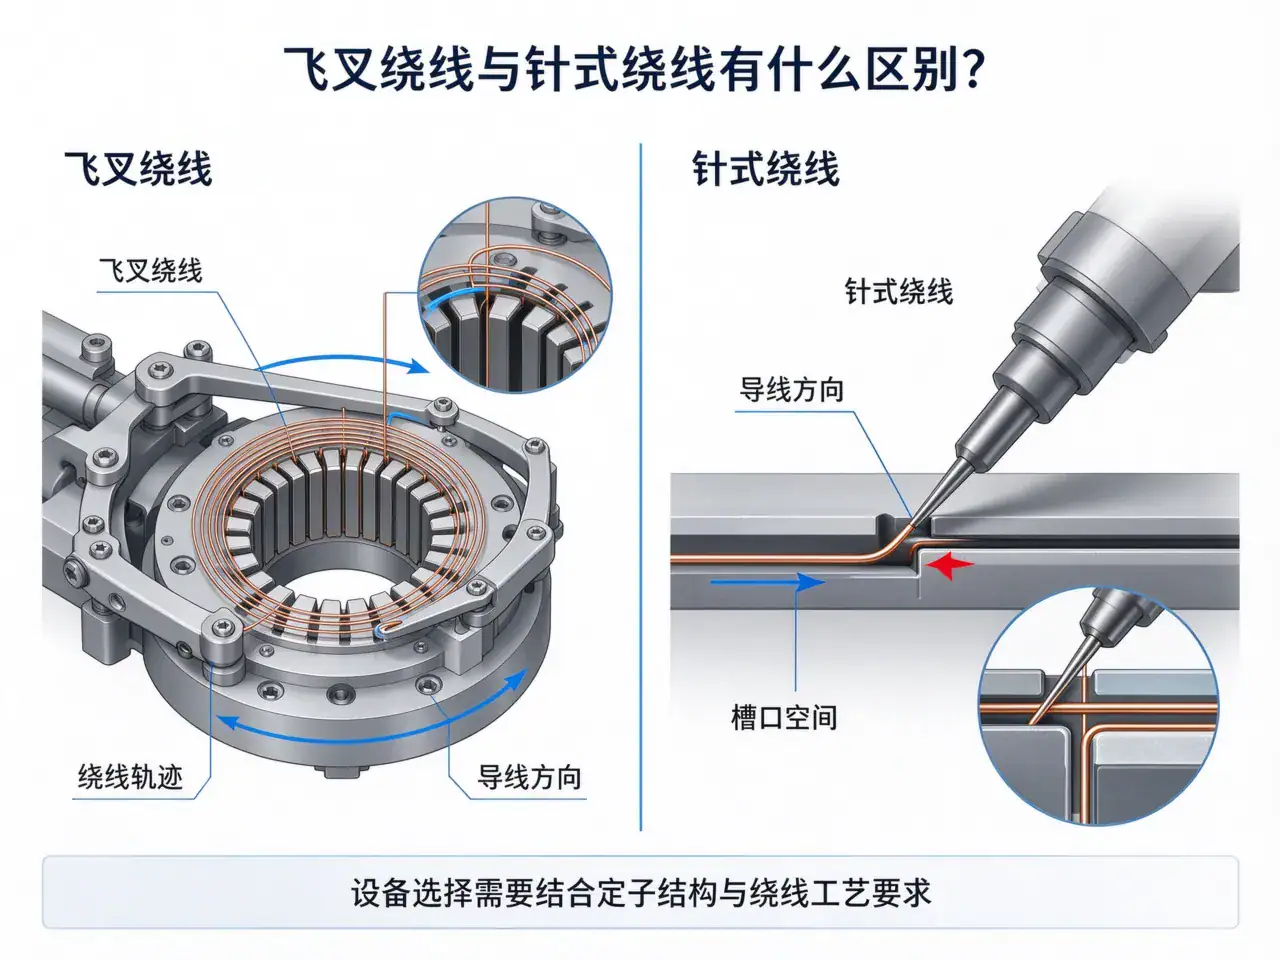
Xem toàn bộ nội dung选飞叉还是针式,久巨先看三个参数:定子内径与槽口宽度、每槽匝数与线径、以及要求的槽满率。分界线其实只有一条——槽口能不能让针进去。针进得去,优先针式,因为排线更整齐、漆膜损伤更小;针进不去,才回到飞叉。
飞叉靠机械臂带着线嘴绕定子旋转,线嘴不进入槽内,所以对槽口宽度没有要求,细线多匝是它的主场。代价在排线上:线是被”甩”进槽里的,排线精度靠张力与转速配合,速度快了容易叠线,漆膜在过线处受摩擦。匝数越多,累积误差越明显。
针式是线嘴穿过槽口往复送线,排线位置由程序控制,整齐度和槽满率都更好,对漆膜的机械损伤也更小。限制在槽口与线径:槽口窄于线嘴就进不去;线径太细,针的往复运动会把线拉断;设备成本与调试难度也高于飞叉。
还有一条实践中的分界:槽数多、槽口窄的定子,针式的往复次数成倍增加,节拍反而不如飞叉。所以选型不能只看单槽质量,要看整只定子的总时间。单槽做得好、总时间更长,对产线没有意义。
飞叉的另一个限制是定子外径。定子太大,飞叉的旋转半径与惯量都上来,转速必须降,节拍优势随之消失。大定子配飞叉,往往两头不讨好。
槽口实在进不去、又要高槽满率时,可以改绕齿方案——先把齿单独绕好再拼成定子。Quấn dây难度下降,但多了拼装与焊接工序,整线工位数量增加,适合大批量少品种的产品。
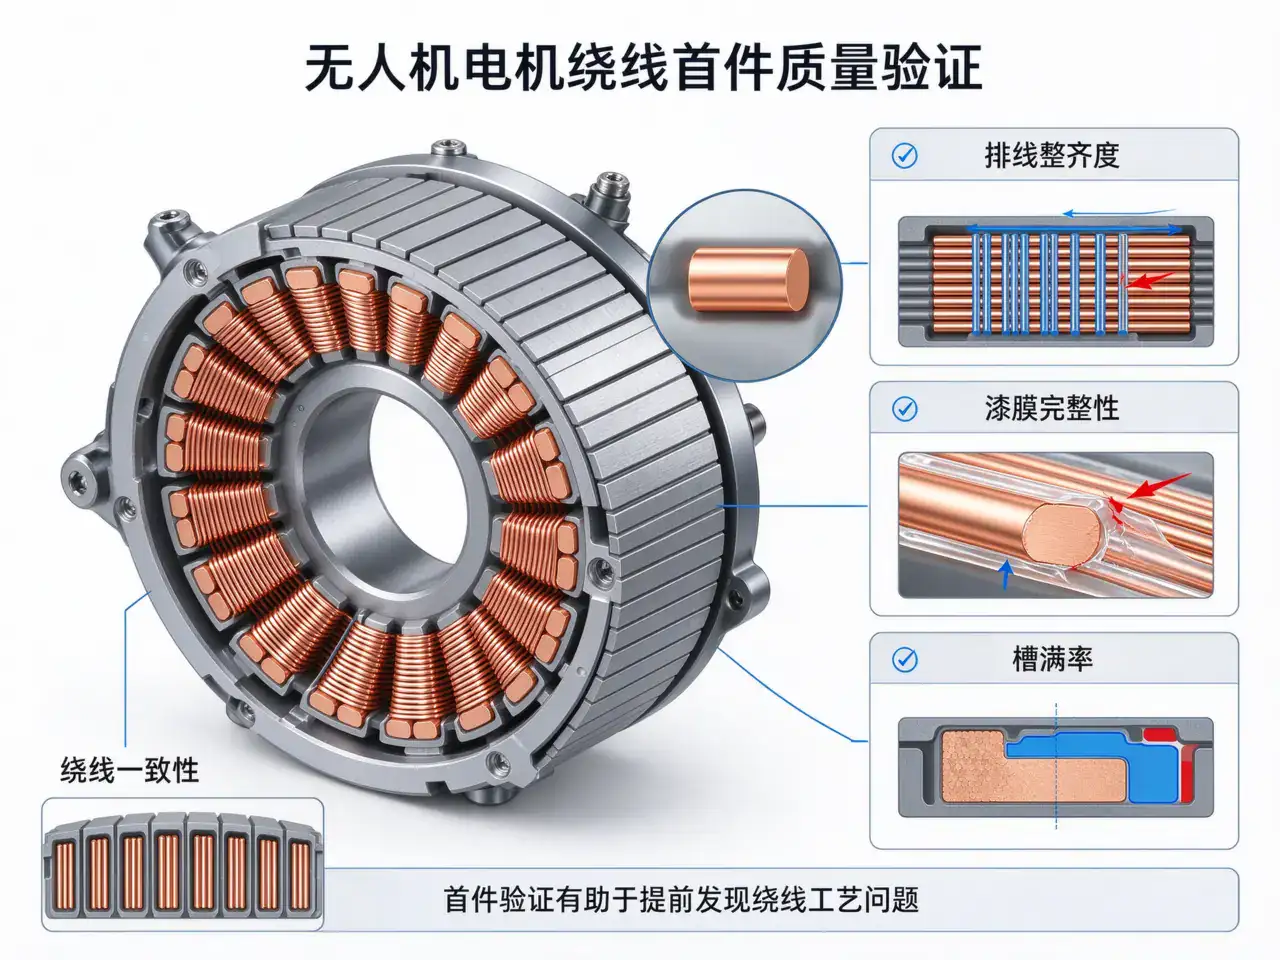
不看宣传参数,看首件:剖开看槽内排线是否整齐、有无交叉;测匝间耐压确认漆膜完好;实测铜线截面与槽面积算实际槽满率。三项数据对得上,才说明这台设备适合这个定子。
久巨在选型阶段会让客户提供三样东西:定子图纸、线径与匝数、目标产能。三样齐了才能判断方案,缺一样都只能给方向不能给结论——因为决定选型的从来不是设备参数,是这三样输入。
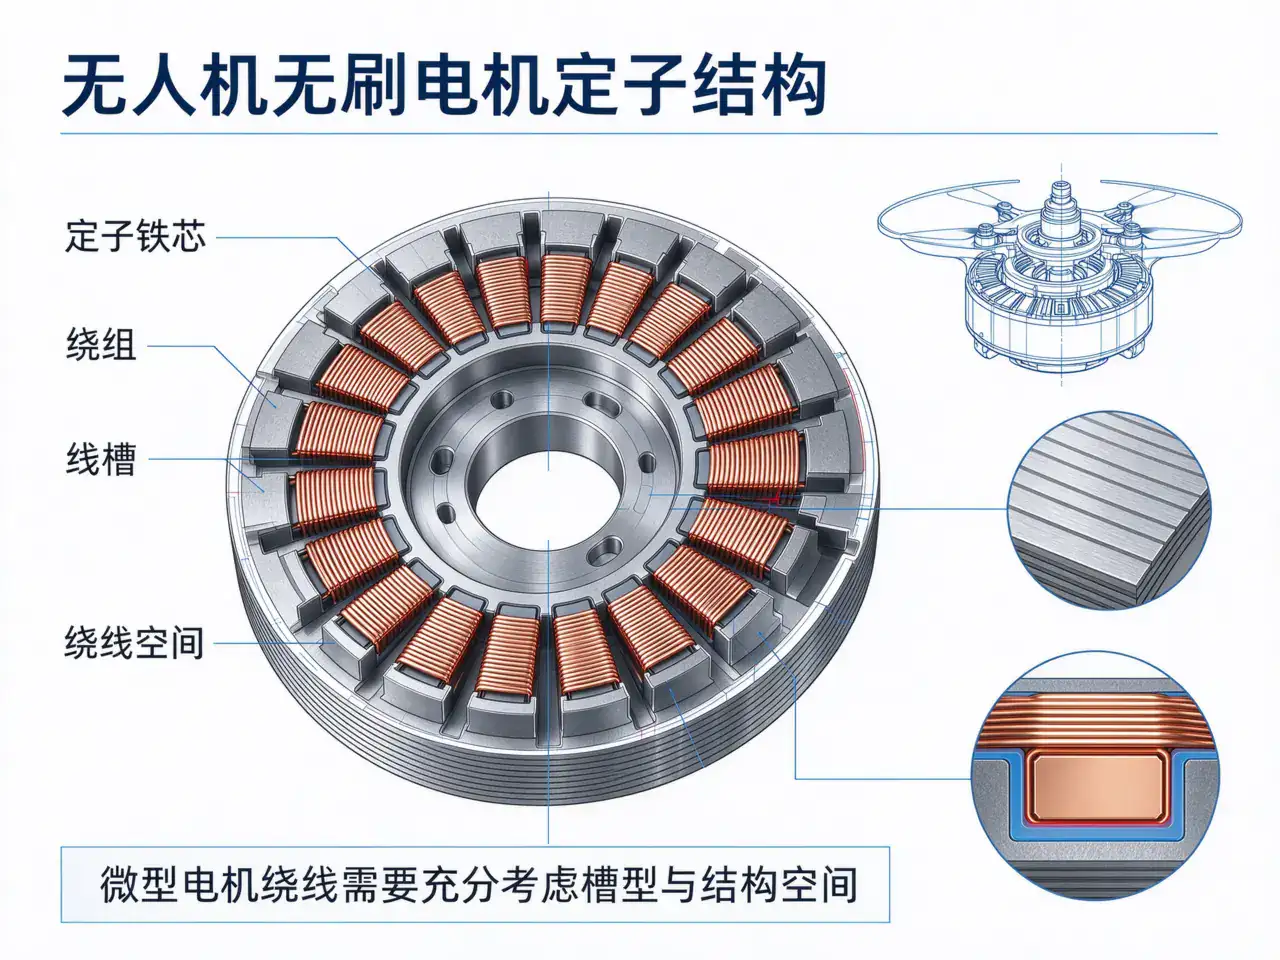
无人机电机多为外转子结构,磁钢在内圆,绕线对象是定子齿。内转子的无人机电机少见,绕线方案要按实际结构另议。另外,航模级微型电机的线径极细,飞叉与针式都要降速运行。
问:飞叉一定比针式快吗?
不一定。飞叉省掉了穿针动作,但排线精度靠张力控制,速度快了良率会掉。
问:针式能绕多细的线?
取决于线嘴结构与送线机构,没有通用下限。久巨按具体线径做试绕验证,不先给范围。
问:槽满率多少算高?
按定子设计与客户的功率要求定。同一槽型,针式通常能做到比飞叉更高。
问:换线径要换机构吗?
飞叉换线嘴与张力轮,针式换针与送线轮,两者都要重做首件验证。
问:无人机电机的绕线难点只在绕线本身吗?
不只在绕线。绕完之后还要嵌线、整形、浸漆,任何一步不到位都会拖累后面的动平衡与测试。
相关设备:Dây chuyền sản xuất tự động động cơ không chổi than、Máy kiểm tra từ tính rôto động cơ。
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Xem toàn bộ nội dung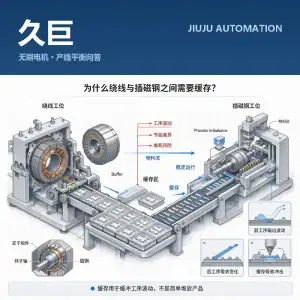
定子绕线与转子插磁钢是两条不同的工艺链,节拍很少天生相等。中间不设缓存,整线产能被慢的一段锁死。
Xem toàn bộ nội dung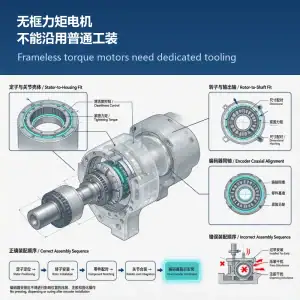
无框力矩电机只交付定子、转子和编码器三个部件,机壳、轴与轴承由关节本体提供。工装只能围着关节走,沿用普通电机以机壳定位的工装等于用错基准。
Xem toàn bộ nội dung
 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt