 Jiuju Automation

Vì sao encoder được đặt ở công đoạn cuối trên chuyền lắp ráp động cơ servo? Jiuju giải thích cách bố trí
344编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
Xem toàn bộ nội dung因为没有机壳。无框电机只交付定子、转子和编码器三个部件,机壳、轴、轴承都由关节本体提供。装配线面对的不是一整台电机,而是三个零件加一套别人设计的结构,工装只能围着关节走,不能围着电机走。

定子与关节壳体的配合、转子与输出轴的配合、编码器与两者的同轴。三个界面分属三个零件,装配线只控过程,最终精度由关节设计决定。这一点要在方案阶段说清:线上管的是装配过程一致,不是整机精度。
普通电机的工装以机壳定位,无框件没有机壳,只能以定子铁芯内圆或专用胀套定位。定位基准一变,压装力的传导路径和测量基准全变,沿用旧工装等于用错基准——压出来的件尺寸对、形位错。换规格要换定位件,不能靠调胀紧量凑——胀紧量一改,受力路径就变了。
在关节合装之后,不在电机装配线上。线上只能测定子内圆与转子的尺寸、圆度,做配对,把偏差大的挑出来。逐台测气隙留给关节组装段,那里才有完整的轴承与壳体。把气隙检测放在电机线上,测的是空值。如果客户要求线上出气隙数据,只能用配对法间接反映,报告里要注明是推算值、附测量方法,客户才知道这个数能用到什么程度。

编码器要同时对准转子和定子,安装后不能再调。它又对清洁度和紧固力矩敏感,一颗多余物就能让信号跳。所以在装配顺序里必须放最后,前面的压装、注胶、固化都不能再动它,动一次就要重标。所以编码器工位要安排在线尾,后面不再有任何需要压装或注胶的工序。
本文不给气隙值、编码器精度与紧固力矩,按关节设计文件执行。定子绕线见 Máy quấn dây hoàn toàn tự động,异型转子的磁钢装配见 Máy lắp nam châm tự động cho rôto động cơ hình dạng đặc biệt,表磁检测见 Máy kiểm tra từ tính bề mặt。如果关节是外购总成、只做电机部件装配,界面责任要在图纸上标清,否则同轴超差永远分不清是谁的。

问:无框电机的定子能单独测吗?
答:能测电阻、电感、匝间和表磁,测不了气隙和整机同心。单件测试是筛选,不是验收。
问:胀套定位会不会压伤铁芯?
答:会,如果胀紧力过大或接触面有毛刺。胀套要按定子内圆尺寸配做,接触面做保护,压装前清屑。
问:编码器为什么不能先装?
答:后面还有压装和注胶,振动与胶雾都会影响它。先装等于把它放在最危险的位置上。
问:装配线能决定关节精度吗?
答:不能。线管的是过程一致与零件配对,精度由关节的结构设计和合装工装决定。
问:多规格关节能共线吗?
答:能共线,不能共工装。每换一个规格,定位基准件要跟着换。
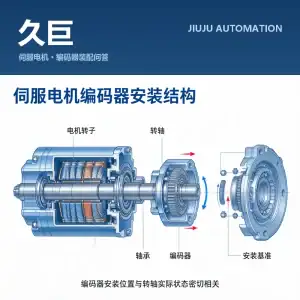
编码器是伺服电机产线上唯一以转子实际位置为零点的工序。它之前的绕线、插磁钢、合装、动平衡每一步都在改变状态,先装就要反复重标零点。
Xem toàn bộ nội dung
轴向磁通电机体积小、功率密度高,但定转子合装受强磁吸力制约,气隙均匀度与磁钢定位决定批量一致性。量产拼的不是设计,是装配过程能否被固定住。
Xem toàn bộ nội dung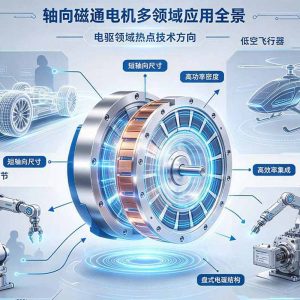
轴向磁通电机凭扁平高功率密度受关注,量产瓶颈在定子铁芯、绕组工艺、磁钢装配与气隙控制,需专用自动化工艺破局。
Xem toàn bộ nội dung
薄壁定子压装会先变形再回弹,回弹量算不准;热套靠壳体加热膨胀、冷却收缩抱紧,零件本身不受外力。久巨把热套排在浸漆固化之后、转子合装之前。
Xem toàn bộ nội dung 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt