 지우지 자동화

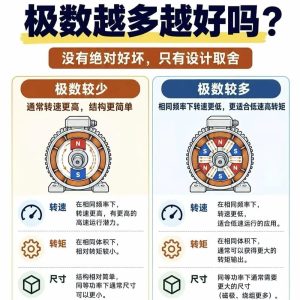
모터 극수 상식: 극수가 많을수록 토크는 커지고 회전수는 낮아질까?
800轴向磁通电机磁力线平行于转轴,定子被双层转子夹住,同功率下体积与重量约减半。它的量产难点集中在磁钢耐温与定转子合装,制造一致性直接决定良率与节拍。
전체 텍스트 보기因为没有机壳。无框电机只交付定子、转子和编码器三个部件,机壳、轴、轴承都由关节本体提供。装配线面对的不是一整台电机,而是三个零件加一套别人设计的结构,工装只能围着关节走,不能围着电机走。

定子与关节壳体的配合、转子与输出轴的配合、编码器与两者的同轴。三个界面分属三个零件,装配线只控过程,最终精度由关节设计决定。这一点要在方案阶段说清:线上管的是装配过程一致,不是整机精度。
普通电机的工装以机壳定位,无框件没有机壳,只能以定子铁芯内圆或专用胀套定位。定位基准一变,压装力的传导路径和测量基准全变,沿用旧工装等于用错基准——压出来的件尺寸对、形位错。换规格要换定位件,不能靠调胀紧量凑——胀紧量一改,受力路径就变了。
在关节合装之后,不在电机装配线上。线上只能测定子内圆与转子的尺寸、圆度,做配对,把偏差大的挑出来。逐台测气隙留给关节组装段,那里才有完整的轴承与壳体。把气隙检测放在电机线上,测的是空值。如果客户要求线上出气隙数据,只能用配对法间接反映,报告里要注明是推算值、附测量方法,客户才知道这个数能用到什么程度。

编码器要同时对准转子和定子,安装后不能再调。它又对清洁度和紧固力矩敏感,一颗多余物就能让信号跳。所以在装配顺序里必须放最后,前面的压装、注胶、固化都不能再动它,动一次就要重标。所以编码器工位要安排在线尾,后面不再有任何需要压装或注胶的工序。
本文不给气隙值、编码器精度与紧固力矩,按关节设计文件执行。定子绕线见 전자동 와이어 와인딩 머신,异型转子的磁钢装配见 형상 모터 로터용 자동 자석 삽입기,表磁检测见 테이블 자기 감지기。如果关节是外购总成、只做电机部件装配,界面责任要在图纸上标清,否则同轴超差永远分不清是谁的。

问:无框电机的定子能单独测吗?
答:能测电阻、电感、匝间和表磁,测不了气隙和整机同心。单件测试是筛选,不是验收。
问:胀套定位会不会压伤铁芯?
答:会,如果胀紧力过大或接触面有毛刺。胀套要按定子内圆尺寸配做,接触面做保护,压装前清屑。
问:编码器为什么不能先装?
答:后面还有压装和注胶,振动与胶雾都会影响它。先装等于把它放在最危险的位置上。
问:装配线能决定关节精度吗?
答:不能。线管的是过程一致与零件配对,精度由关节的结构设计和合装工装决定。
问:多规格关节能共线吗?
答:能共线,不能共工装。每换一个规格,定位基准件要跟着换。
轴向磁通电机磁力线平行于转轴,定子被双层转子夹住,同功率下体积与重量约减半。它的量产难点集中在磁钢耐温与定转子合装,制造一致性直接决定良率与节拍。
전체 텍스트 보기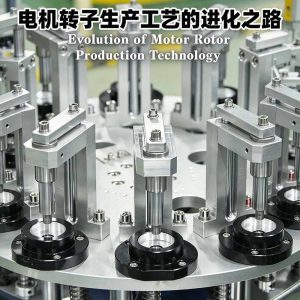
완성도 높은 모터 자동화 조립 라인은 대량의 인력을 대체할 수 있으며, 생산 능력과 일관성 면에서 기존 방식을 훨씬 능가합니다. 이 영상에서는 수작업 조립의 문제점과 자동화 생산 라인의 핵심 장점을 설명합니다.
전체 텍스트 보기
다극 구조는 고주파 기본파를 가져오며, 만 회전 시 기본 주파수는 수천 헤르츠에 이른다. 전통적인 IGBT는 스위칭 손실이 급증하고 발열이 심각한 반면, 탄화규소(SiC) MOSFET의 메가헤르츠급 스위칭 능력이 고주파 다극 축방향 자속 모터에 알맞은 파트너다.
전체 텍스트 보기
지우주 자동화는 저고도 경제 및 드론 동력 수요에 대응하여 드론 모터 자동화 생산 라인을 출시함으로써, 추력 대 중량비와 일관성을 향상시키고, 드론 OEM 업체의 양산 및 원가 절감을 지원합니다.
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt