 지우지 자동화

프레임리스 토크 모터 양산 돌파구: 공정 역량이 핵심, 자동화 조립이 관건
591力矩电机直驱转台的精度卡在转子、轴承、编码器三者的同轴:转子跳动落到转台边缘即角秒误差,编码器偏心把机械误差写进反馈,误差沿角度累加。
전체 텍스트 보기油泵电机长期浸在油液里工作,温度高、介质腐蚀性强,磁钢一旦位移或磁隙失稳,初期不会异响,几千小时后才发现效率骤降。它的公差敏感点有三个:磁钢厚度公差通常有零点零几到零点一毫米的分散;槽宽与磁钢宽度之间的间隙决定胶层厚度与可动空间;插入深度偏差会改变有效磁通,多条磁钢叠加后形成转矩脉动。
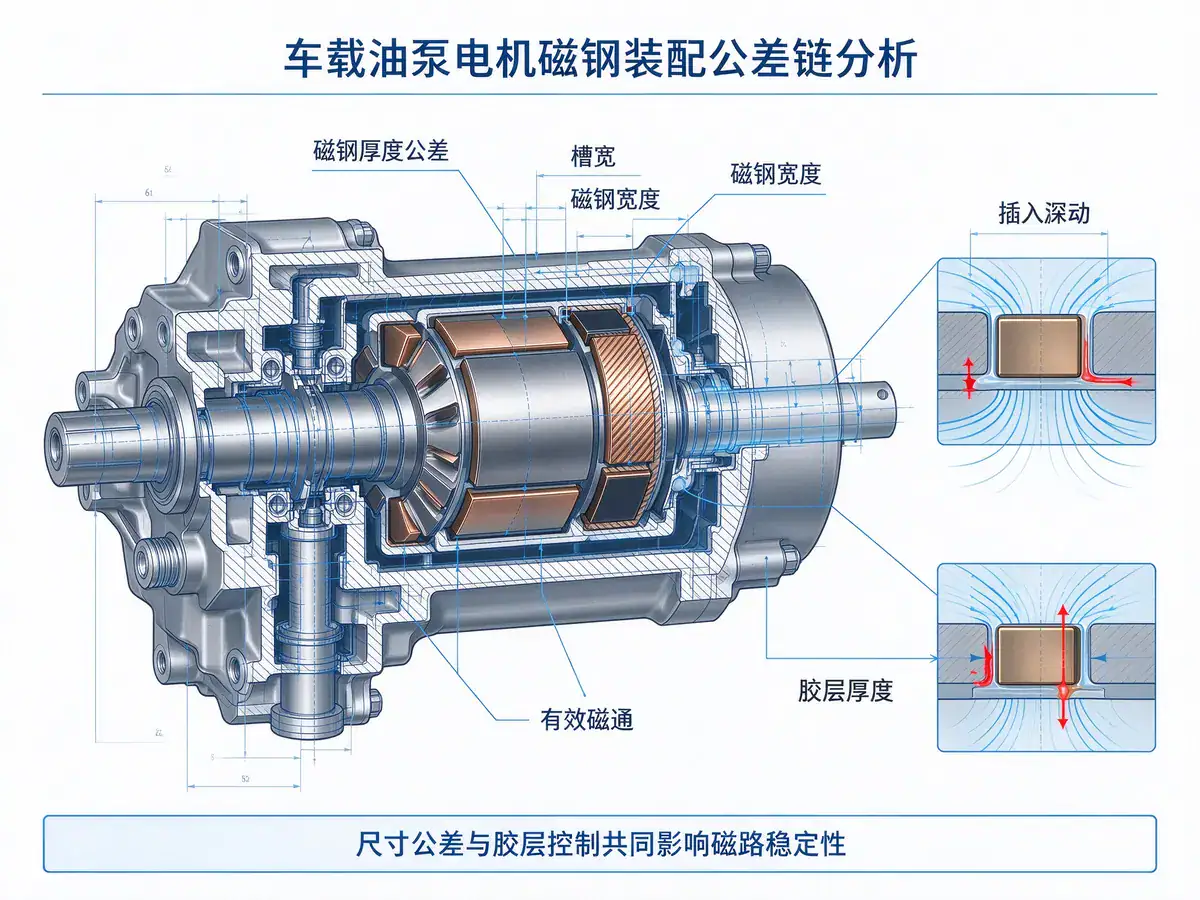
公差失控多半不是设备精度不够,而是三件事没做好:基准不统一,来料以转子外圆定位、插装以端面定位,两套基准之间的同轴度误差直接叠加;温漂未补偿,烘烤、浸漆等高温工序让设备与工装产生尺寸漂移,上午和下午的产品存在系统性差异;只控结果不控过程,终检只能筛出超差品,挡不住超差持续产生。
久巨按四段管控。来料分选,磁钢按厚度与外形分档,同档进同批,数据入批次档案;统一基准,工装以转子内孔与端面“一面两销”定位,把外圆公差从定位链中剔除,定位面做硬质处理防塌陷;压入闭环,插装轴带位移传感器,到位后回读实际深度,超差自动判NG,需胶接时点胶量与深度联动,保证胶层在窗口内;过程复核,按频次测位置度与气隙,数据进统计过程控制图,出现连续偏移趋势就提前报警,工序能力指数作为量产放行指标。
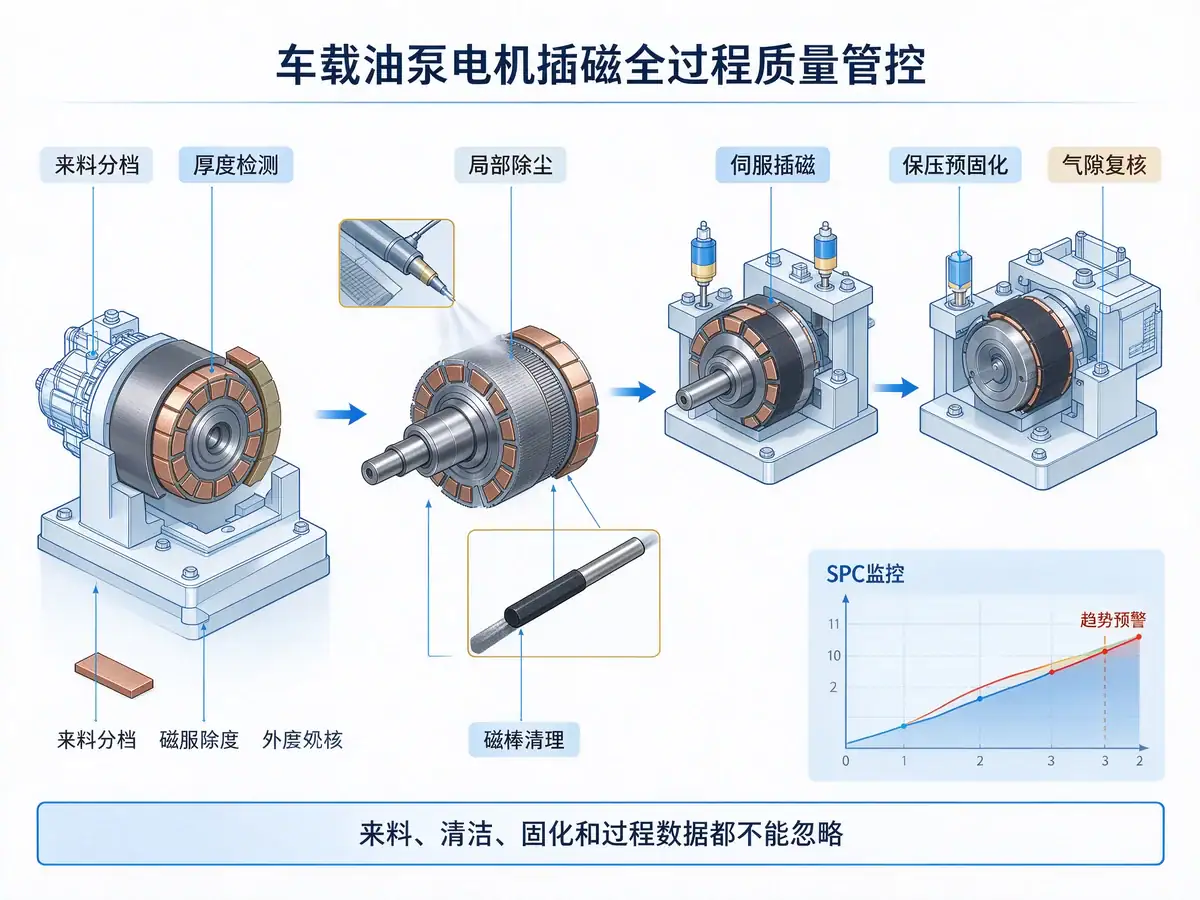
两个容易被忽略的点:一是清洁度,工位要配局部除尘与磁棒吸附,很多“尺寸合格但寿命不达标”的案例根源是残屑;二是胶固化与插磁的顺序,插磁后需保压预固化,这段时间由工装保持位置,工装数量不足会直接拉长节拍,规划时要一并算进去。
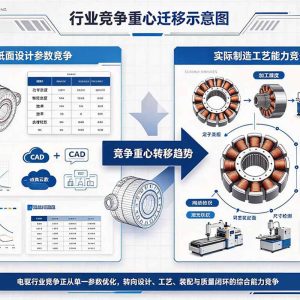
力矩电机直驱转台的精度卡在转子、轴承、编码器三者的同轴:转子跳动落到转台边缘即角秒误差,编码器偏心把机械误差写进反馈,误差沿角度累加。
전체 텍스트 보기
축방향 자속 모터는 성능 면에서 뚜렷한 장점을 지니고 있지만, 대량 생산을 위해서는 기극 간극 정밀도, 열 관리, 비용 일관성이라는 세 가지 과제를 극복해야 합니다. 이 글에서는 각 과제의 근본 원인과 해결 방안을 분석합니다.
전체 텍스트 보기
축방향 자속 모터의 성능은 공간 토폴로지 배열에 크게 좌우된다. 본 논문에서는 SSSR, DSSR, DRSS 및 다중 디스크 적층 방식이라는 네 가지 기본 토폴로지와 무요/분할 고정자 혁신 기술을 분석한다.
전체 텍스트 보기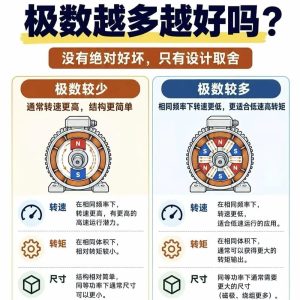
轴向磁通电机磁力线平行于转轴,定子被双层转子夹住,同功率下体积与重量约减半。它的量产难点集中在磁钢耐温与定转子合装,制造一致性直接决定良率与节拍。
전체 텍스트 보기 简体中文 简体中文
 English
 Español
 Français
 Deutsch (Sie)
 العربية
 Русский
 हिन्दी
 한국어
 ไทย
 Tiếng Việt